

 中文简体
هنگامی که از همان پودر کننده مستربچ برای پردازش مواد با رنگ های مختلف استفاده می شود، پودر باقی مانده از دسته تولید قبلی ممکن است با دسته بعدی مخلوط شود و باعث آلودگی متقاطع رنگ شود.
این مشکل به ویژه هنگام تغییر از مواد تیره رنگ، مانند مستربچ سیاه، به مواد سفید یا رنگ روشن قابل توجه است. حتی مقادیر کمی از رنگدانه باقیمانده ممکن است بر قوام رنگ تأثیر بگذارد، مقدار پودر خارج از مشخصات را افزایش دهد و زمان تغییر تولید را افزایش دهد.
با این حال، آلودگی متقاطع رنگ فقط در داخل محفظه سنگ زنی رخ نمی دهد. پودر باقی مانده نیز ممکن است در سیستم های تغذیه، انتقال، غربالگری و جمع آوری باقی بماند. بنابراین، کاهش آلودگی رنگ مستلزم کنترل بقایای مواد در کل مسیر پردازش و تأیید اثربخشی تمیز کردن از طریق آزمایش مناسب است.
این مقاله دلایل اصلی آلودگی متقاطع رنگ در حین پودرسازی مستربچ، نواحی کلیدی برای بازرسی، روشهای عملی تغییر رنگ، و نحوه کمک مائویو به مشتریان در ارزیابی راهحلهای پودرسازی برای تولید چند رنگ از طریق آزمایش مواد واقعی و ارزیابی پیکربندی تجهیزات را توضیح میدهد.
چرا آلودگی متقاطع رنگ در حین پودر کردن مستربچ رخ می دهد؟
آلودگی متقاطع رنگ معمولاً با مواد باقی مانده در داخل تجهیزات، چسبندگی مواد و تمیز کردن ناقص در طول تغییر رنگ همراه است.
حتی پس از تخلیه دسته قبلی، ممکن است مقداری پودر در داخل سیستم باقی بماند و در دوره تولید بعدی دوباره وارد جریان مواد شود.
سه علت اصلی وجود دارد.
پودر باقی مانده در داخل تجهیزات باقی می ماند
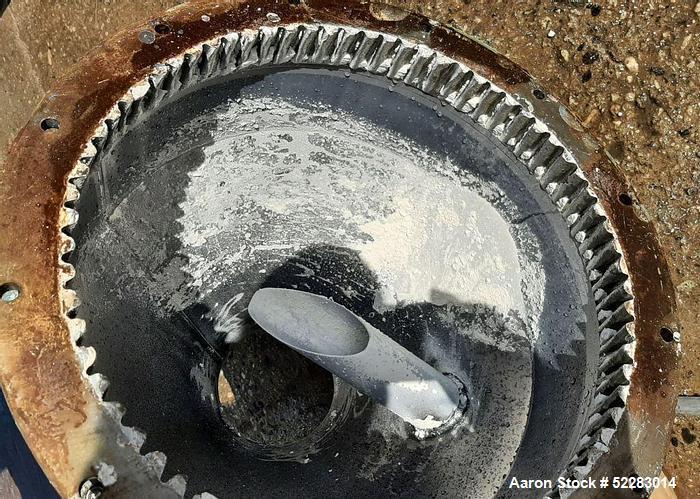
در طول پودر کردن، ممکن است مقداری پودر در اطراف اتصالات تجهیزات، مناطق مرده جریان مواد و سایر مناطقی که تخلیه کامل آنها دشوار است جمع شود.
این باقیمانده ها ممکن است از طریق ترشحات معمولی به طور کامل حذف نشوند. هنگامی که دسته بعدی وارد سیستم می شود، جریان هوا، ارتعاش و حرکت مواد ممکن است پودر باقی مانده را به فرآیند تولید بازگرداند و باعث آلودگی متقاطع رنگ شود.
مواد به سطوح تجهیزات میچسبند
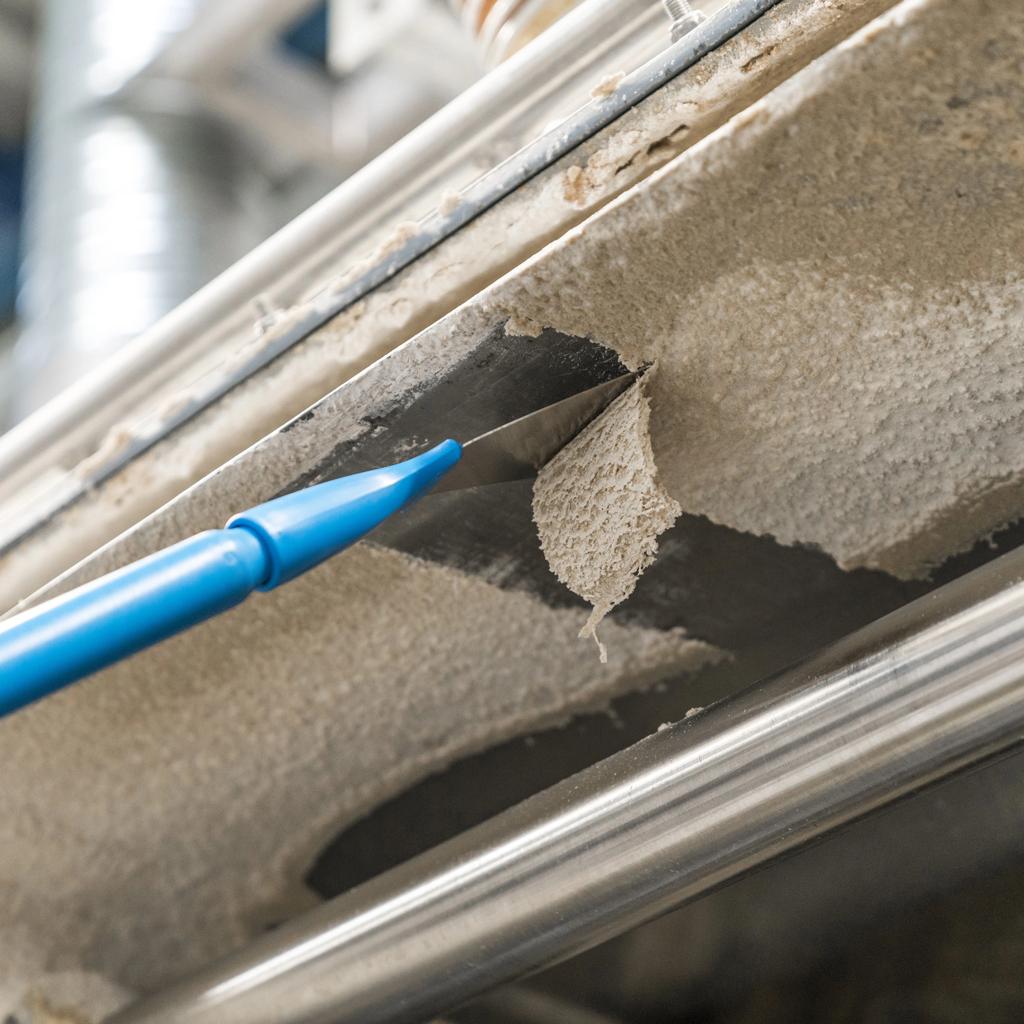
فرمولهای مستربچ مختلف حاوی حاملهای پلیمری، رنگدانهها، پرکنندهها و مواد افزودنی هستند که بر رفتار آنها در هنگام پودر کردن تأثیر میگذارند.
برای فرمولاسیون های خاص حساس به دما، گرمای اصطکاکی ممکن است باعث نرم شدن یا چسبناک شدن حامل پلیمری شود و به مواد اجازه دهد به دیسک های سنگ زنی و سطوح محفظه بچسبند.
در مقایسه با پودر شل، حذف این باقیمانده های چسبیده معمولاً دشوارتر است.
رویه های تمیز کردن مواد باقیمانده در سیستم را نادیده می گیرند
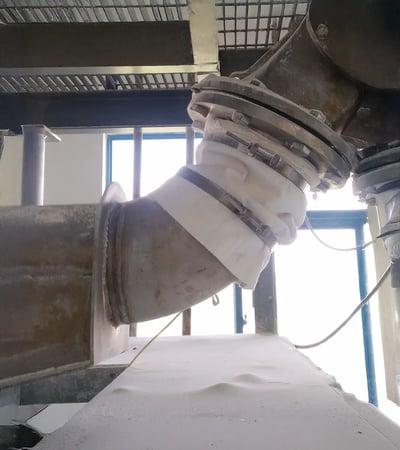
حتی پس از تمیز کردن محفظه سنگ زنی، پودر حاصل از دسته قبلی ممکن است در لوله های انتقال، جداکننده های سیکلون، صفحه نمایش ها و اجزای جمع آوری پودر باقی بماند.
اگر در حین تمیز کردن به این قسمت ها توجه نشود، پودر باقی مانده ممکن است وارد دسته تولید بعدی شود و باعث آلودگی شود.
در هنگام تغییر رنگ مستربچ کدام مناطق باید بازرسی شوند؟
قبل از تغییر رنگ، نقاط تجمع مواد بالقوه باید در طول کل مسیر پردازش، از تغذیه تا جمع آوری پودر نهایی، بررسی شوند.
بازرسی نباید فقط بر روی بقایای قابل مشاهده متمرکز شود. همچنین باید توجه ویژه ای به مناطقی شود که پودر ممکن است در آن محبوس بماند و در طول دسته تولید بعدی آزاد شود.
چگونه آلودگی متقاطع رنگ را در حین پودر کردن مستربچ کاهش دهیم؟
کاهش آلودگی متقاطع رنگ به جای تکیه بر یک معیار واحد، به ترکیبی از برنامه ریزی تولید، تمیز کردن کامل سیستم، تعمیر و نگهداری تجهیزات و پیکربندی اجزای مناسب نیاز دارد.
توالی های تولید رنگ را به طور مناسب ترتیب دهید
در جایی که شرایط تولید اجازه می دهد، پردازش مواد از رنگ های روشن تر تا تیره تر به طور کلی می تواند خطر تفاوت رنگ قابل مشاهده ناشی از رنگدانه های باقیمانده را کاهش دهد.
به عنوان مثال، تغییر از مستربچ سفید به مشکی معمولا کمتر از تغییر رنگ سیاه به سفید احتمال آلودگی رنگی قابل توجهی دارد.
با این حال، توالی تولید باید سازگاری حامل پلیمری، مواد افزودنی و الزامات کیفیت محصول را نیز در نظر بگیرد نه اینکه صرفاً بر شدت رنگ تکیه کند.
رویکرد توصیه شده: مواد را با فرمولاسیون سازگار و حساسیت آلودگی مشابه در توالی های تولید گروه بندی کنید. رویههای تمیز کردن و تأیید دقیقتر را برای تغییرات پرخطر بهویژه هنگام تغییر رنگهای تیره به روشن اعمال کنید.
کل مسیر جریان مواد را تمیز کنید
تمیز کردن تغییر رنگ باید تمام مناطق تماس با مواد، از تغذیه تا جمع آوری پودر نهایی را پوشش دهد.
قبل از تمیز کردن، تجهیزات باید طبق رویه های تعیین شده خاموش شوند و اقدامات ایزوله انرژی مناسب انجام شود. عملیاتی که نیاز به باز کردن محفظه سنگ زنی یا برداشتن اجزا دارند باید توسط پرسنل آموزش دیده با رعایت الزامات نگهداری تجهیزات انجام شود.
روش های تمیز کردن باید با توجه به ساختار تجهیزات و ویژگی های پودر انتخاب شوند. استفاده کنترل نشده از هوای فشرده باید اجتناب شود تا از تبدیل شدن پودر ریز به هوا جلوگیری شود.
در جایی که پودرهای پلاستیکی ممکن است یک جو گرد و غبار قابل احتراق ایجاد کنند، تجهیزات و روش های تمیز کردن باید با الزامات ایمنی قابل اجرا مطابقت داشته باشند.
روش پیشنهادی: یک چک لیست تمیز کردن تغییر رنگ ایجاد کنید که کل مسیر جریان مواد را پوشش دهد. روش تمیز کردن و الزامات بازرسی را برای هر منطقه تعریف کنید نه اینکه کارایی تمیز کردن را صرفاً بر اساس وضعیت قابل مشاهده محفظه سنگ زنی قضاوت کنید.
وضعیت دیسک سنگ زنی و چسبندگی مواد را بررسی کنید

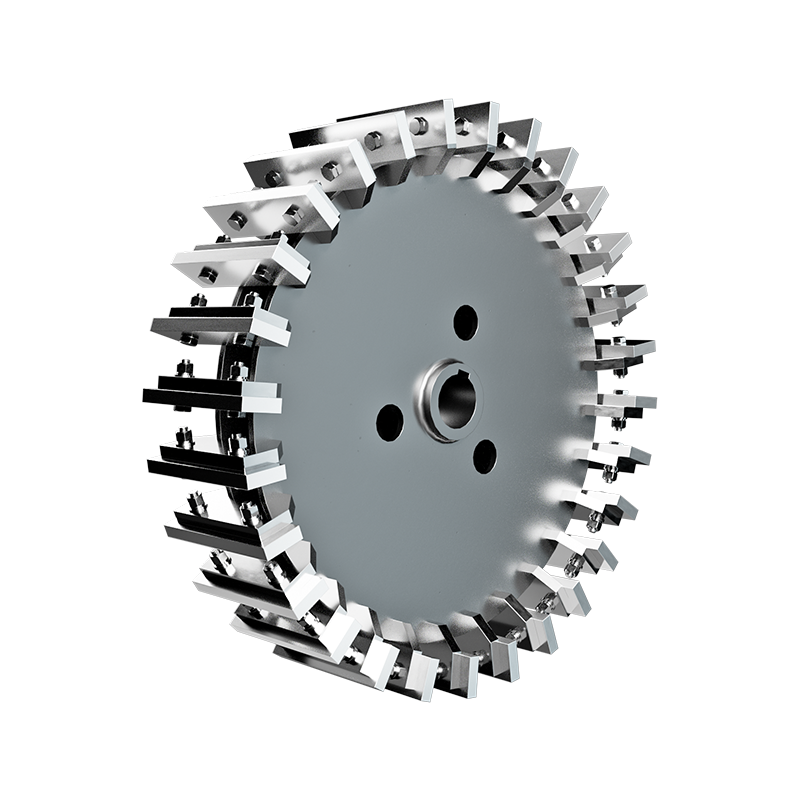
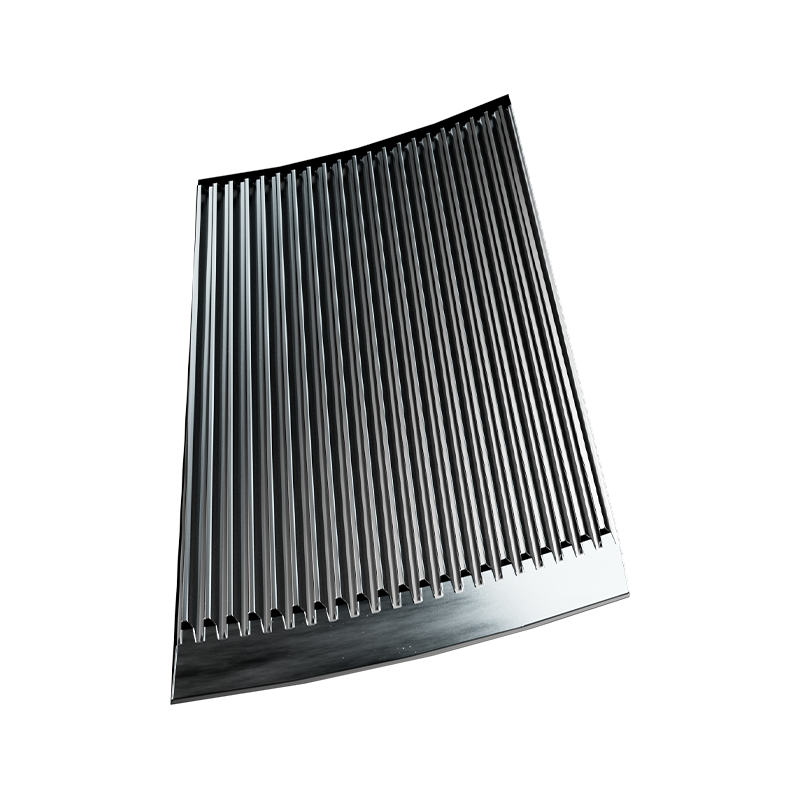
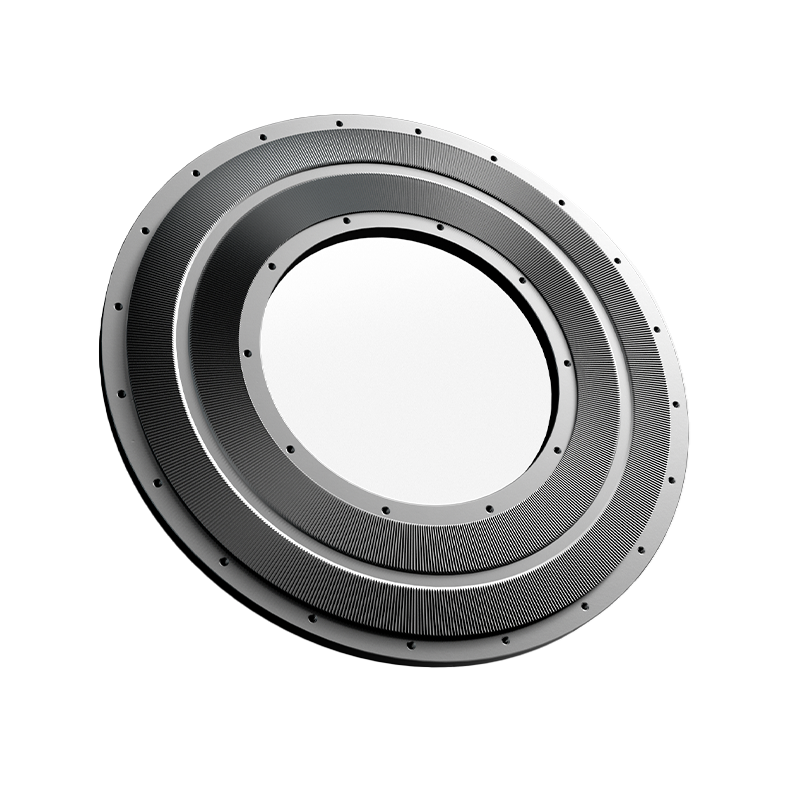
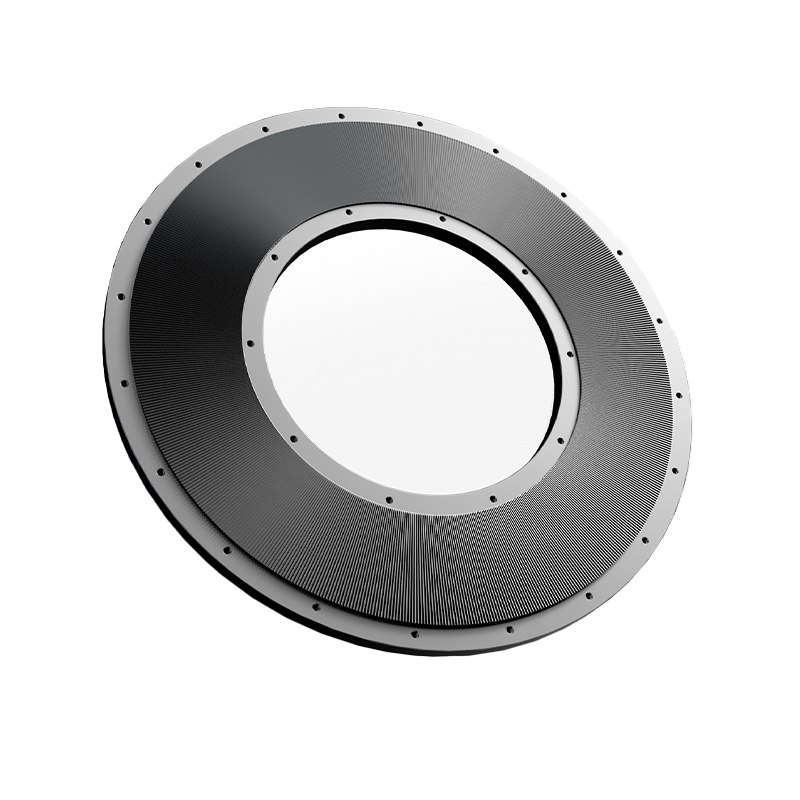
وضعیت سطح، هندسه و شکاف عملیاتی دیسک های سنگ زنی ممکن است بر حرکت مواد و تجمع موضعی در داخل محفظه سنگ زنی تأثیر بگذارد.
سایش غیرعادی دیسک، آسیب به سطح، یا چسبندگی قابل توجه مواد ممکن است تمیز کردن برخی مناطق را دشوارتر کند.
با این حال، سایش دیسک سنگ زنی لزوماً دلیل مستقیم آلودگی متقاطع رنگ نیست. ارتباط آن باید بر اساس مکان های باقیمانده واقعی و شرایط عملیاتی ارزیابی شود.
روش پیشنهادی: در طول تعمیر و نگهداری تجهیزات، سطوح دیسک سنگ زنی، لبه ها و اجزای مربوطه را از نظر چسبندگی غیرعادی، آسیب یا تجمع مواد موضعی بررسی کنید. از یافتهها برای تعیین اینکه آیا شرایط عملیاتی باید تنظیم شوند یا قطعات نیاز به تعمیر و نگهداری دارند، استفاده کنید.
اجزای اختصاصی را برای تغییر رنگ مکرر ارزیابی کنید
برای خطوط تولیدی که اغلب مواد مستربچ با رنگهای مختلف را پردازش میکنند، برخی از اجزای مشترک ممکن است به منابع تکرارشونده آلودگی باقیمانده تبدیل شوند.
بسته به ساختار تجهیزات، ظروف مخصوص جمع آوری پودر، صفحه نمایش، شیلنگ های انتقال انعطاف پذیر یا ابزار تمیز کردن ممکن است در نظر گرفته شود.
در مواردی که محصولات دارای الزامات آلودگی متقابل شدید هستند، نیاز به خطوط تولید جداگانه نیز ممکن است ارزیابی شود.
روش پیشنهادی: فرکانس تغییر رنگ، زمان تمیز کردن، تلفات پودر انتقالی، هزینه های اختصاصی اجزا و الزامات پذیرش محصول را برای تعیین پیکربندی مناسب برای تولید واقعی مقایسه کنید.

چگونه می توان اثربخشی تمیز کردن را پس از تغییر رنگ مستربچ تأیید کرد؟
تکمیل تمیز کردن تجهیزات به طور خودکار به این معنی نیست که پودر دسته بعدی الزامات کیفیت محصول را برآورده می کند.
برای تولید مستربچ چند رنگ، عملیات آزمایشی کنترلشده، نمونهبرداری مرحلهای و آزمایش محصول توصیه میشود تا بررسی شود که آیا آلودگی باقیمانده به سطح قابل قبولی کاهش یافته است یا خیر.
مرحله 1: تمیز کردن و بازرسی کامل تجهیزات
تخلیه کامل مواد، خاموش کردن تجهیزات، تمیز کردن، و بازرسی مواد باقیمانده طبق رویه های تعیین شده.
قبل از راهاندازی مجدد، مطمئن شوید که تمام اجزای حذف شده به درستی نصب شدهاند و تجهیزات با الزامات راهاندازی ایمن مطابقت دارند.
مرحله 2: اجرای آزمایشی کنترل شده
رنگ بعدی مستربچ را به پودر کننده وارد کنید و پودر انتقال اولیه را جدا از مواد تولید معمولی جمع آوری کنید.
پودر انتقالی که بازرسی های کیفی لازم را گذرانده است نباید مستقیماً با محصولات پذیرفته شده مخلوط شود.
مرحله 3: نمونه برداری و آزمایش مرحله ای را انجام دهید
نمونه های پودر را در مقادیر تولید یا فواصل زمانی از پیش تعیین شده جمع آوری کنید تا ذرات رنگ خارجی، تغییرات رنگ و شاخص های کیفیت فرمولاسیون مربوطه را بررسی کنید.
برای محصولاتی با الزامات رنگی دقیق، ممکن است از روش اندازه گیری تفاوت رنگ مناسب CIELAB استفاده شود. شرایط آماده سازی و اندازه گیری نمونه باید استاندارد باشد.
قبولی در تست رنگ لزوماً به این معنی نیست که آلودگی متقاطع شامل حامل های پلیمری، پرکننده ها یا مواد افزودنی حذف شده است. محصولات با الزامات خلوص فرمولاسیون باید در صورت لزوم مورد تأیید اضافی قرار گیرند.
مرحله 4: تعیین اینکه آیا تولید عادی می تواند از سر گرفته شود یا خیر
معیارهای انتشار خاص، مقادیر نمونه برداری و فرکانس آزمایش باید با توجه به نیازهای محصول مشتری تعیین شود.
برای خطوط تولید با تغییر رنگ مکرر، زمان تمیز کردن، مقادیر پودر انتقالی، نتایج آزمایش و مکان هایی که نیاز به تمیز کردن مکرر دارند باید ثبت شود.
مقایسه این رکوردها در بین دسته های مختلف تولید می تواند به تعیین اینکه آیا روند تغییر رنگ بهبود یافته است یا خیر کمک کند.
سناریوی معمولی: تغییر از مستربچ سیاه به سفید
هنگام تغییر از مستربچ سیاه به سفید، الگوهای آلودگی مختلف ممکن است منابع مختلفی از مواد باقیمانده را نشان دهد.
به عنوان مثال، اگر ذرات سیاه به طور متناوب پس از یک دوره طولانی کار ظاهر شوند، مناطقی که تخلیه مواد در آنها دشوار است باید به جای طولانی کردن زمان تولید انتقالی بازرسی شوند.
مقایسه الگوهای آلودگی در مراحل مختلف می تواند به محدود کردن علل احتمالی و شناسایی اقدامات هدفمند تمیز کردن یا نگهداری کمک کند.
چگونه مائو یو به مشتریان کمک می کند تا آلودگی متقاطع رنگ را در پودرسازی مستربچ کاهش دهند؟
برای تولید کنندگان مستربچ که اغلب بین رنگ های مختلف جابجا می شوند، انتخاب پودرساز باید بیشتر از ظرفیت تولید و اندازه ذرات پودر را در نظر بگیرد. چسبندگی مواد، خطرات آلودگی باقیمانده، دسترسی به تمیز کردن، و تلفات پودر انتقالی نیز از عوامل مهم هستند.
با بیش از 30 سال تجربه در تحقیق، توسعه و تولید پودرهای پلاستیکی، Mao Yue به مشتریان کمک می کند تا راه حل های پودرسازی را برای تولید چند رنگ از طریق آزمایش مواد واقعی، ساخت داخل دیسک ها و تیغه های آسیاب و ارزیابی کامل پیکربندی سیستم پودرسازی ارزیابی کنند.
از طریق آزمایش واقعی مواد، خطرات چسبندگی و باقیمانده مواد را شناسایی کنید

حامل های پلیمری، رنگدانه ها و افزودنی ها در فرمولاسیون های مستربچ مختلف ممکن است بر چسبندگی و تجمع مواد در حین پودر شدن تأثیر بگذارند.
Mao Yue اجرای آزمایشی را با استفاده از مواد مستربچ عرضه شده توسط مشتری، مشاهده تغییرات دمای پردازش، چسبندگی به سطوح دیسک سنگ زنی و مواد باقیمانده داخل محفظه سنگ زنی انجام می دهد.
این مشاهدات به شناسایی ویژگی های مواد و شرایط عملیاتی کمک می کند که ممکن است در طول تغییر رنگ، دشواری تمیز کردن را افزایش دهد.
برای مشتریانی که نیاز به تغییر رنگ مکرر دارند، امکان سنجی آزمایش های تغییر رنگ نیز می تواند بر اساس نیازهای خاص مورد بحث قرار گیرد. چنین آزمایشاتی ممکن است برای مشاهده مواد باقیمانده پس از تمیز کردن و الگوهای آلودگی در طول دوره تولید رنگ بعدی مورد استفاده قرار گیرد.
ارزش مشتری: قبل از انتخاب تجهیزات، رفتار واقعی پردازش مواد و خطرات باقیمانده احتمالی را درک کنید و عدم قطعیت ارزیابی مناسب بودن تغییر رنگ را صرفاً بر اساس مشخصات ماشین کاهش دهید.
تولید دیسک و تیغه سنگ زنی داخلی پشتیبانی فنی برای اجزای اصلی فراهم می کند.
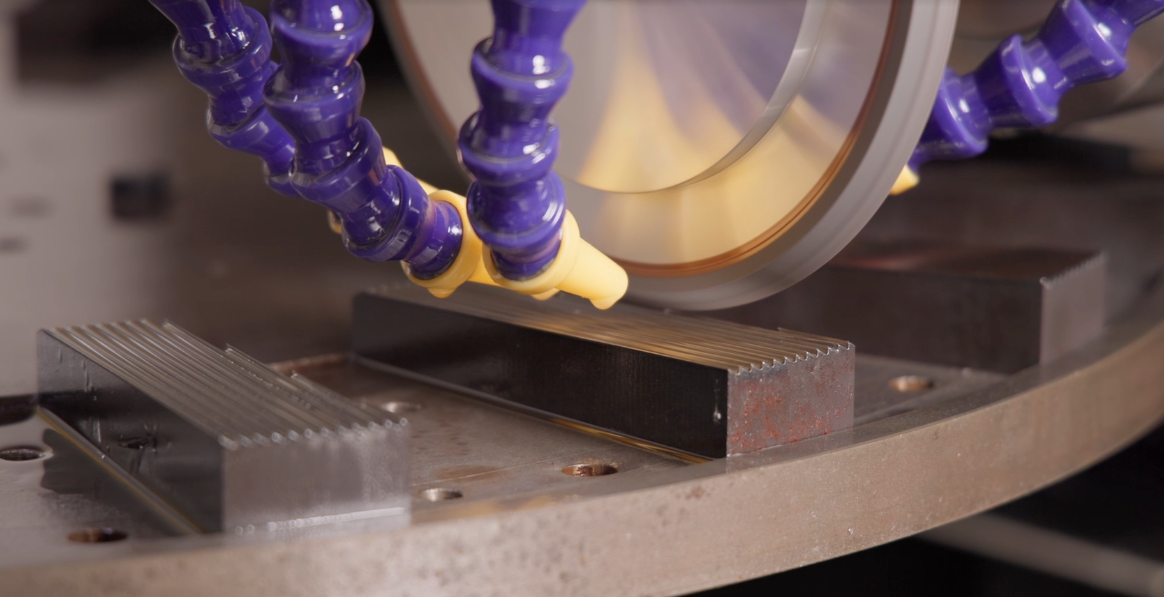
وضعیت سطح دیسک سنگ زنی، سایش موضعی، و چسبندگی مواد ممکن است بر تجمع پودر و دشواری تمیز کردن تأثیر بگذارد.
Mao Yue دیسکها و تیغههای سنگزنی را در داخل تولید میکند که امکان کنترل مستقیم بر هندسه اجزای هسته، قوام ماشینکاری و بازرسی کیفیت را فراهم میکند.
هنگامی که مشتریان چسبندگی مکرر مواد یا تجمع موضعی در اطراف دیسکهای سنگزنی را تجربه میکنند، مائو یو میتواند ساختار قطعه، شرایط سایش و پارامترهای عملیاتی واقعی را ارزیابی کند تا تعیین کند که آیا مشکل به اجزای اصلی مربوط میشود یا خیر.
بر اساس یافتهها، تیم فنی میتواند ارزیابی کند که آیا تعمیر و نگهداری، تنظیمات عملیاتی یا ارزیابی تطابق بیشتر اجزا ضروری است یا خیر.
ارزش مشتری: دسترسی به پشتیبانی فنی با پشتیبانی از قابلیتهای ساخت و بازرسی قطعات داخلی، خطر تعویض غیرضروری قطعه را قبل از شناسایی علت اصلی کاهش میدهد.
ارزیابی تنظیمات تجهیزات بر اساس نتایج آزمایش و الزامات تغییر رنگ
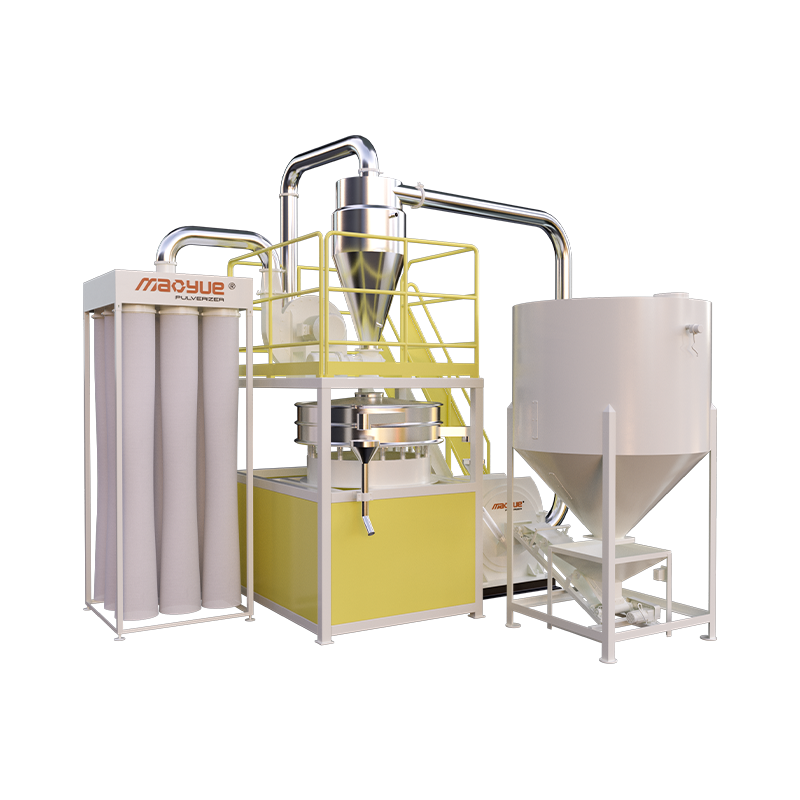
آلودگی متقاطع رنگ ممکن است خارج از محفظه سنگ زنی ایجاد شود. بنابراین، انتخاب تجهیزات باید باقیماندههای بالقوه در سیستمهای انتقال، غربالگری و جمعآوری پودر را نیز در نظر بگیرد.
Mao Yue می تواند گزینه های پیکربندی تجهیزات را بر اساس نتایج آزمایش مواد واقعی، فرکانس تغییر رنگ و الزامات پذیرش محصول ارزیابی کند.
ارزش مشتری: آزمایش مواد واقعی را با الزامات تولید ترکیب کنید تا مبنای هدفمندتری برای انتخاب تجهیزات، کنترل آلودگی باقیمانده، کاهش اتلاف پودر انتقالی و بهبود مدیریت تغییر رنگ فراهم کنید.
بهبودهای واقعی هنوز باید از طریق آزمایشات تغییر رنگ و سوابق تولید تأیید شوند.
سوالات متداول در مورد آلودگی متقاطع رنگ مستربچ
آیا پودرساز مستربچ می تواند به طور کامل از آلودگی متقاطع رنگ جلوگیری کند؟
برای سیستم های پودری مشترک، آلودگی متقاطع صفر نباید بدون تأیید مناسب فرض شود. سطوح آلودگی باقیمانده واقعی به ویژگی های مواد، روش های تمیز کردن و پیکربندی تجهیزات بستگی دارد.
آیا تمیز کردن تنها محفظه سنگ زنی هنگام تغییر رنگ های مستربچ کافی است؟
نه لزوما. پودر باقی مانده نیز ممکن است در اجزای تغذیه، انتقال، غربالگری و جمع آوری باقی بماند. کل مسیر جریان مواد باید بازرسی شود.
آیا تغییر از مستربچ سیاه به سفید نیاز به تمیز کردن کامل تری دارد؟
توجه بیشتر به تمیز کردن عموماً ضروری است زیرا باقی مانده های تیره رنگ در پودر سفید یا روشن به راحتی تشخیص داده می شوند. با این حال، الزامات تمیز کردن خاص باید توسط استانداردهای کیفیت محصول تعیین شود.
چگونه می توان ضایعات پودر را در طول تغییر رنگ مستربچ کاهش داد؟
ضایعات پودر ممکن است با بهینهسازی توالیهای تولید، تمیز کردن مناطق مستعد تجمع مواد، جداسازی پودر انتقالی، و ایجاد معیارهای واضح انتشار محصول کاهش یابد.
بهبودهای واقعی باید از طریق سوابق تغییر رنگ و داده های آزمایشی تأیید شوند.
نتیجه گیری
کاهش آلودگی متقاطع رنگ در حین پودرسازی مستربچ نیازمند کنترل مواد باقیمانده در سراسر سیستم پودرسازی کامل و تأیید اثربخشی تمیز کردن از طریق نمونهبرداری مرحلهای و آزمایش محصول است.
برای خطوط تولید با تغییر رنگ مکرر، انتخاب تجهیزات باید دسترسی تمیز کردن، فرکانس تغییر، تلفات پودر انتقالی و الزامات پذیرش محصول را نیز در نظر بگیرد.
به دنبال یک پودر کننده مستربچ مناسب برای تولید چند رنگ هستید؟
با مائو یوه تماس بگیرید با اطلاعات مواد مستربچ، اندازه ذرات هدف، ظرفیت تولید مورد نیاز، فرکانس تغییر رنگ، و چالشهای آلودگی فعلی.
تیم فنی ما می تواند به ارزیابی پیکربندی تجهیزات پودرسازی مناسب و بحث در مورد گزینه های آزمایش مواد واقعی برای نیازهای تولید شما کمک کند.