

 中文简体
در طول پودر کردن مستربچ رنگی، برخی از تولیدکنندگان ممکن است متوجه شوند که پودرسازهای آنها به طور معمول کار می کند، اما مقدار پودر جمع آوری شده کمتر از حد انتظار است. مقداری پودر ممکن است در داخل خطوط لوله انباشته شود، به سطوح تجهیزات بچسبد، یا توسط جریان هوا به سیستم جمع آوری گرد و غبار پایین دست منتقل شود.
جمع آوری ناکافی پودر لزوماً نشان دهنده کاهش ظرفیت پودرساز نیست. مشکل ممکن است مربوط به توزیع اندازه ذرات، انتقال جریان هوا، جداسازی سیکلون، الکتریسیته ساکن، دمای پردازش، یا شرایط فیلتراسیون و تخلیه باشد.
برای تولیدکنندگان مستربچ رنگی، آنچه اهمیت بیشتری دارد این است که چه مقدار پودر بازیابی شده با اندازه ذرات هدف و الزامات پردازش پایین دستی مطابقت دارد و اینکه آیا خروجی پودر واجد شرایط می تواند ثابت بماند یا خیر.
این مقاله شش دلیل رایج مشکلات جمعآوری پودر مستربچ رنگ، روشهای تشخیصی و شاخصهای بازیابی پودر را که خریداران باید هنگام خرید تجهیزات در نظر بگیرند، توضیح میدهد.
https://youtube.com/shorts/Xar9KV6QA28
علائم رایج مشکلات جمع آوری پودر مستربچ رنگ چیست؟
مشکلات جمع آوری پودر که در مراحل مختلف سیستم رخ می دهد اغلب علائم متفاوتی را نشان می دهد.
این علائم می توانند به شناسایی محل وقوع ناهنجاری کمک کنند، اما نمی توانند مستقیماً علت آن را تأیید کنند.
علاوه بر این، پودری که وارد ظرف اصلی جمع آوری نمی شود، لزوما از بین نمی رود. مقداری پودر ریز ممکن است توسط جمع کننده گرد و غبار گرفته شود. اینکه آیا می توان آن را به عنوان پودر واجد شرایط حساب کرد بستگی به این دارد که آیا مشخصات کیفی مورد نیاز را برآورده می کند یا خیر.
شش دلیل اصلی مشکلات جمع آوری پودر مستربچ رنگ
ریزه های بیش از حد بر جداسازی پودر تأثیر می گذارد
توزیع اندازه ذرات پودر مستربچ رنگ بر نحوه حرکت و جدا شدن ذرات در جریان هوا تأثیر می گذارد.
هنگامی که نسبت ذرات ریز خیلی زیاد است، ممکن است مقداری پودر به طور موثر توسط جداکننده سیکلون جدا نشود و در عوض ممکن است همراه با جریان هوا به داخل سیستم جمع آوری گرد و غبار پایین دست حرکت کند و بار فیلتراسیون را افزایش دهد.
فاصله دیسک سنگ زنی، سایش دیسک، شرایط تغذیه و فرمولاسیون مواد همگی می توانند بر نسبت ریزه ها تأثیر بگذارند.
بنابراین، مشکلات جمع آوری پودر ممکن است گاهی از عدم تطابق بین توزیع اندازه ذرات تولید شده در هنگام پودر کردن و شرایط عملیاتی سیستم جداسازی پایین دست ناشی شود.
ناپایدار یا پیکربندی نادرست جریان هوا
سیستم انتقال پنوماتیک پودر را به جداکننده سیکلون و تجهیزات جمع آوری پایین دست منتقل می کند.
هنگامی که سرعت انتقال کافی نیست، پودر ممکن است در خطوط لوله افقی و زانوها ته نشین شود. از سوی دیگر، جریان هوای بیش از حد ممکن است انتقال ذرات ریز را افزایش داده و بر عملکرد جداسازی سیکلون تأثیر بگذارد.
طرح خط لوله، نشت هوا و تغییر در مقاومت فیلتر نیز می تواند بر پایداری جریان هوا تأثیر بگذارد.
بهبود انتقال پودر به جای افزایش سرعت فن، مستلزم متعادل کردن عملکرد انتقال با راندمان جداسازی پایین دست است.
جداکننده سیکلون با ویژگی های پودر واقعی مطابقت ندارد
یک جداکننده سیکلون از نیروهای گریز از مرکز تولید شده توسط جریان هوای چرخشی برای جدا کردن ذرات از جریان هوا استفاده می کند.
عملکرد جداسازی آن به اندازه ذرات، چگالی ذرات، شرایط جریان هوای ورودی، هندسه تجهیزات و شرایط تخلیه پودر بستگی دارد.
برای پودرهای نسبتاً ریز یا با چگالی کم، شرایط عملیاتی نامناسب ممکن است به ذرات بیشتری اجازه عبور به سیستم فیلتراسیون پایین دست را بدهد.
علاوه بر این، نشت هوا از طریق دریچه قفل هوا چرخشی، خروجی های تخلیه مسدود شده یا تجمع پودر در داخل قیف ممکن است عملکرد موثر جمع آوری پودر را کاهش دهد.
الکتریسیته ساکن باعث چسبندگی پودر می شود
در طول پودر کردن مستربچ رنگی و انتقال پنوماتیک، اصطکاک بین ذرات و بین ذرات و سطوح تجهیزات ممکن است الکتریسیته ساکن ایجاد کند.
نیروهای الکترواستاتیک ممکن است باعث چسبیدن پودر به خطوط لوله، جداکنندههای سیکلون و سطوح تجهیزات جمعآوری شده و باقیمانده مواد و نیاز به تمیز کردن را افزایش دهند.
این رفتار ممکن است تحت تأثیر حامل پلیمری، اندازه ذرات، رطوبت محیط و مواد در تماس با پودر باشد.
با این حال، تجمع پودر لزوماً ناشی از الکتریسیته ساکن نیست. چسبندگی مرتبط با دما و ناهنجاری های جریان هوا نیز باید بررسی شود. برای سیستم هایی که ممکن است جوهای گرد و غبار قابل احتراق رخ دهد، خطر آتش سوزی و انفجار گرد و غبار باید بر اساس استانداردهای ایمنی قابل ارزیابی ارزیابی شود.
دمای بیش از حد باعث تجمع و چسبندگی پودر می شود
گرمای اصطکاکی ایجاد شده در حین پودر کردن ممکن است باعث شود که فرمولاسیون مستربچ رنگ خاصی به محدوده نرم شدن یا چسبندگی خود نزدیک شود.
هنگامی که پودر شروع به چسبیدن یا آگلومره شدن می کند، جریان پذیری آن ممکن است کاهش یابد و احتمال تجمع آن در زانوهای خط لوله، خروجی های تخلیه سیکلون و قیف های جمع آوری بیشتر شود.
برای فرمولاسیون های حساس به حرارت، افزایش دما در طول عملیات مداوم ممکن است به تدریج مشکلات جمع آوری پودر را بدتر کند. بنابراین، هم دمای پردازش و هم وضعیت پودر باید نظارت شود.
گرفتگی فیلتر و تخلیه ضعیف پودر
هنگامی که پودر بیش از حد روی سطوح فیلتر جمع می شود، تمیز کردن پالس جت کافی نیست، یا محیط فیلتر نامناسب است، مقاومت فیلتراسیون ممکن است افزایش یابد و بر پایداری جریان هوای سیستم تأثیر بگذارد.
در همین حال، پودری که قبلاً جدا شده است ممکن است به دلیل پل زدن قیف، انسداد قفل هوای چرخشی یا سایر ناهنجاری های تخلیه، به درستی تخلیه نشود.
در این مواقع مشکل در مرحله فیلتراسیون یا تخلیه رخ می دهد. صرفاً تنظیم فاصله دیسک سنگ زنی یا افزایش توان پودر کننده مشکل را حل نمی کند.
چگونه می توانید تشخیص دهید که پودر مستربچ رنگ کجا گم می شود؟
قبل از تنظیم سیستم جمع آوری پودر یا پودر، مهم است که شرایط آزمایش قابل مقایسه را ایجاد کنید و تعیین کنید که مواد در سراسر سیستم کجا می رود.
دو موقعیت را باید از هم تفکیک کرد:
-
کاهش توان پودر شدن: مقدار مواد پردازش شده در واحد زمان کاهش می یابد.
-
بازیابی پودر ناکافی: مواد وارد سیستم پردازش شده است، اما مقداری پودر را نمی توان به درستی از نقاط جمع آوری تعیین شده بازیابی کرد.
این مشکلات ممکن است به طور همزمان رخ دهند، اما برای شناسایی نیاز به اندازه گیری های متفاوتی دارند.
مرحله 1: یک تعادل مواد برای ردیابی جریان پودر ایجاد کنید
پس از تعیین مرزهای آزمایش، کل جرم خوراک، پودر جمع آوری شده در هر نقطه جمع آوری، مواد رد شده از غربالگری و باقیمانده مواد قابل اندازه گیری در داخل تجهیزات را ثبت کنید.
تراز کامل مواد باید تغییرات موجودی مواد در سیستم را در نظر بگیرد:
ورودی مواد = پودر بازیابی شده سایر خروجی های مواد اندازه گیری شده تلفات واقعی مواد افزایش خالص موجودی مواد سیستم
تلفات واقعی ممکن است شامل گرد و غبار جمعنشده، مواد نشتشده و سایر موادی باشد که مستقیماً قابل بازیابی نیستند.
اگر نتوان همه زیان ها را مستقیماً اندازه گیری کرد، ممکن است از طریق تراز مواد تخمین زده شود، در حالی که خطاهای وزنی و مواد اندازه گیری نشده در نظر گرفته می شود.
برای آزمایشهای تولید مداوم، باید توجه ویژهای به این موضوع داشت که آیا مقدار مواد باقیمانده در داخل تجهیزات در ابتدا و انتهای آزمایش سازگار است یا خیر. در غیر این صورت، تغییرات عادی در موجودی سیستم ممکن است به اشتباه به عنوان تلفات پودر تعبیر شود.
مرحله 2: بررسی علل بالقوه بر اساس علائم در محل
هدف از تشخیص تنظیم هر جزء به طور همزمان نیست، بلکه شناسایی منبع احتمالی مشکل جمع آوری بر اساس شواهد موجود است.
مرحله 3: متغیرهای کلیدی را تنظیم کنید و نتایج را مقایسه کنید
پس از شناسایی منطقه اولویت بازرسی، مواد خام، نرخ خوراک و سایر شرایط عملیاتی را تا حد امکان ثابت نگه دارید و هر بار یک متغیر اصلی را تنظیم کنید.
به عنوان مثال، پس از تنظیم جریان هوا، موارد زیر را با هم مقایسه کنید:
-
آیا تجمع پودر در داخل خطوط لوله کاهش یافته است.
-
آیا مقادیر پودر جمع آوری شده توسط جداکننده سیکلون و جمع کننده گرد و غبار تغییر کرده است یا خیر.
-
آیا فشار دیفرانسیل فیلتر ثابت می ماند یا خیر.
-
آیا بازیابی نهایی پودر واجد شرایط بهبود یافته است.
تنها زمانی که تغییرات در باقیماندههای سیستم، بازیابی پودر و خروجی پودر واجد شرایط به طور کلی از بهبود پشتیبانی میکنند، میتوان تنظیم را با اطمینان بیشتر مؤثر دانست.
در غیر این صورت، تنظیم ممکن است به سادگی پودر را از یک نقطه جمع آوری به نقطه دیگر منتقل کند.
نحوه اندازه گیری کارایی بازیابی پودر
کل پودر جمعآوریشده بهطور کامل ارزش تولید واقعی یک سیستم پودرسازی مستربچ رنگی را نشان نمیدهد.
برای ارزیابی تجهیزات، تولیدکنندگان باید نرخ بازیابی پودر ظاهری، نرخ بازیابی پودر واجد شرایط و خروجی پودر واجد شرایط را در واحد زمان در نظر بگیرند.
نرخ بازیابی پودر ظاهری
نرخ بازیابی پودر ظاهری (%) = جرم کل پودر بازیافت شده در طول آزمایش ÷ جرم کل مواد تغذیه شده در طول آزمایش × 100 درصد
به عنوان مثال، اگر 100 کیلوگرم مستربچ رنگ به سیستم وارد شود و 94 کیلوگرم پودر از نقاط جمع آوری تعیین شده بازیابی شود، نرخ بازیابی ظاهری 94٪ است.
با این حال، 6 کیلوگرم باقی مانده لزوما به طور کامل از دست نمی رود. برخی از مواد ممکن است در داخل تجهیزات باقی بماند، در حالی که برخی ممکن است در طول غربالگری رد شوند.
بنابراین، این شاخص باید همراه با تراز مواد تفسیر شود.
نرخ بازیابی پودر واجد شرایط
نرخ بازیابی پودر واجد شرایط (%) = جرم پودر بازیابی شده مشخصات هدف ÷ جرم کل مواد تغذیه شده در طول آزمایش × 100 درصد
این شاخص نشان می دهد که چه مقدار از مواد ورودی در نهایت به پودر قابل استفاده تبدیل می شود که مشخصات مورد نیاز را برآورده می کند.
به عنوان مثال، تحت شرایط آزمایش یکسان، دو سیستم هر کدام 100 کیلوگرم مستربچ رنگ را پردازش می کنند:
شکل های بالا نمونه های فرضی هستند که برای توضیح تفاوت بین این شاخص ها استفاده می شوند. آنها نتایج آزمایش مائویو واقعی نیستند.
اگرچه سیستم A به طور کلی پودر بیشتری را جمع آوری می کند، سیستم B مقدار بیشتری پودر تولید می کند که با مشخصات هدف مطابقت دارد.
بنابراین، نرخ بازیابی کل پودر بالاتر لزوماً عملکرد بهتر تولید واقعی را نشان نمی دهد.
خریداران همچنین باید بررسی کنند که آیا پودر بازیافت شده با توزیع اندازه ذرات، جریان پذیری و الزامات پردازش پایین دست مطابقت دارد یا خیر.
خروجی پودر واجد شرایط
خروجی پودر واجد شرایط (کیلوگرم در ساعت) = جرم پودر مشخصات هدف در طول آزمایش ÷ زمان آزمایش موثر (ساعت)
خروجی پودر واجد شرایط نشان دهنده ظرفیت واقعی تولید تجهیزات تحت مواد خاص، مشخصات پودر و شرایط عملیاتی است.
برای مشتریانی که برای تولید مستمر برنامه ریزی می کنند، تعیین اینکه آیا خروجی پودر واجد شرایط در دوره های عملیاتی مختلف ثابت می ماند یا خیر نیز مهم است.
به عنوان مثال، یک سیستم ممکن است در طول یک آزمایش کوتاه به خروجی پودر با کیفیت بالا دست یابد، اما خروجی آن ممکن است در حین کار مداوم به دلیل افزایش دما، افزایش مقاومت در برابر فیلتراسیون یا مشکلات تخلیه به طور قابل توجهی کاهش یابد.
در چنین مواردی، نتایج آزمون کوتاه مدت نمی تواند به طور مستقیم ظرفیت تولید بلند مدت را نشان دهد.
هنگام مقایسه راه حل های تجهیزات مختلف، خریداران باید در صورت امکان از مواد اولیه ثابت، شرایط آزمایش و معیارهای پذیرش پودر واجد شرایط استفاده کنند، نه اینکه عملکرد را صرفاً بر اساس ظرفیت نامی یا مقدار پودر جمع آوری شده در طی یک آزمایش واحد ارزیابی کنند.
چگونه می توان کارایی مجموعه پودر مستربچ رنگ را بهبود بخشید
بهبودها باید بر اساس نتایج تشخیصی واقعی، با هدف کاهش احتباس مواد غیر ضروری و در عین حال حفظ کیفیت پودر و خروجی پودر واجد شرایط پایدار باشد.
مهم است که بدانیم این مراحل بر یکدیگر تأثیر می گذارند.
به عنوان مثال، افزایش جریان هوا ممکن است تجمع پودر در داخل خطوط لوله را کاهش دهد، اما همچنین باعث افزایش نسبت ذرات ریز وارد شده به جمع کننده گرد و غبار می شود.
بنابراین، عملکرد کلی بازیابی سیستم همچنان باید پس از هر گونه تنظیم تأیید شود.
خریداران چگونه باید سیستم پودرسازی مستربچ رنگ را ارزیابی کنند؟
برای سازندگانی که قصد نصب یا ارتقاء خط پودرسازی مستربچ رنگی را دارند، توان موتور و ظرفیت نامی فقط باید به عنوان مرجع انتخاب اولیه تجهیزات باشد.
مهمتر از همه، خریداران باید بررسی کنند که آیا سیستم میتواند به خروجی پودر واجد شرایط و عملکرد بازیابی تحت شرایط مواد مشخص، مشخصات پودر هدف و شرایط عملیاتی مداوم دست یابد یا خیر.
قبل از آزمایش، خریداران باید مواد خام، اندازه ذرات هدف، معیارهای پذیرش پودر واجد شرایط، مدت زمان آزمایش و الزامات عملکرد را تعریف کنند.
اگر خط جمع آوری پودر و پودر کامل خریداری می شود، خریداران همچنین باید تأیید کنند که آیا تجهیزات آزمایشی دارای پیکربندی انتقال، جداسازی و جمع آوری قابل مقایسه با خطوط تولید پیشنهادی است یا خیر.
نتایج حاصل از آزمایش پودرساز مستقل نمی تواند مستقیماً عملکرد بازیابی یک خط تولید کامل را نشان دهد.
مائو یو چگونه به مشتریان در بهبود مجموعه پودرهای Masterbatch Color کمک می کند؟
عملکرد جمع آوری پودر مستربچ رنگ نه تنها به جداکننده های سیکلون یا جمع کننده های گرد و غبار بستگی دارد، بلکه به توزیع اندازه ذرات، دمای پودر و ویژگی های جریان تولید شده در هنگام پودر شدن نیز بستگی دارد.
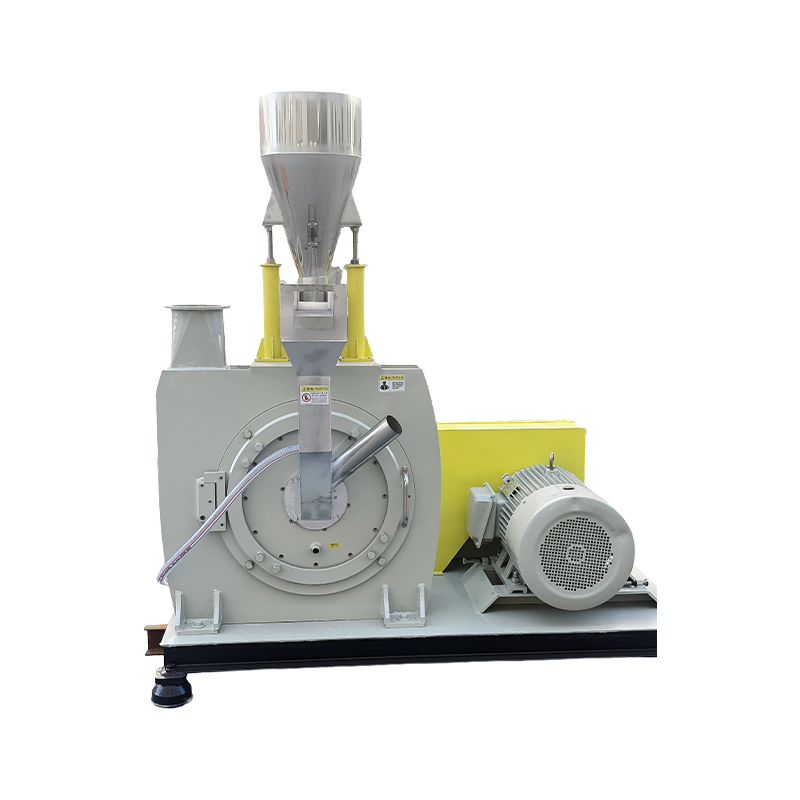
بنابراین، هنگام ارزیابی پروژه های پودرسازی مستربچ رنگی، Mao Yue اجزای اصلی آسیاب، ویژگیهای پودر واقعی و پیکربندیهای مجموعه پاییندست را با هم در نظر میگیرد تا به مشتریان کمک کند تا شرایط کلیدی مؤثر بر خروجی پودر واجد شرایط و بازیابی پودر را شناسایی کنند.
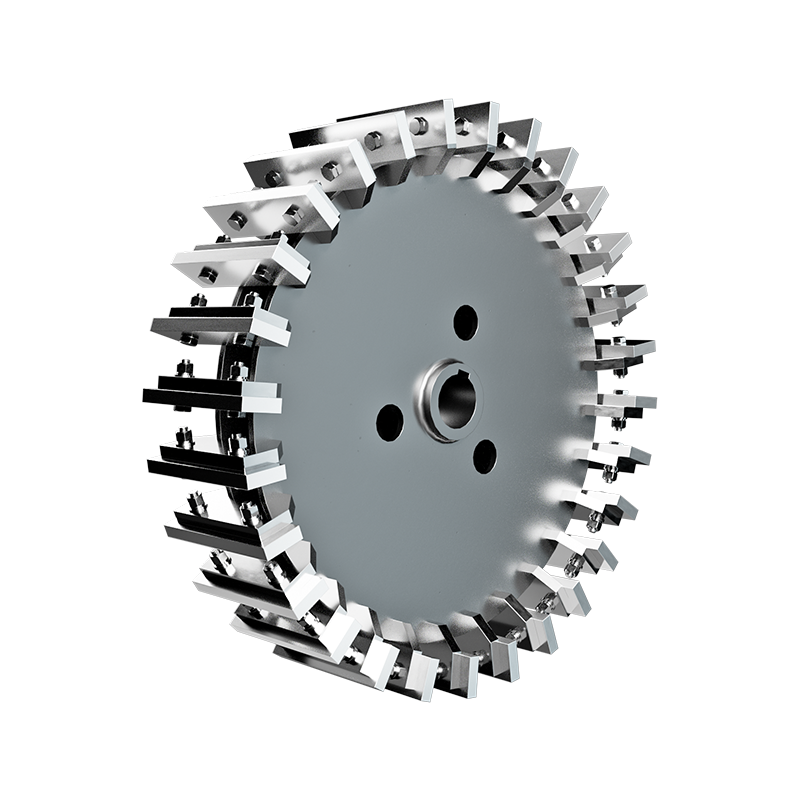
تولید دیسک آسیاب داخلی از کیفیت پودر و سازگاری با سیستم جمع آوری پشتیبانی می کند.
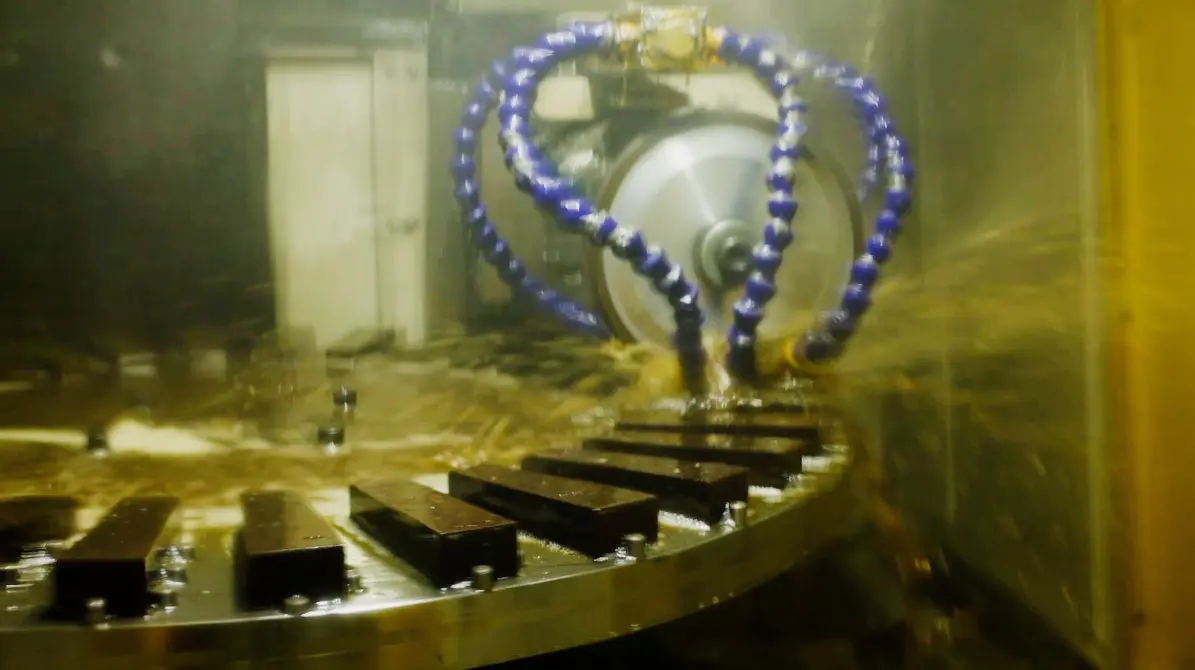
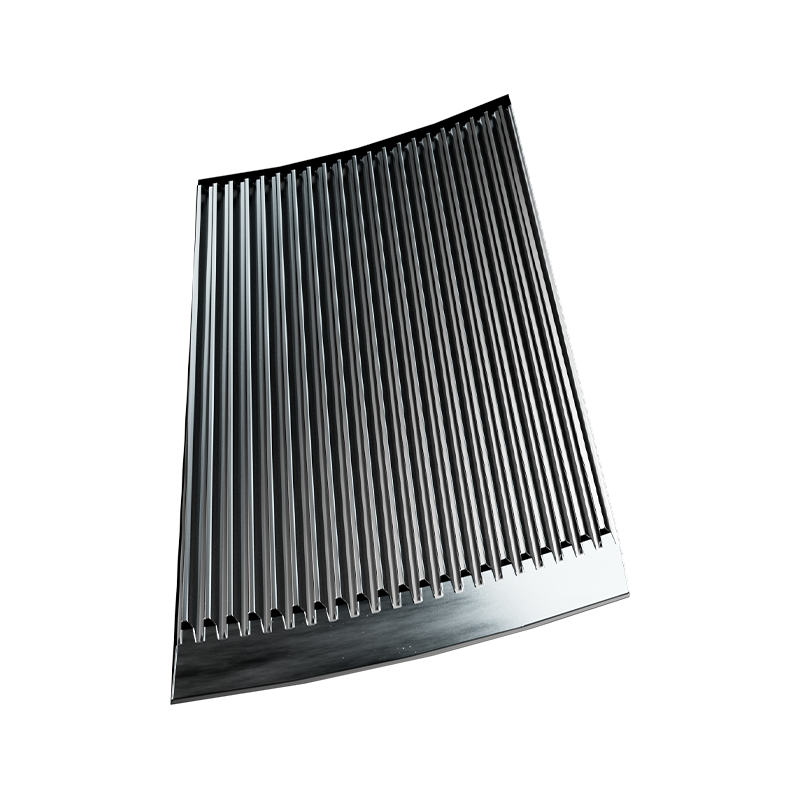
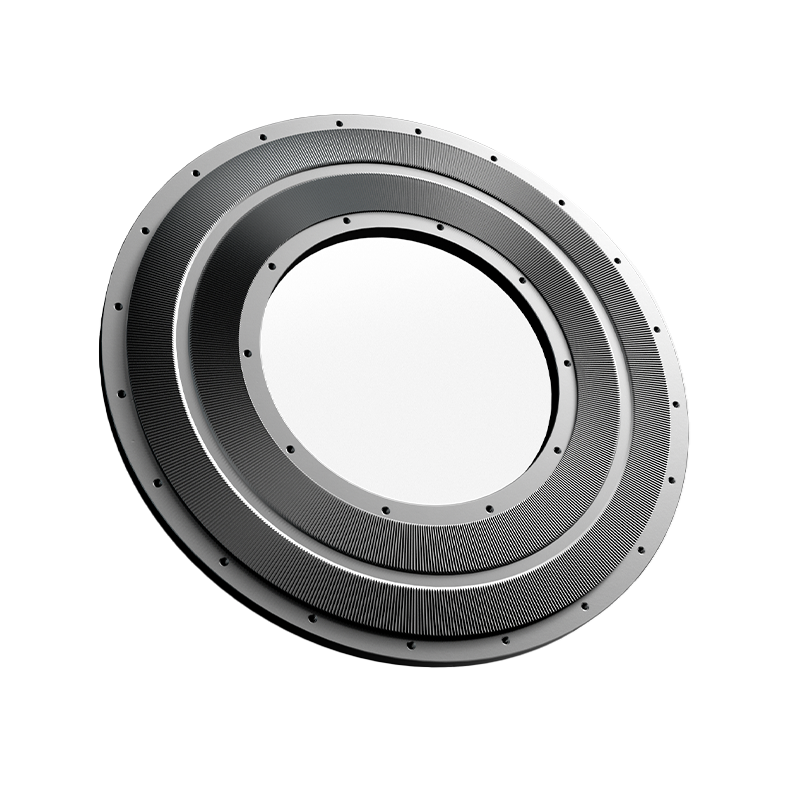
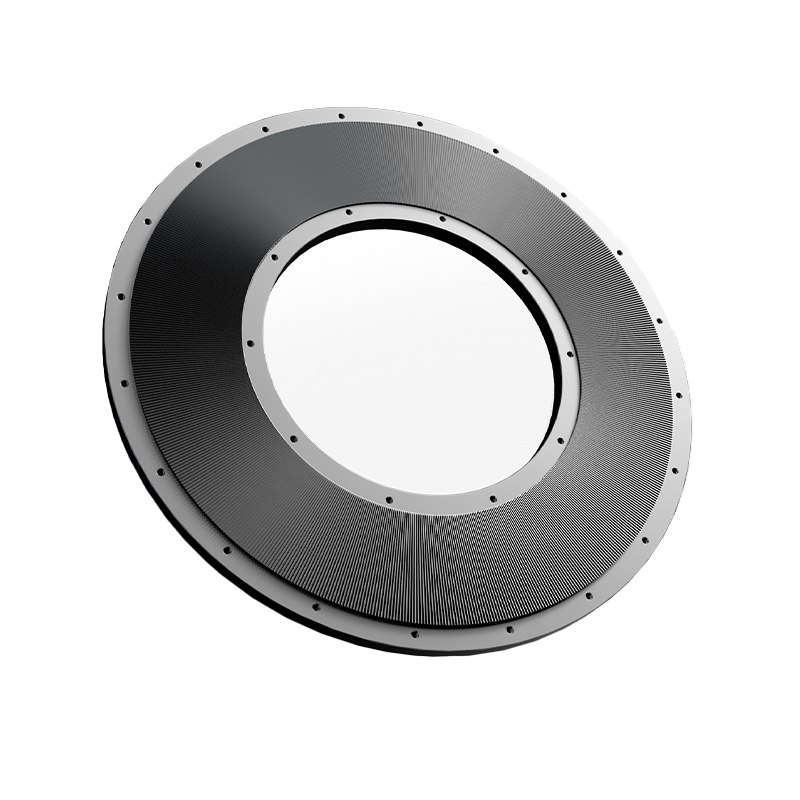
Mao Yue قطعات پودری هسته، از جمله دیسکهای آسیاب و تیغهها را در داخل تولید میکند و دارای ماشینکاری دقیق و قابلیتهای بازرسی است.
هندسه تراش دیسک دندان، دقت ماشینکاری، تناسب نصب و شرایط سایش همگی می توانند بر عملکرد واقعی پودر کردن تأثیر بگذارند.
برای پروژههایی که شامل ریزدانههای بیش از حد یا توزیع اندازه ذرات ناپایدار هستند، مائو یو میتواند ارزیابی کند که آیا فاصله دیسک سنگزنی، شرایط سایش و سازگاری ساختاری بر اساس خواص مواد، طراحی دیسک و شرایط عملیاتی به مشکل کمک میکند یا خیر.
مزیت ساخت قطعات داخلی، توانایی اتصال تولید دیسک سنگ زنی، سازگاری قطعات یدکی، و الزامات واقعی پودر کردن است، که به مشتریان پشتیبانی فنی مستقیم تر و کمک های تعمیر و نگهداری طولانی مدت ارائه می دهد.
ارزیابی خط تولید یکپارچه عدم تطابق بین پودر کردن و جمع آوری پودر را کاهش می دهد
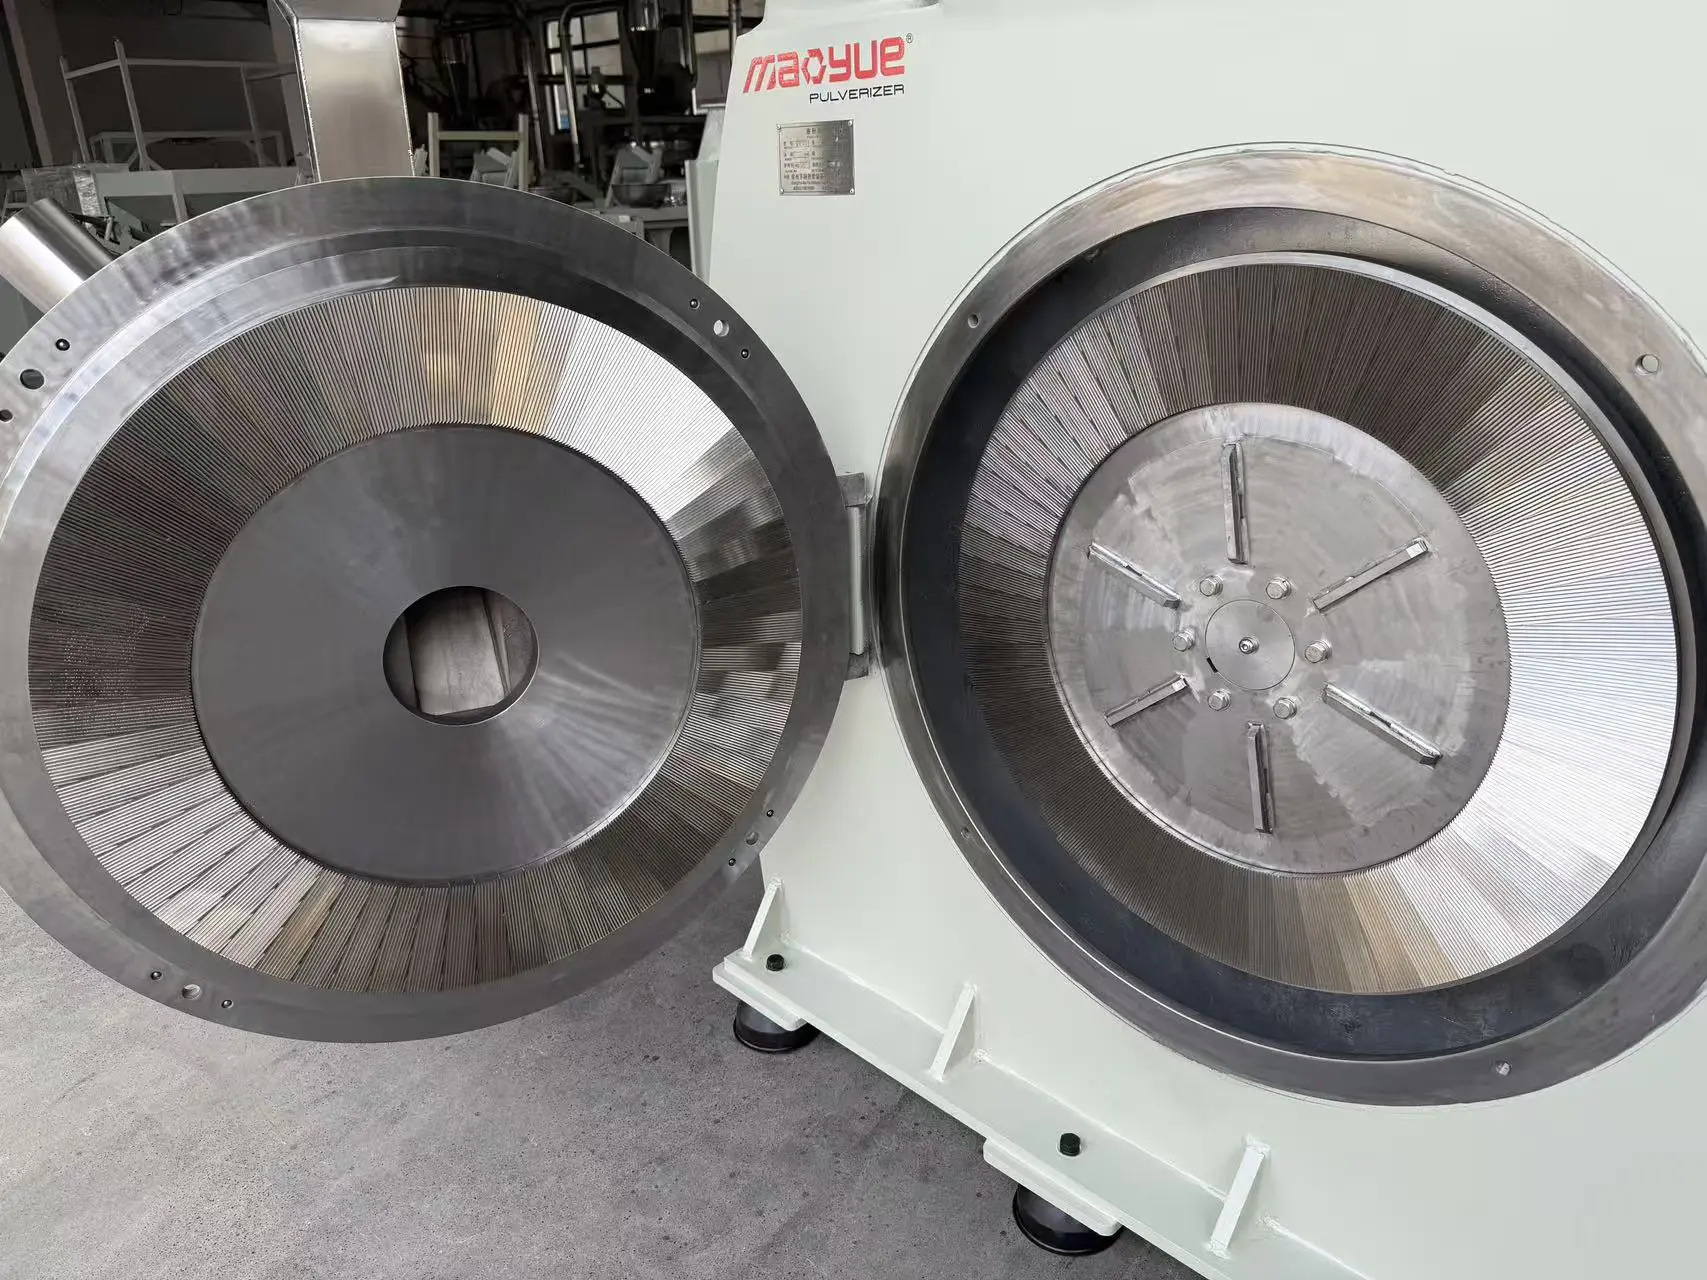
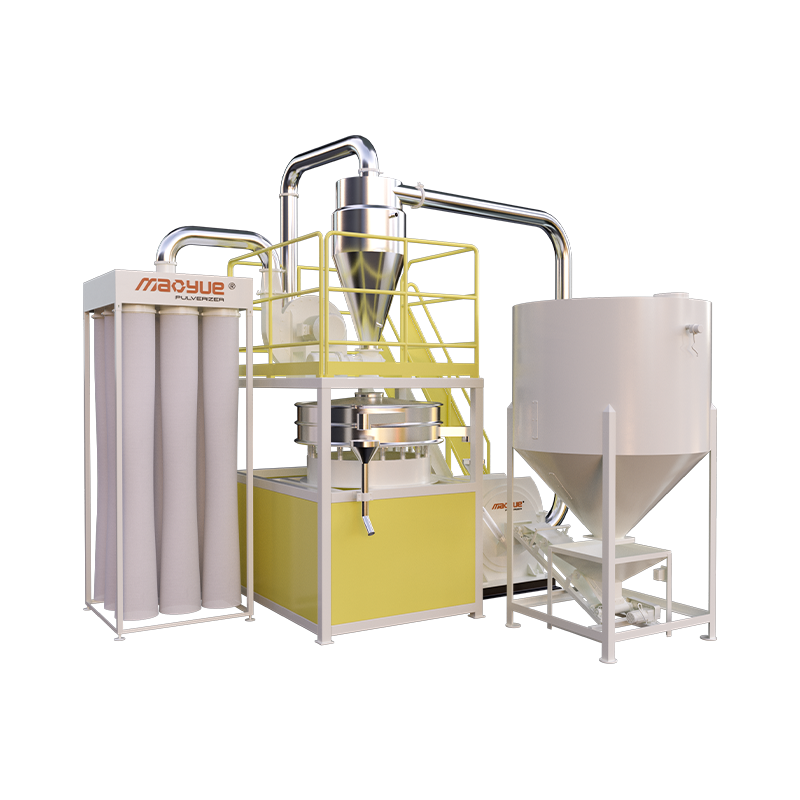
بسته به نیاز مشتری، Mao Yue میتواند تنظیمات تجهیزاتی را ارائه دهد که تغذیه، پودر کردن، خنککننده، انتقال پنوماتیک، جداسازی سیکلون، جمعآوری گرد و غبار پالس جت، غربالگری و تخلیه پودر را پوشش میدهد.
برای پروژه هایی که مشکلات جمع آوری پودر را تجربه می کنند، هدف از ارزیابی سیستم یکپارچه صرفاً افزودن تجهیزات جمع آوری بیشتر نیست.
در عوض، تعیین این است که آیا پودر تولید شده در حین پودر کردن می تواند به طور مداوم توسط سیستم پایین دست منتقل، جدا و تخلیه شود.
با ارزیابی پودرساز و تجهیزات جمع آوری پایین دست به عنوان یک سیستم یکپارچه، مشتریان بهتر می توانند تعیین کنند که آیا در فرآیند پودرسازی، پیکربندی انتقال و جداسازی یا شرایط فیلتراسیون و تخلیه نیاز به بهبود است یا خیر.
برای خطوط تولید جدید، این رویکرد تطبیق سیستم به شناسایی مشکلات بالقوه در مرحله خرید کمک می کند.
برای ارتقای خط تولید موجود، به تعیین اقدامات بهبود هدفمندتر کمک می کند.
آزمایش مواد واقعی، خروجی پودر واجد شرایط و عملکرد بازیابی را تأیید می کند
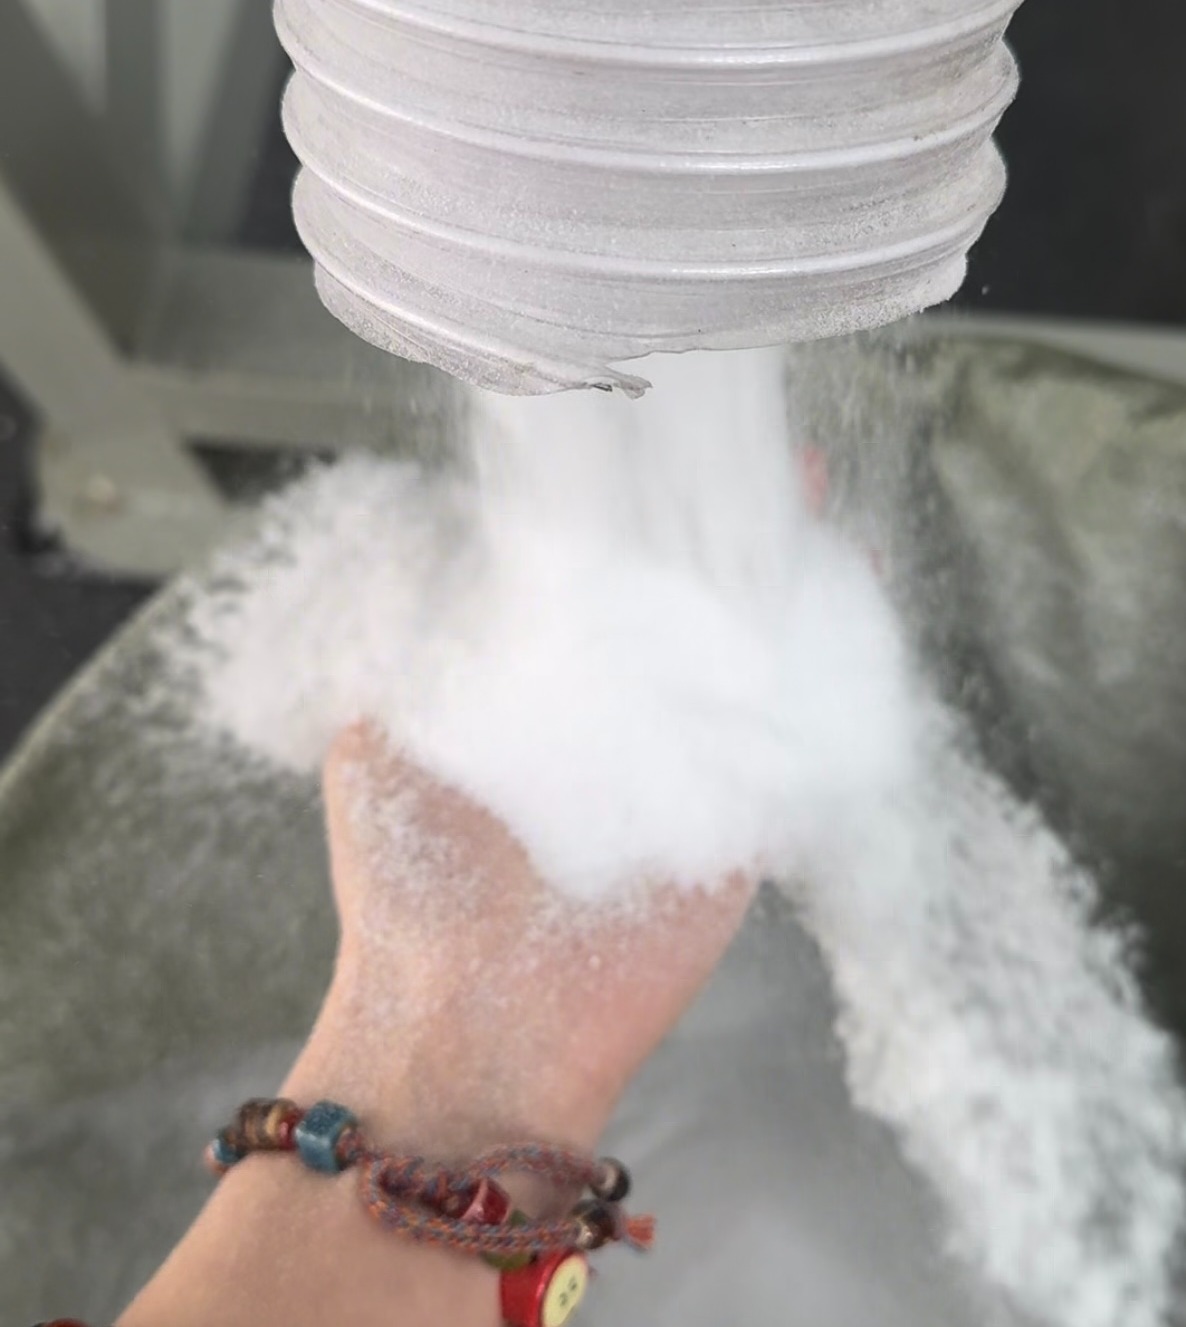
فرمولاسیون مستربچ رنگ های مختلف ممکن است از نظر سختی، خواص حرارتی، جریان پذیری و تمایل به چسبندگی متفاوت باشد.
حتی زمانی که اندازه مش هدف یکسان است، نمی توان عملکرد پودر شدن و جمع آوری آنها را یکسان فرض کرد.
Mao Yue از آزمایشهای پودر کردن با استفاده از مواد واقعی مشتریان پشتیبانی میکند و میتواند توزیع اندازه ذرات، دمای پردازش، توان عملیاتی واقعی و عملکرد مداوم را با توجه به تجهیزات تست موجود و شرایط اندازهگیری ارزیابی کند.
برای خرید پروژه هایی که بازیابی پودر یک نگرانی عمده است، آزمایش باید فراتر از تعیین اینکه آیا مواد را می توان پودر کرد یا خیر.
سوال مهمتر این است که چه مقدار پودر واجد شرایط را می توان به طور مداوم تولید و بازیابی کرد.
اندازهگیریهایی مانند پودر جمعآوریشده در نقاط جمعآوری فردی، باقیماندههای سیستم، و شرایط فیلتراسیون باید به قابلیتهای تنظیمات آزمایشی واقعی بستگی داشته باشد.
برای شاخص های عملکرد کامل خط تولید که نمی توانند مستقیماً از طریق آزمایش پودر کننده مستقل تأیید شوند، ارزیابی بیشتر بر اساس پیکربندی خط تولید پیشنهادی ضروری است.
Maoyue با تعریف شرایط آزمایش، شاخصهای عملکرد قابل اندازهگیری و الزامات پذیرش، به مشتریان کمک میکند تا تصمیمات آگاهانهتری برای خرید تجهیزات بگیرند تا اینکه صرفاً بر ظرفیت رتبهبندی شده یا مشخصات مدل تجهیزات تکیه کنند.
سوالات متداول درباره مجموعه پودر رنگ مستربچ
آیا افزایش سرعت فن باعث بهبود جمع آوری پودر می شود؟
نه لزوما.
افزایش جریان هوا ممکن است رسوب پودر در داخل خطوط لوله انتقال را کاهش دهد، اما همچنین ممکن است حمل ذرات ریز را افزایش دهد یا باعث شود جداکننده سیکلون خارج از شرایط مناسب خود کار کند.
تنظیم جریان هوا باید بر اساس اندازه گیری های واقعی باشد.
آیا تعویض دیسک های آسیاب می تواند مشکلات جمع آوری پودر مستربچ رنگی را حل کند؟
تعویض یا تنظیم دیسکهای آسیاب ممکن است جمعآوری پودر را تنها زمانی بهبود بخشد که شرایط دیسک یا پارامترهای پودر شدن به عنوان عوامل مؤثر تأیید شود.
اگر علت اصلی جداکننده سیکلون نامناسب، جریان هوا غیرعادی، یا گرفتگی فیلتر باشد، تعویض دیسک های سنگ زنی به تنهایی ممکن است عملکرد مجموعه را بهبود نبخشد.
چرا خروجی پودر واجد شرایط می تواند پایین بماند حتی زمانی که نرخ بازیابی کل پودر بالا است؟
زیرا همه پودرهای بازیابی شده لزوماً اندازه ذرات هدف و الزامات کاربرد پایین دست را برآورده نمی کنند.
مقداری پودر ممکن است خیلی ریز، خیلی درشت یا آگلومره باشد.
بنابراین، کل پودر بازیافت شده، نسبت پودر واجد شرایط و خروجی پودر واجد شرایط باید به طور جداگانه اندازه گیری شود.
نتیجه گیری: بازیابی پودر به سازگاری سیستم کامل پودر کردن بستگی دارد.
مشکلات جمع آوری پودر مستربچ رنگ ممکن است شامل مراحل مختلفی از جمله پودر کردن، انتقال، جداسازی، فیلتراسیون و تخلیه باشد.
شناسایی منبع مشکل از طریق تجزیه و تحلیل تراز مواد و داده های عملیاتی در محل به سازندگان کمک می کند تا بهبودهای هدفمندتری را اجرا کنند.
برای خریداران تجهیزات، خروجی پودر واجد شرایط، نرخ بازیابی پودر واجد شرایط، و پایداری عملیاتی مداوم، ارزیابی معنیداری از تناسب سیستم نسبت به ظرفیت نامی به تنهایی ارائه میدهد.
در جمع آوری پودر مستربچ رنگی مشکل دارید؟ با مائو یوه تماس بگیرید برای ارزیابی سیستم پودرسازی و جمع آوری
اگر خط پودرسازی مستربچ رنگی شما با تجمع پودر در داخل خطوط لوله، مشکل در جمعآوری پودر ریز یا تولید پودر واجد شرایط کافی مواجه است، لطفاً نوع ماده خام، اندازه ذرات هدف، ظرفیت مورد نیاز و اطلاعات تجهیزات موجود خود را با Mao Yue به اشتراک بگذارید.
تیم مهندسی Mao Yue می تواند به ارزیابی پیکربندی های پودرساز مناسب، سیستم های جمع آوری پودر و طرح های آزمایش مواد واقعی بر اساس نیازهای تولید شما کمک کند.