

 中文简体
در طول پودر کردن مستربچ رنگ، یک دستگاه ممکن است خروجی نرمال خود را در هنگام راه اندازی حفظ کند، اما ممکن است پس از یک دوره کار مداوم، تولید به تدریج کاهش یابد. در موارد دیگر، شرایط عملیاتی ممکن است بدون تغییر به نظر برسد، اما مقدار پودر جمع آوری شده بین دوره های تولید متفاوت است.
خروجی ناپایدار برنامه ریزی تولید، ارزیابی ظرفیت واقعی و مدیریت تولید مستمر را دشوارتر می کند. با این حال، کاهش در پودر نهایی جمع آوری شده لزوماً به این معنی نیست که موتور پودر کننده قدرت کافی ندارد یا دیسک های آسیاب فرسوده شده اند.
علل بالقوه عبارتند از تغذیه ناپایدار، چسبندگی مواد، تغییر در وضعیت دیسک سنگ زنی، نوسانات دما و انسداد در سیستم تخلیه یا جمع آوری پودر. عیبیابی باید با شناسایی مرحلهای که مسئول تغییر است، قبل از تصمیمگیری در مورد تنظیم پارامترهای عملیاتی یا جایگزینی اجزا آغاز شود.
نشانههای رایج خروجی ناپایدار مستربچ رنگی چیست؟
زمان بندی و ویژگی های تغییرات خروجی می تواند به محدود کردن علل احتمالی کمک کند.
این علائم به جای تشخیص قطعی، سرنخ های عیب یابی هستند. سوابق عملیاتی و شرایط واقعی مادی نیز باید برای شناسایی علت اصلی بررسی شوند.
علل رایج نوسانات خروجی در پودرهای مستربچ رنگ
تغذیه ناپایدار یا عدم تطابق بین نرخ خوراک و ظرفیت پردازش

تغذیه ناکافی توان عملیاتی واقعی دستگاه را محدود می کند، در حالی که تغییرات مکرر در نرخ تغذیه می تواند باعث نوسان در بار و خروجی سنگ زنی شود.
چه چیزی را بررسی کنیم:
-
اینکه تغذیه مواد پیوسته باشد یا تحت تأثیر پل زدن، انسداد یا وقفه های متناوب باشد.
-
آیا تغییرات در نرخ خوراک با تغییرات در خروجی همزمان است یا خیر.
-
آیا شرایط فعلی تغذیه برای فرم مواد و ظرفیت پردازش دستگاه مناسب است یا خیر.
اقدامات توصیه شده:
ابتدا وضعیت عملکرد سیستم تغذیه را بررسی کنید. سپس نرخ خوراک را با توجه به عملکرد پردازش واقعی تنظیم کنید. اگر پس از تثبیت تغذیه، خروجی همچنان کاهش می یابد، به جای افزایش صرفاً نرخ خوراک، فرآیند پودر شدن و سیستم های پایین دستی را بررسی کنید.
چسبندگی مواد یا تجمع پودر
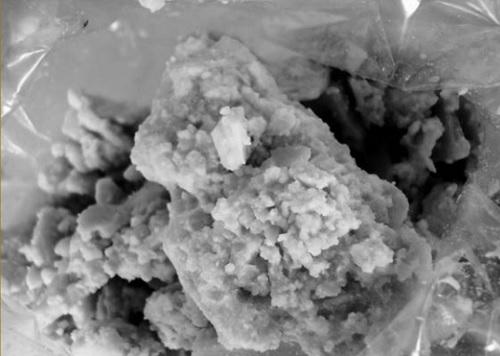
حامل های پلیمری مختلف، فرمول ها و افزودنی ها می توانند بر ویژگی های نرم شدن، چسبندگی و جریان مواد مستربچ رنگی تأثیر بگذارند. اگر مواد به سطوح دیسک سنگ زنی یا دیواره های داخلی محفظه سنگ زنی بچسبد، ممکن است به تدریج جمع شده و در پردازش و تخلیه مداوم اختلال ایجاد کند.
چه چیزی را بررسی کنیم:
-
این که آیا تجمع مواد قابل مشاهده روی دیسک های سنگ زنی یا داخل محفظه سنگ زنی تشکیل شده است.
-
آیا پودر تخلیه شده حاوی آگلومره است یا خیر.
-
این که آیا عملکرد پردازش پس از تغییر دسته مواد یا فرمول تغییر می کند.
اقدامات توصیه شده:
دما، تغذیه و شرایط خنک کننده را در رابطه با محل تجمع مواد و شرایط مواد مشاهده شده ارزیابی کنید. برای فرمولاسیون هایی که به طور مکرر باعث چسبندگی می شوند، آزمایش مواد را برای شناسایی شرایط پردازش مناسب انجام دهید تا اینکه نرخ خوراک کمتر را به عنوان یک راه حل جهانی در نظر بگیرید.
شکاف دیسک سنگ زنی نادرست یا سایش اجزای حیاتی

شکاف دیسک سنگ زنی و وضعیت سطح کار بر فرآیند آسیاب و ظرافت پودر حاصل تأثیر می گذارد. تنظیم شکاف نامناسب، سایش دیسک، یا آسیب سطحی ممکن است عملکرد پردازش دستگاه را تغییر دهد.
با این حال، کاهش خروجی به تنهایی ثابت نمی کند که دیسک های سنگ زنی فرسوده شده اند یا نیاز به تعویض دارند.
نحوه تشخیص مشکل:
-
بررسی کنید که شکاف دیسک سنگ زنی با الزامات عملیاتی و نگهداری مدل ماشین خاص مطابقت دارد.
-
سطوح دیسک سنگ زنی را برای سایش یا آسیب غیرعادی بررسی کنید.
-
ظرافت پودر و توزیع اندازه ذرات را قبل و بعد از تغییر خروجی مقایسه کنید.
-
اگر همزمان لرزش یا سر و صدای غیرعادی رخ داد، بازرسی های بیشتری را مطابق روش های تعمیر و نگهداری دستگاه انجام دهید.
اقدامات توصیه شده:
پس از خاموش کردن دستگاه و انجام مراحل ایمنی و نگهداری مورد نیاز، دیسک های سنگ زنی و اجزای مربوطه را بررسی کرده و تنظیمات شکاف را بررسی کنید. نتایج آزمایش را قبل و بعد از هر تنظیم مقایسه کنید. فقط زمانی قطعات را تنظیم یا جایگزین کنید که یافته های بازرسی نشان می دهد که وضعیت آنها یا تنظیم شکاف ممکن است بر عملکرد تولید تأثیر بگذارد.
خنک کننده ناکافی یا کنترل دمای ناپایدار

حرارت تولید شده در حین پودر کردن تحت تأثیر خواص مواد، شرایط پردازش و بار ماشین است. برای موادی که به راحتی نرم می شوند، تغییرات دما ممکن است بر چسبندگی و عملکرد تخلیه تأثیر بگذارد.
افزایش دما لزوماً نشان دهنده خرابی سیستم خنک کننده نیست. همچنین ممکن است به تغییرات بار خوراک یا خواص مواد مربوط باشد.
چه چیزی را بررسی کنیم:
-
اینکه آیا دمای مواد یا محفظه سنگ زنی به طور قابل توجهی قبل و بعد از تغییر خروجی متفاوت است.
-
اینکه آیا سیستم های خنک کننده هوا و آب خنک کننده به درستی کار می کنند.
-
آیا مسیرهای خنک کننده مسدود شده اند یا عملکرد واقعی خنک کننده تغییر کرده است.
اقدامات توصیه شده:
رکوردهای دما را با خروجی، چسبندگی مواد و شرایط تغذیه مقایسه کنید. اگر در کنار تغییرات در عملکرد پردازش، افزایش دما رخ داد، ظرفیت خنککننده و شرایط عملیاتی مربوطه را برای تأیید علت بررسی کنید.
ترشح محدود یا جمع آوری پودر

خروجی نهایی جمع آوری شده نه تنها به فرآیند پودر کردن بستگی دارد بلکه به انتقال پودر، جداسازی و کارایی جمع آوری نیز بستگی دارد. تجمع مواد در خطوط لوله، انسداد در جداکنندههای سیکلون یا قیفهای جمعآوری، و ناهنجاریهای سیستم جمعآوری گرد و غبار ممکن است میزان پودر جمعآوریشده را در نهایت کاهش دهد.
چه چیزی را بررسی کنیم:
-
آیا پودر به طور مداوم تخلیه می شود.
-
این که آیا مواد در خطوط لوله انتقال، جداکنندههای سیکلون یا قیفهای جمعآوری انباشته شده است.
-
اینکه جریان هوا، آب بندی و تجهیزات جمع آوری گرد و غبار به درستی کار می کنند.
اقدامات توصیه شده:
کل مسیر از تخلیه تا جمع آوری نهایی را برای شناسایی احتباس یا تلفات مواد بازرسی کنید. اگر در حالی که خروجی جمعآوریشده همچنان رو به کاهش است، ماشین اصلی تغییر آشکاری در شرایط کار نشان نمیدهد، برای جلوگیری از تشخیص اشتباه مشکل جمعآوری بهعنوان ناکافی بودن ظرفیت پردازش ماشین اصلی، سیستم پاییندستی را در اولویت بررسی کنید.
عدم تطابق بین خواص مواد، پیکربندی تجهیزات و الزامات تولید
ظرفیت نامی یک ماشین به این معنی نیست که می توان با هر ماده و تحت همه شرایط پردازش به یک خروجی رسید. خواص مواد، ظرافت هدف، توان عملیاتی مورد نیاز، و الزامات عملیاتی مداوم همگی می توانند بر مناسب بودن تجهیزات تأثیر بگذارند.
آزمایشهای کوتاه مدت میتوانند درک اولیه عملکرد پردازش مواد را ارائه دهند، اما ممکن است شرایط را در طول عملیات طولانیمدت به طور کامل نشان ندهند.
چه چیزی را بررسی کنیم:
-
اینکه آیا مواد فعلی با مواد مورد استفاده در آزمایشهای انتخاب تجهیزات اصلی مطابقت دارد یا خیر.
-
اینکه آیا ویژگی های پودر واقعی الزامات ظرافت هدف را برآورده می کند یا خیر.
-
آیا دستگاه اصلی و سیستم های کمکی موجود برای خروجی و مدت زمان عملیاتی مورد نیاز مناسب هستند یا خیر.
اقدامات توصیه شده:
پیکربندی تجهیزات را بر اساس نیازهای واقعی مواد و تولید ارزیابی کنید. اگر تناسب تجهیزات به اندازه کافی تأیید نشده است، قبل از تصمیم گیری در مورد ضروری بودن تغییرات پیکربندی، ظرافت، خروجی و شرایط عملیاتی مورد نیاز را تعریف کنید.
نحوه اندازه گیری دقیق خروجی پودر کننده
پس از عیبیابی اولیه، یک روش اندازهگیری ثابت برای تأیید اینکه آیا خروجی جمعآوریشده واقعاً کاهش یافته است و برای کمک به شناسایی مرحلهای که مسئول است، مورد نیاز است.
مرحله 1: میزان واقعی جمع آوری پودر را اندازه گیری کنید
یک دوره اندازه گیری کاملاً مشخص را انتخاب کنید و زمان واقعی کارکرد دستگاه و وزن خالص پودر جمع آوری شده را ثبت کنید.
به عنوان مثال، اگر دستگاه 120 کیلوگرم پودر خالص را در 30 دقیقه زمان کار واقعی جمع آوری کند:
میانگین سرعت جمع آوری پودر = 120 کیلوگرم ÷ 0.5 ساعت = 240 کیلوگرم در ساعت
این نشان دهنده میانگین نرخ جمع آوری پودر در آن دوره است. این لزوماً با توان عملیاتی واقعی مواد پودرساز برابر نیست زیرا ممکن است مقداری از مواد به طور موقت در دستگاه یا سیستم انتقال باقی بماند، در حالی که مواد دیگر ممکن است قبل از رسیدن به نقطه جمعآوری از بین بروند.
مرحله 2: مقایسه داده ها برای تشخیص مشکلات ماشین اصلی از مشکلات مجموعه
داده های ثبت شده در طول عملیات پایدار را با داده های جمع آوری شده پس از کاهش خروجی مقایسه کنید. سوابق تغذیه، دما، وضعیت پودر و تخلیه را همزمان بررسی کنید.
در مواردی که شرایط اجازه می دهد، می توان از تراز مواد ساده شده برای تأیید استفاده کرد:
ورودی مواد در طول دوره = پودر جمع آوری شده در طول دوره تلفات مواد حساب شده افزایش موجودی مواد در سیستم
افزایش موجودی مواد به عنوان مقدار مواد باقی مانده در سیستم در پایان دوره اندازه گیری منهای مقدار باقی مانده در ابتدا محاسبه می شود. اگر مقدار مواد باقی مانده در سیستم کاهش یابد، این مقدار می تواند منفی باشد.
دورههای اندازهگیری و مرزهای سیستم باید در تمام شرایط سازگار باشند و خطاهای اندازهگیری نیز باید در نظر گرفته شوند.
اگر توان عملیاتی واقعی در مرحله پودر کردن را نمی توان به طور مستقیم اندازه گیری کرد، نتیجه باید به عنوان میانگین نرخ جمع آوری پودر گزارش شود نه اینکه به عنوان ظرفیت پردازش واقعی دستگاه در نظر گرفته شود.
مرحله 3: بررسی علت از طریق آزمایش مقایسه ای کنترل شده
بر اساس عوامل مشکوک شناسایی شده در دو مرحله، هر بار یک متغیر مربوطه را تنظیم کنید و آزمایش را در شرایط عملیاتی مشابه تکرار کنید. دسته مواد، ظرافت هدف و روش اندازهگیری را تا جایی که ممکن است ثابت نگه دارید و شرایطی را که نمیتوان ثابت نگه داشت، ثبت کنید.
شاخص های زیر را با هم ارزیابی کنید:
-
خروجی یا میانگین نرخ جمع آوری پودر.
-
ظرافت پودر و توزیع اندازه ذرات.
-
تغییرات دما و چسبندگی مواد.
-
شرایط تخلیه و جمع آوری پودر
تعدیل باید تنها زمانی مؤثر در نظر گرفته شود که بهبود قابل تکرار باشد و سایر مشکلات تولید غیرقابل قبول ایجاد نکند.
مائو یو چگونه به مشتریان در ارزیابی مشکلات خروجی پودر کننده کمک می کند؟
برای پروژه های پردازش مستربچ رنگ که نوسانات خروجی یک نگرانی است، Mao Yue بر چیزی بیش از توصیه ساده یک پودر کننده تمرکز دارد. مائو یو از طریق آزمایش مواد واقعی، تطبیق پیکربندی تجهیزات، ساخت داخلی اجزای حیاتی و ارزیابی خط پردازش کامل، به مشتریان کمک میکند تا ارزیابی کنند که آیا تجهیزات برای نیازهای تولید واقعی آنها مناسب است یا خیر.

بررسی مناسب بودن تجهیزات از طریق آزمایش مواد و ارزیابی عملیات مستمر
Mao Yue تجهیزات را بر اساس مواد واقعی مشتریان و نیازهای تولید ارزیابی می کند، نه اینکه صرفاً بر نام مواد یا ظرفیت ماشین رتبه بندی شده تکیه کند.
با آزمایش نمونه های مواد ارائه شده توسط مشتریان و در نظر گرفتن ظرافت هدف، خروجی مورد انتظار و الزامات کاربردی، Mao Yue می تواند کیفیت پودر، توزیع اندازه ذرات، جریان پذیری مواد و تغییرات دما را در شرایط آزمایش ارزیابی کند.
برای برنامههایی که نیاز به عملیات مداوم دارند، مدت زمان آزمون و معیارهای ارزیابی نیز میتوانند از قبل مورد توافق قرار گیرند.
این نتایج آزمایش به مشتریان مبنای مطمئن تری برای ارزیابی مناسب بودن تجهیزات قبل از خرید می دهد.
سیستم های پودر کننده و کمکی را با نتایج آزمایش مطابقت دهید

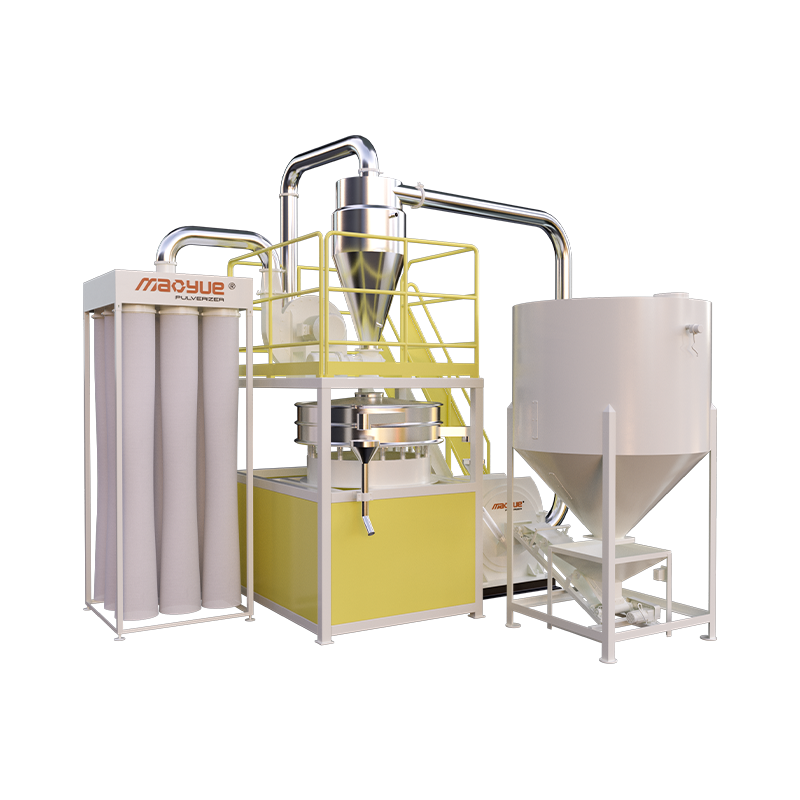
نتایج آزمایش می تواند به شناسایی قسمت هایی از خط تولید کمک کند که ارزیابی دقیق تری دارند. بسته به مشخصات خروجی و پودر هدف مشتری، ارزیابی پیکربندی تجهیزات ممکن است پودر کننده اصلی، سیستم تغذیه، سیستم خنک کننده، تجهیزات غربالگری، و واحدهای انتقال و جمع آوری پودر را پوشش دهد.
به عنوان مثال، اگر پودر از قبل ظرافت مورد نیاز را برآورده کند اما خروجی جمع آوری شده نهایی کم باقی بماند، مراحل تخلیه و جمع آوری باید به جای تمرکز انحصاری بر روی پودر کننده اصلی بررسی شود.
اگر افزایش دما در کنار چسبندگی مواد رخ دهد، خواص مواد، شرایط تغذیه و پیکربندی خنککننده باید با هم ارزیابی شوند.
Mao Yue بر تطبیق خط پردازش کامل با نیازهای مواد و تولید مشتری به جای انتخاب صرفاً ماشینی با ظرفیت امتیاز بالاتر تمرکز می کند.
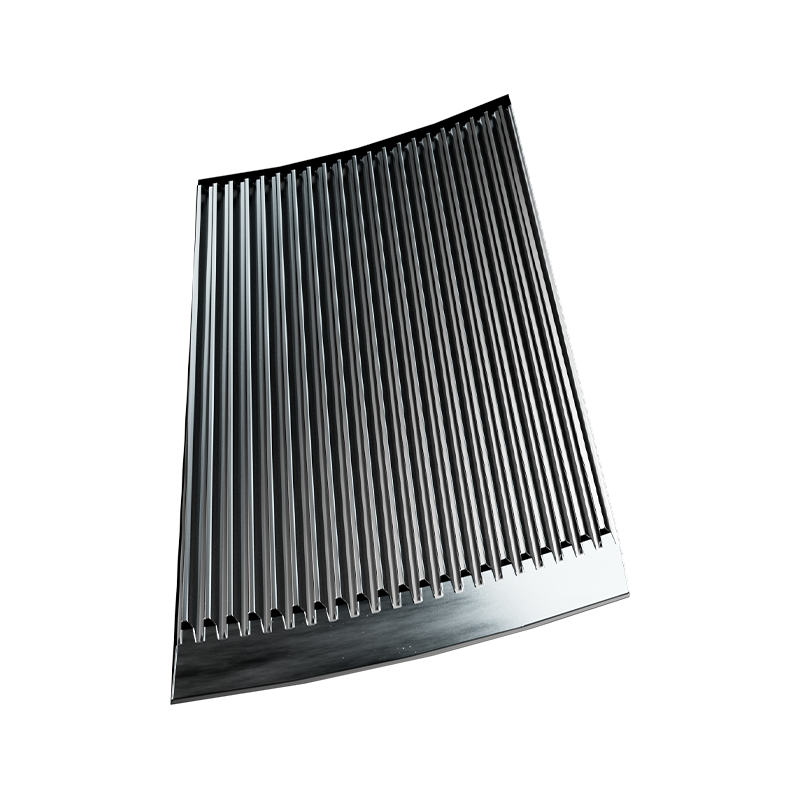
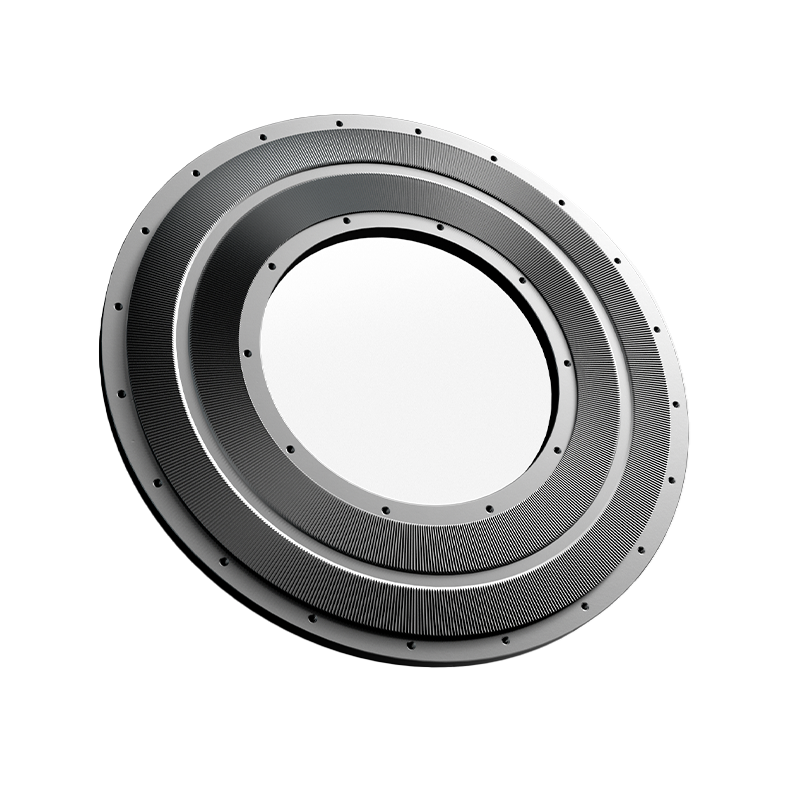
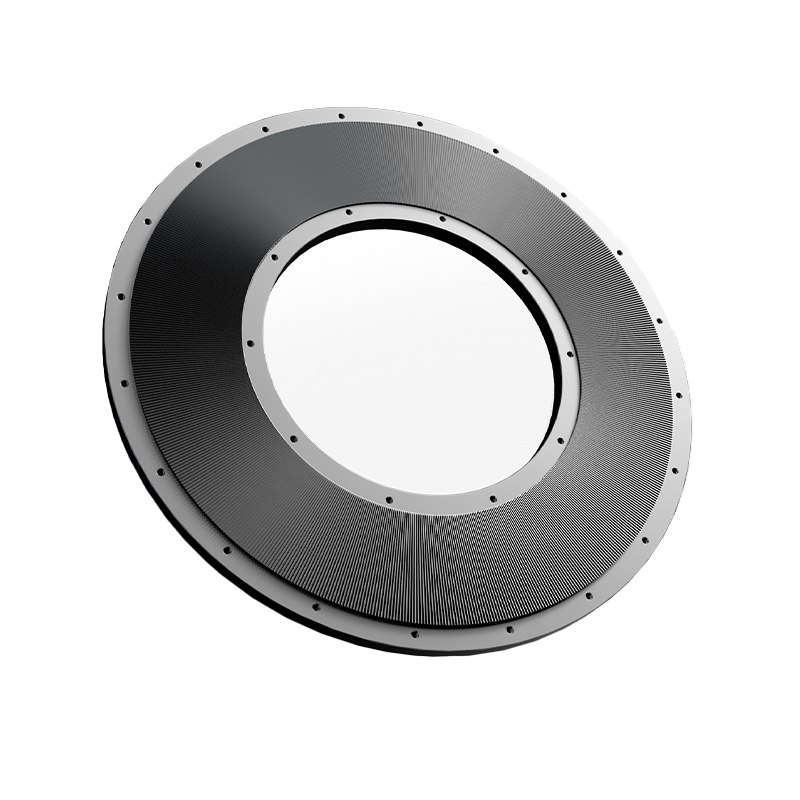
تولید داخلی دیسک ها و تیغه های سنگ زنی برای کنترل تولید اجزای حیاتی

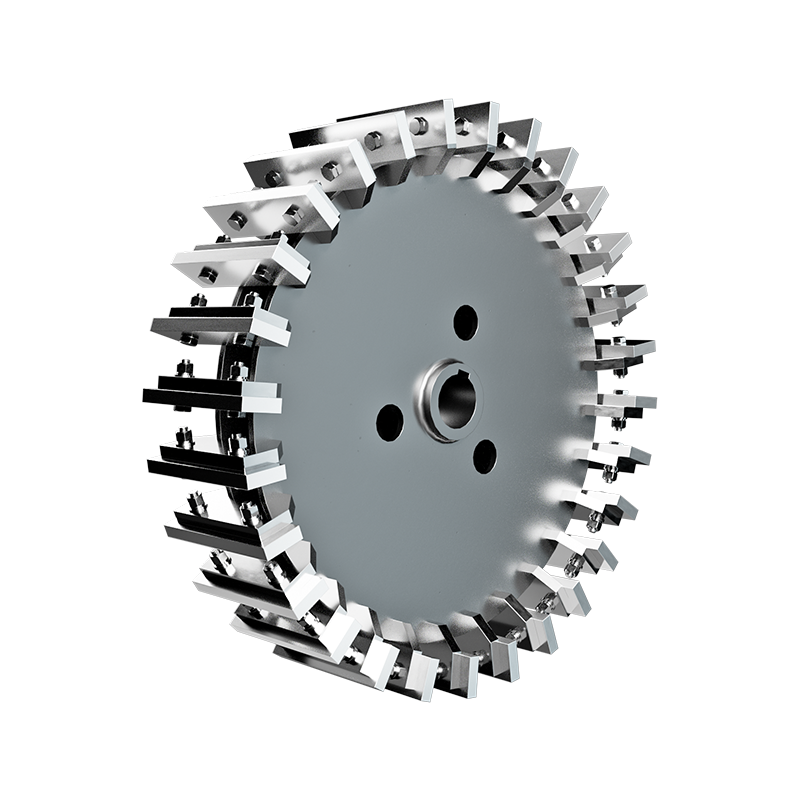
Mao Yue دیسکها و تیغههای سنگزنی خود را تولید میکند که امکان کنترل بیشتر بر فرآیندهای ساخت و بازرسی کلیدی این اجزای حیاتی را فراهم میکند.
طراحی دیسک سنگ زنی، دقت ماشینکاری، وضعیت سطح و سایش همگی می توانند بر عملکرد پودر شدن در حین کار تأثیر بگذارند. با مدیریت ساخت اجزای حیاتی و بازرسی شرایط قطعه، مائو یو می تواند پشتیبانی فنی هدفمندتری را در زمانی که مشتریان سایش دیسک سنگ زنی، نیازهای تعمیر و نگهداری یا زمان تعویض را ارزیابی می کنند، ارائه دهد.
برای مشتریان، این مبنای روشنتری برای درک وضعیت اجزای سایش حیاتی و برنامهریزی نگهداری و جایگزینی در حین کارکرد دستگاه فراهم میکند.
قبل از تماس با سازنده تجهیزات چه اطلاعاتی را باید تهیه کنید؟
اگر پودر کننده مستربچ رنگی شما با کاهش خروجی، نوسان نرخ جمعآوری پودر یا عملکرد مداوم ناپایدار مواجه شد، اطلاعات زیر را برای پشتیبانی از ارزیابی هدفمندتر آماده کنید:
-
اطلاعات مواد: حامل پلیمر، جزئیات فرمولاسیون مربوطه، و دسته مواد.
-
شرایط تغذیه: شکل ماده، اندازه ذرات یا گلوله، روش تغذیه و نرخ تقریبی خوراک.
-
پودر مورد نیاز: ظرافت هدف و توزیع اندازه ذرات مورد نیاز.
-
اهداف تولید: خروجی مورد نیاز بر حسب کیلوگرم در ساعت و ساعات کار مورد انتظار در روز.
-
شرح مشکل: خروجی اولیه، خروجی بعدی، مدت زمان عملیات واقعی و زمان شروع کاهش.
-
شرایط عملیاتی: سوابق دما، چسبندگی مواد، وقفه های عملیاتی، یا تجمع مواد.
-
تجهیزات موجود: مدل پودرساز و قدرت موتور، روش خنک کننده، پیکربندی تخلیه و تنظیم جمع آوری پودر.
پیکربندی پودرساز مستربچ رنگی خود را ارزیابی کنید
اگر پودر کننده مستربچ رنگی شما کاهش تولید، نوسان نرخ جمع آوری پودر یا چسبندگی مواد در طول تولید مداوم را تجربه کرد. تماس با مائو یو.
نوع مواد، ظرافت پودر هدف، خروجی فعلی، ظرفیت هدف و شرایط عملیاتی خود را ارائه دهید. بر اساس نیازهای تولید واقعی شما، Mao Yue می تواند به ارزیابی پیکربندی تجهیزات کمک کند و در صورت لزوم در مورد طرح آزمایش مواد بحث کند.
نتایج آزمایش برای مواد خاص و شرایط آزمایش مورد استفاده اعمال می شود. عملکرد واقعی تولید همچنان ممکن است تحت تأثیر فرمولاسیون، پارامترهای عملیاتی و شرایط در محل قرار گیرد.