

 中文简体
پس از یک پودر کننده پلی اتیلن برای مدتی کار کرده است، اندازه ذرات پودر قالبگیری روتوم پلیاتیلن حاصل ممکن است تغییر کند، حتی اگر سرعت دستگاه، روش تغذیه و سایر پارامترهای عملیاتی نسبتاً ثابت باقی بماند.
آیا این به این معنی است که تیغه های پودر کننده فرسوده شده اند؟
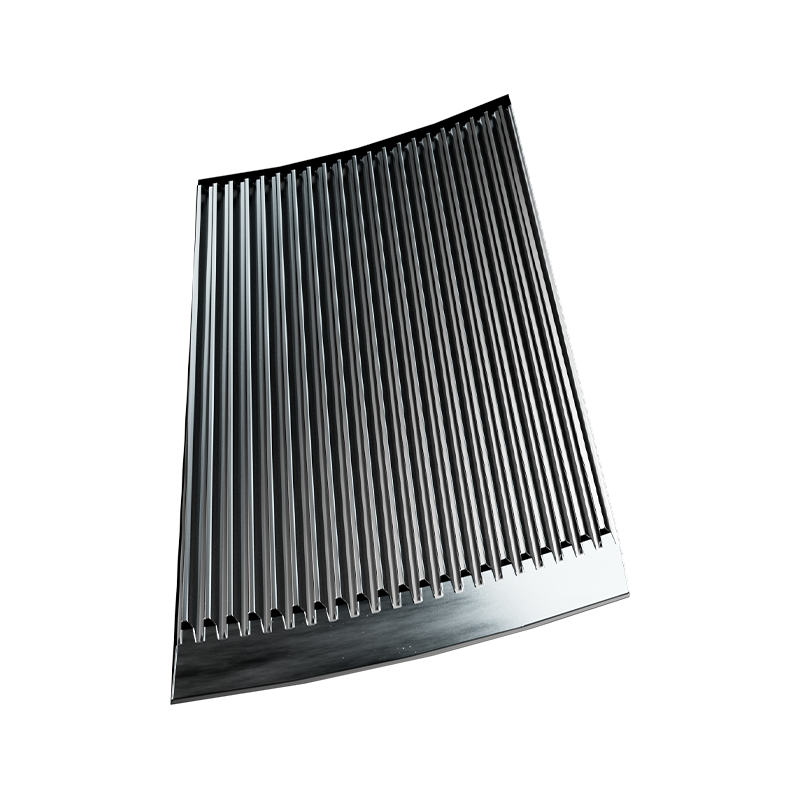
برای تولید پودر روتومولدینگ پلی اتیلن، تیغه ها اجزای مهمی هستند که بر عملکرد آسیاب تاثیر می گذارند. همانطور که تیغه ها فرسوده می شوند، هندسه کاری آنها ممکن است تغییر کند و بر فرآیند آسیاب و توزیع اندازه ذرات نهایی تأثیر بگذارد. با این حال، سایش تیغه لزوما باعث افزایش ذرات درشت نمی شود و ساعات کار به تنهایی نمی تواند تعیین کند که آیا تعویض تیغه ضروری است یا خیر.
برای درک اینکه چگونه سایش تیغه پودرکننده بر اندازه ذرات پودر تأثیر میگذارد، بررسی مکانیسم سایش و ارزیابی دادههای تولید واقعی مهم است.
چرا سایش تیغه عملکرد پودر کردن پلی اتیلن را تغییر می دهد؟
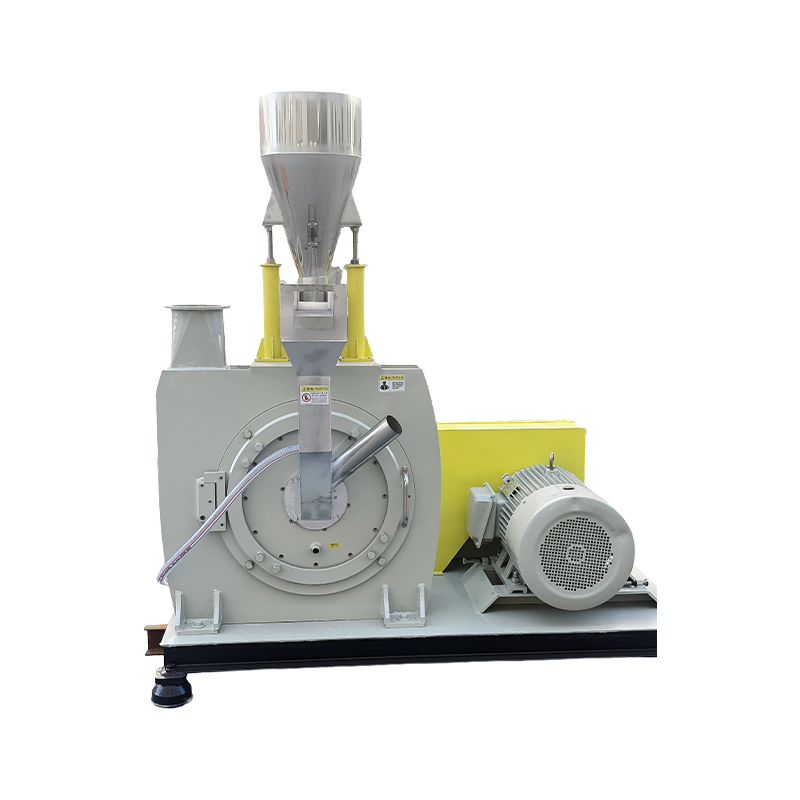
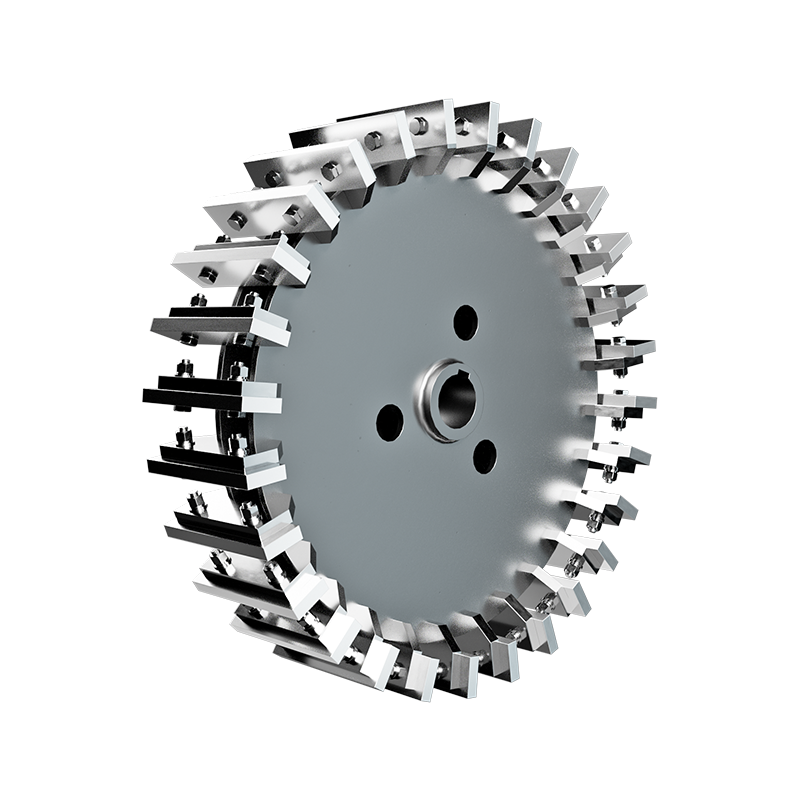
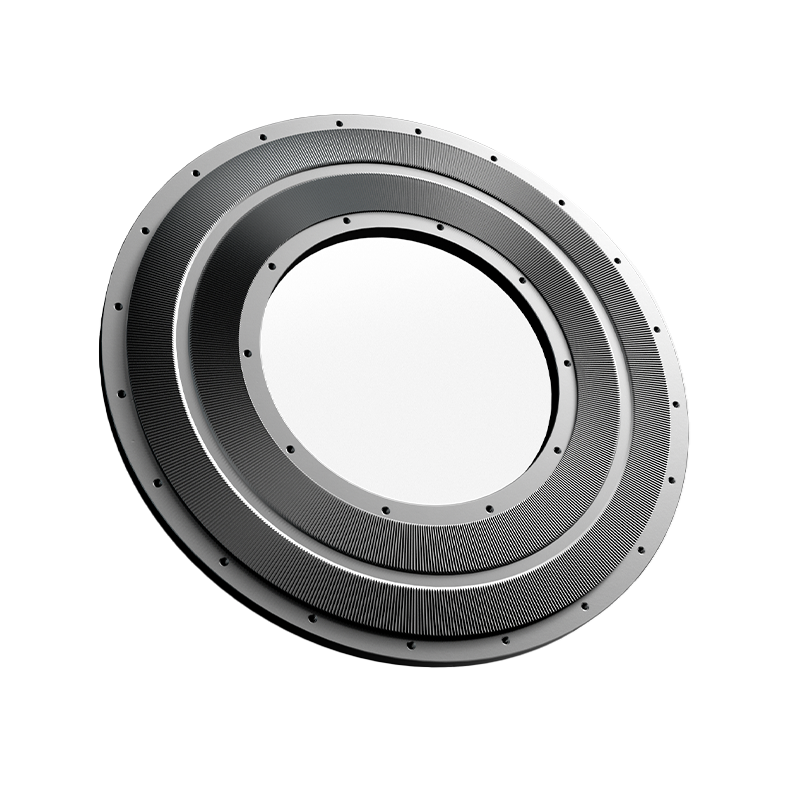
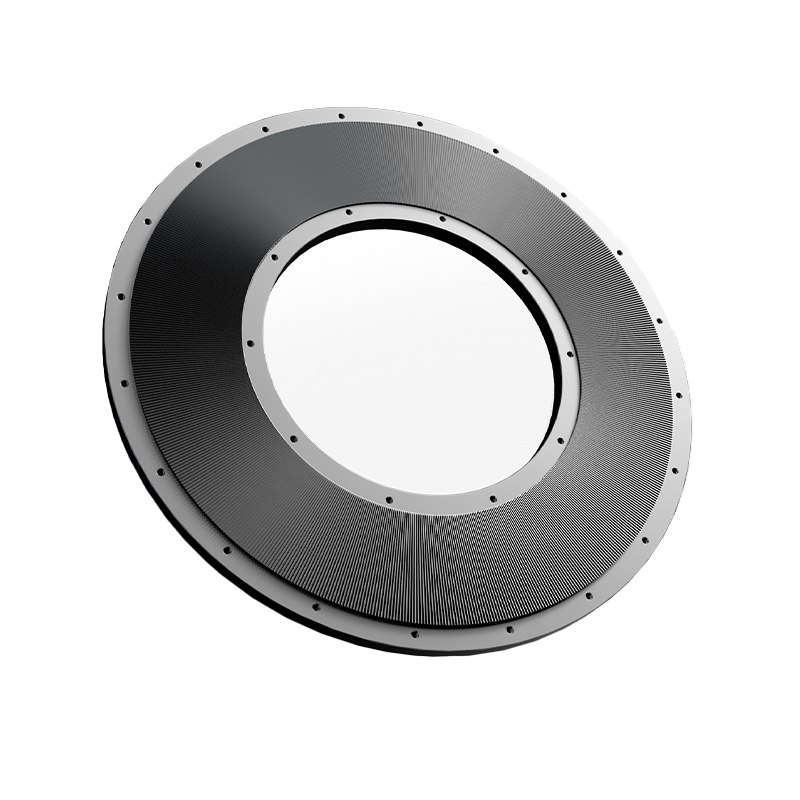
یک دیسک پودر کننده پلاستیکی از برهمکنش بین دیسک های چرخان و ثابت برای اعمال نیروهای برشی، ضربه ای و سنگ زنی به ذرات پلاستیکی استفاده می کند و به تدریج آنها را به اندازه ذرات هدف کاهش می دهد.
در طول عملیات طولانی مدت، لبه های تیغه ممکن است کدر شوند و سطوح کار ممکن است به تدریج فرسوده شوند. این تغییرات می تواند روند کاهش مواد را تحت تاثیر قرار دهد. با این حال، طراحی دیسک و اصول عملکرد در بین مدلهای پودرساز متفاوت است، بنابراین نباید تصور کرد که اثر خاصی در هر ماشینی رخ میدهد.
هنگامی که شرایط تیغه تغییر می کند، ممکن است فرآیند واقعی سنگ زنی با تیغه های جدید متفاوت باشد، حتی اگر سرعت دستگاه و سایر تنظیمات عملیاتی بدون تغییر باقی بماند.
بنابراین، تعیین اینکه آیا سایش تیغه ها بر تولید تأثیر می گذارد یا خیر، به چیزی بیش از بررسی ساده اینکه آیا تیغه ها مات به نظر می رسند نیاز دارد. نکته کلیدی این است که مشخص شود آیا تغییرات در وضعیت تیغه بر عملکرد سنگ زنی تأثیر گذاشته است یا خیر.
سایش تیغه چگونه می تواند بر اندازه ذرات پودر روتومولدینگ پلی اتیلن تأثیر بگذارد؟
سایش تیغه می تواند اندازه ذرات را به روش های مختلفی تحت تاثیر قرار دهد. نتیجه واقعی به درجه سایش، طراحی تیغه، شکاف سنگ زنی و ویژگی های مواد بستگی دارد.

نسبت ذرات درشت ممکن است افزایش یابد
هنگامی که سایش تیغه اثربخشی برش و آسیاب را کاهش می دهد، ممکن است برخی از مواد به اندازه کافی پودر نشده باشند. در نتیجه، نسبت ذرات بیش از محدوده اندازه ذرات هدف ممکن است در پودر نهایی افزایش یابد.
برای پودر قالب گیری روتوم پلی اتیلن که به اندازه ذرات ثابت نیاز دارد، این ممکن است بر جریان پودر، پخش شدن در داخل قالب و قوام پردازش تأثیر بگذارد.
با این حال، افزایش ذرات درشت به طور مستقیم ثابت نمی کند که تیغه ها فرسوده شده اند. شرایط تغذیه، تنظیمات شکاف سنگ زنی و عملکرد غربالگری نیز می تواند به مشکلات مشابه کمک کند.
توزیع اندازه ذرات ممکن است گسترده تر شود
دو دسته پودر می توانند اندازه ذرات متوسط مشابهی داشته باشند بدون اینکه توزیع اندازه ذرات یکسانی داشته باشند.
به عنوان مثال، دو دسته از پودر پلی اتیلن ممکن است دارای اندازه ذرات متوسط قابل مقایسه باشند، در حالی که یکی حاوی نسبت بیشتری از ذرات ریز و درشت است و دیگری دارای ذرات متمرکز در محدوده اندازه باریکتر است.
اگر سایش تیغه فرآیند سنگ زنی را تغییر دهد، نسبت ذرات در محدوده اندازه های مختلف نیز ممکن است تغییر کند. بنابراین، ارزیابی وضعیت تیغه به چیزی بیش از اندازه گیری متوسط اندازه ذرات نیاز دارد. توزیع کلی اندازه ذرات و نسبت ذرات خارج از محدوده هدف نیز باید مورد بررسی قرار گیرد.
ثبات اندازه ذرات ممکن است کاهش یابد
اگر شرایط کاری تیغه در طول زمان تغییر کند، کیفیت پودر ممکن است بین دوره های مختلف تولید متفاوت باشد.
برای تولیدکنندگان روتومولدینگ که به طور مداوم کار می کنند، این بدان معنی است که حتی زمانی که پودرساز به طور معمول به کار خود ادامه می دهد، نظارت بر اینکه آیا اندازه ذرات پودر به طور مداوم الزامات تولید را برآورده می کند، مهم است.
این تغییرات پیامدهای اجتناب ناپذیر ساییدگی تیغه نیستند. تأثیر واقعی آنها باید با استفاده از داده های تولید تعیین شود.
چگونه می توانید تعیین کنید که آیا تغییرات در اندازه ذرات پودر پلی اتیلن با سایش تیغه مرتبط است یا خیر؟
هنگامی که توزیع اندازه ذرات پودر روتومولدینگ پلی اتیلن تغییر می کند، جایگزینی تیغه نباید نتیجه فوری باشد. یک رویکرد قابل اطمینان تر، مقایسه داده های تولید و بازرسی تیغه ها و شرایط عملیاتی مربوطه است.
چهار حوزه سزاوار توجه ویژه هستند.
-
مقایسه تغییرات در توزیع اندازه ذرات
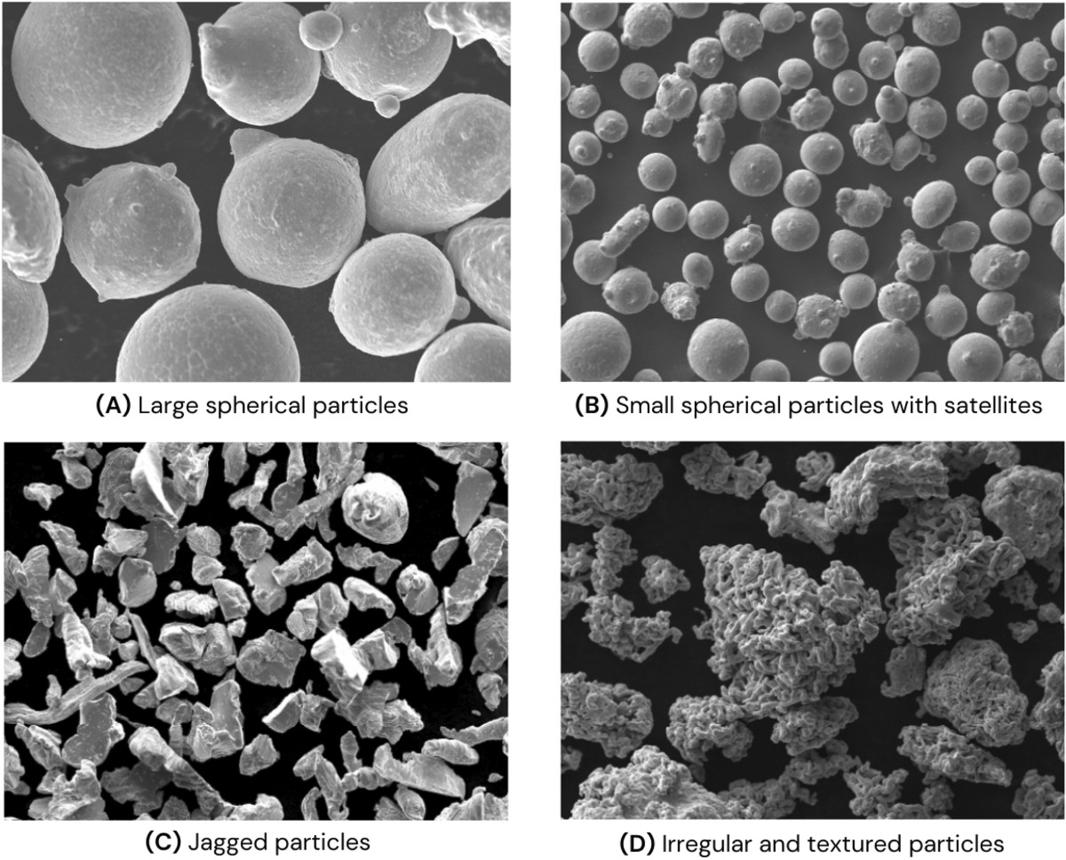
نتایج تست پودر به دست آمده را با تیغه های جدید یا تیغه های در شرایط خوب با نتایج فعلی مقایسه کنید. اندازه متوسط ذرات، نسبت ذرات درشت و تغییرات در محدوده اندازه ذرات مختلف را بررسی کنید. اگر توزیع همچنان از شرایط اولیه خود منحرف شود، بازرسی بیشتر از سیستم پودرسازی ضروری است.
-
تیغه ها و شکاف سنگ زنی را بررسی کنید.

بررسی کنید که آیا تیغه ها مات، سایش یا تغییرات قابل توجهی در هندسه کار نشان می دهند. همچنین شکاف سنگ زنی را بررسی کرده و تاریخچه تنظیم آن را بررسی کنید. از آنجایی که تغییرات در شکاف آسیاب میتواند بر عملکرد پودر شدن تأثیر بگذارد، سایش تیغه و مسائل مربوط به شکاف باید با هم ارزیابی شوند.
-
توان عملیاتی و عملکرد را مقایسه کنید.

هنگامی که مواد خام، اندازه ذرات هدف و شرایط عملیاتی به طور منطقی سازگار هستند، توان عملیاتی را در همان دوره عملیاتی مقایسه کنید. اگر تغییرات در توزیع اندازه ذرات همراه با کاهش توان انجام شود، وضعیت تیغه و تنظیمات آسیاب باید بیشتر بررسی شود.
-
مرحله غربالگری را بررسی کنید.

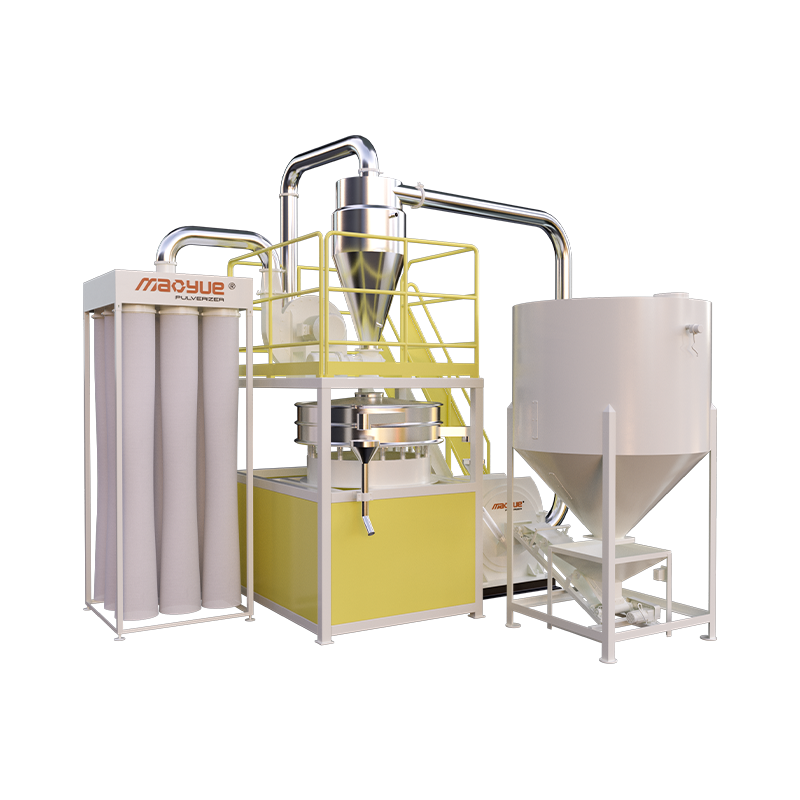
تمایز بین ذرات درشتی که به اندازه کافی پودر نشده اند و ذراتی که به طور موثر در طول غربالگری بعدی جدا نشده اند، مهم است. اگر تفاوت قابل توجهی بین مواد تخلیه شده از پودر کننده و محصول نهایی غربال شده وجود داشته باشد، عملکرد غربالگری باید بررسی شود تا از نسبت دادن هر مشکلی به سایش تیغه جلوگیری شود.
هنگام مقایسه این نمونهها، مکانهای نمونهبرداری و روشهای آزمایش را ثابت نگه دارید و در نظر بگیرید که آیا مواد بزرگ به سیستم پودرسازی بازگردانده میشوند یا خیر.
با ارزیابی این عوامل با هم، سازندگان می توانند با دقت بیشتری تعیین کنند که آیا سایش تیغه علت اصلی تغییرات در اندازه ذرات است یا خیر.
آیا تیغه های پودر کننده فرسوده باید تنظیم، تیز یا تعویض شوند؟
سایش تیغه به طور خودکار به این معنی نیست که تعویض فورا ضروری است. اقدام مناسب به شرایط واقعی تیغه، طراحی ماشین و الزامات تولید بستگی دارد.
-
شکاف سنگ زنی را تنظیم کنید: اگر بازرسی یک تنظیم شکاف نامناسب را شناسایی کرد و تیغه ها در شرایطی باقی می مانند که اجازه تنظیم را می دهد، ارزیابی کنید که تغییر شکاف چگونه بر اندازه ذرات و توان عملیاتی تاثیر می گذارد.
-
دوباره تیز کنید تیغه ها : اگر طراحی تیغه اجازه تیز کردن مجدد را بدهد و بتوان هندسه کاری و دقت ماشینکاری مورد نیاز را بازیابی کرد، امکان تیز کردن مجدد قابل ارزیابی است.
-
تیغه ها یا دیسک های سنگ زنی را تعویض کنید: اگر سایش بر عملکرد عادی تأثیر گذاشته است یا اندازه ذرات مورد نیاز و عملکرد تولید نمی تواند پس از تیز کردن مجدد به دست آید، باید تعویض شود.
تنظیم شکاف نمی تواند سایش شدید تیغه را جبران کند و تیز کردن مجدد برای هر طرح تیغه مناسب نیست.
تعمیر و نگهداری تیغه نباید صرفاً به تعداد ثابتی از ساعات کار متکی باشد. باید سایش واقعی، توزیع اندازه ذرات، راندمان تولید و نیازهای ماشین را در نظر بگیرد.
Mao Yue چگونه تیغه را در تولید پودر روتومولدینگ پلی اتیلن کنترل می کند؟
برای تولید پودر روتومولدینگ پلی اتیلن، عمر مفید تیغه تنها شاخص عملکرد نیست. مهمتر از آن، تیغه ها باید هندسه کاری مناسب را در حین کار حفظ کنند، و سیستم پودرسازی باید به اندازه ذرات و نیازهای توان خروجی مشتری پاسخ دهد.
Mao Yue به عنوان یک تولید کننده مستقیم پودر کننده پلاستیک، بر تولید داخلی اجزای هسته، مواد تیغه و عملیات حرارتی، ماشینکاری دقیق و آزمایش مواد واقعی تمرکز دارد. این قابلیت ها به مشتریان کمک می کند تا تصمیمات آگاهانه تری در طول انتخاب تجهیزات و کاربرد تولید بگیرند.

ساخت داخلی اجزای سنگ زنی هسته: کنترل ابعاد بحرانی تیغه و دیسک
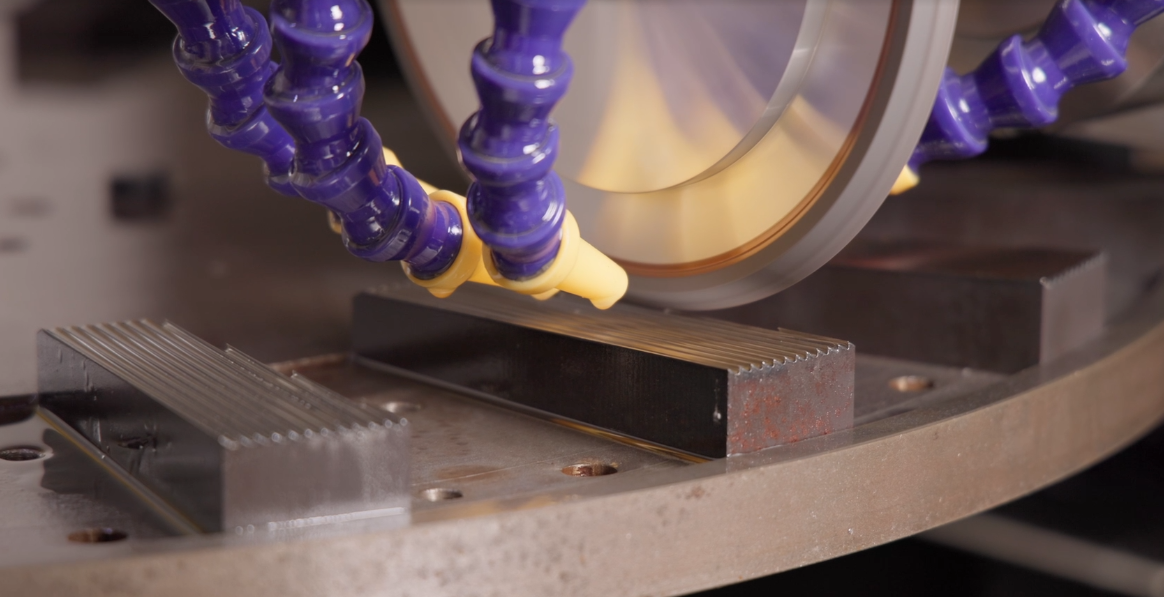
Mao Yue دیسک ها و تیغه های سنگ زنی را در داخل تولید می کند و ابعاد ماشینکاری اجزای هسته و همچنین کیفیت تیز کردن مجدد تیغه ها را کنترل می کند.
هندسه کاری تیغه ها و دیسک های سنگ زنی بر شکاف سنگ زنی واقعی تاثیر می گذارد. بنابراین، سازگاری ابعادی و روشهای تیز کردن مجدد مناسب برای حفظ عملکرد آسیاب مهم هستند.
با کنترل کیفیت ساخت و تیز کردن قطعات اصلی، مائو یو میتواند به جای تکیه کامل بر مشخصات و کیفیت قطعات خارجی، عوامل کلیدی موثر بر عملکرد آسیاب را بهتر مدیریت کند.
مواد مقاوم در برابر سایش و عملیات حرارتی: متعادل کردن عمر سرویس و الزامات سنگ زنی
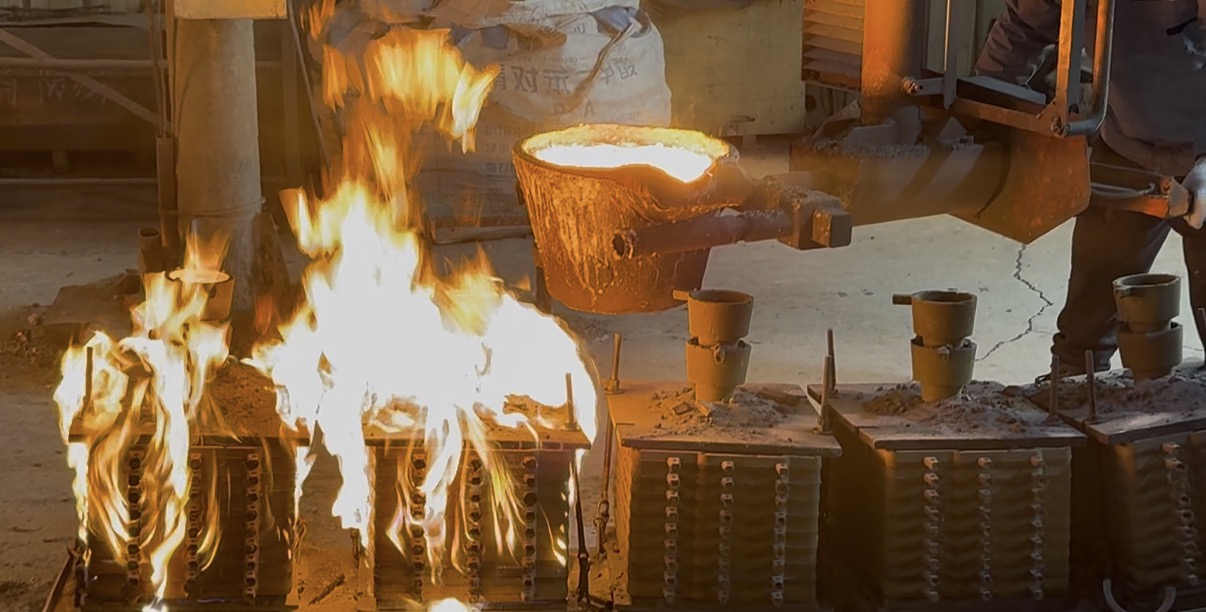
مقاومت در برابر سایش تیغه نه تنها به سختی فولاد بستگی دارد، بلکه به انتخاب مواد، عملیات حرارتی، هندسه تیغه و شرایط واقعی آسیاب نیز بستگی دارد.
Mao Yue مواد مناسب و فرآیندهای عملیات حرارتی را با توجه به نیازهای کاربرد تیغه انتخاب می کند. برای تولید پودر روتومولدینگ پلی اتیلن، عملکرد تیغه نباید صرفاً بر اساس سختی اولیه یا عمر مفید نظری ارزیابی شود. سایش واقعی و اثرات آن بر اندازه ذرات پودر و توان عملیاتی دستگاه نیز باید در نظر گرفته شود.
ماشینکاری دقیق و بازرسی کیفیت: کاهش تغییرات تولید در اجزای اصلی
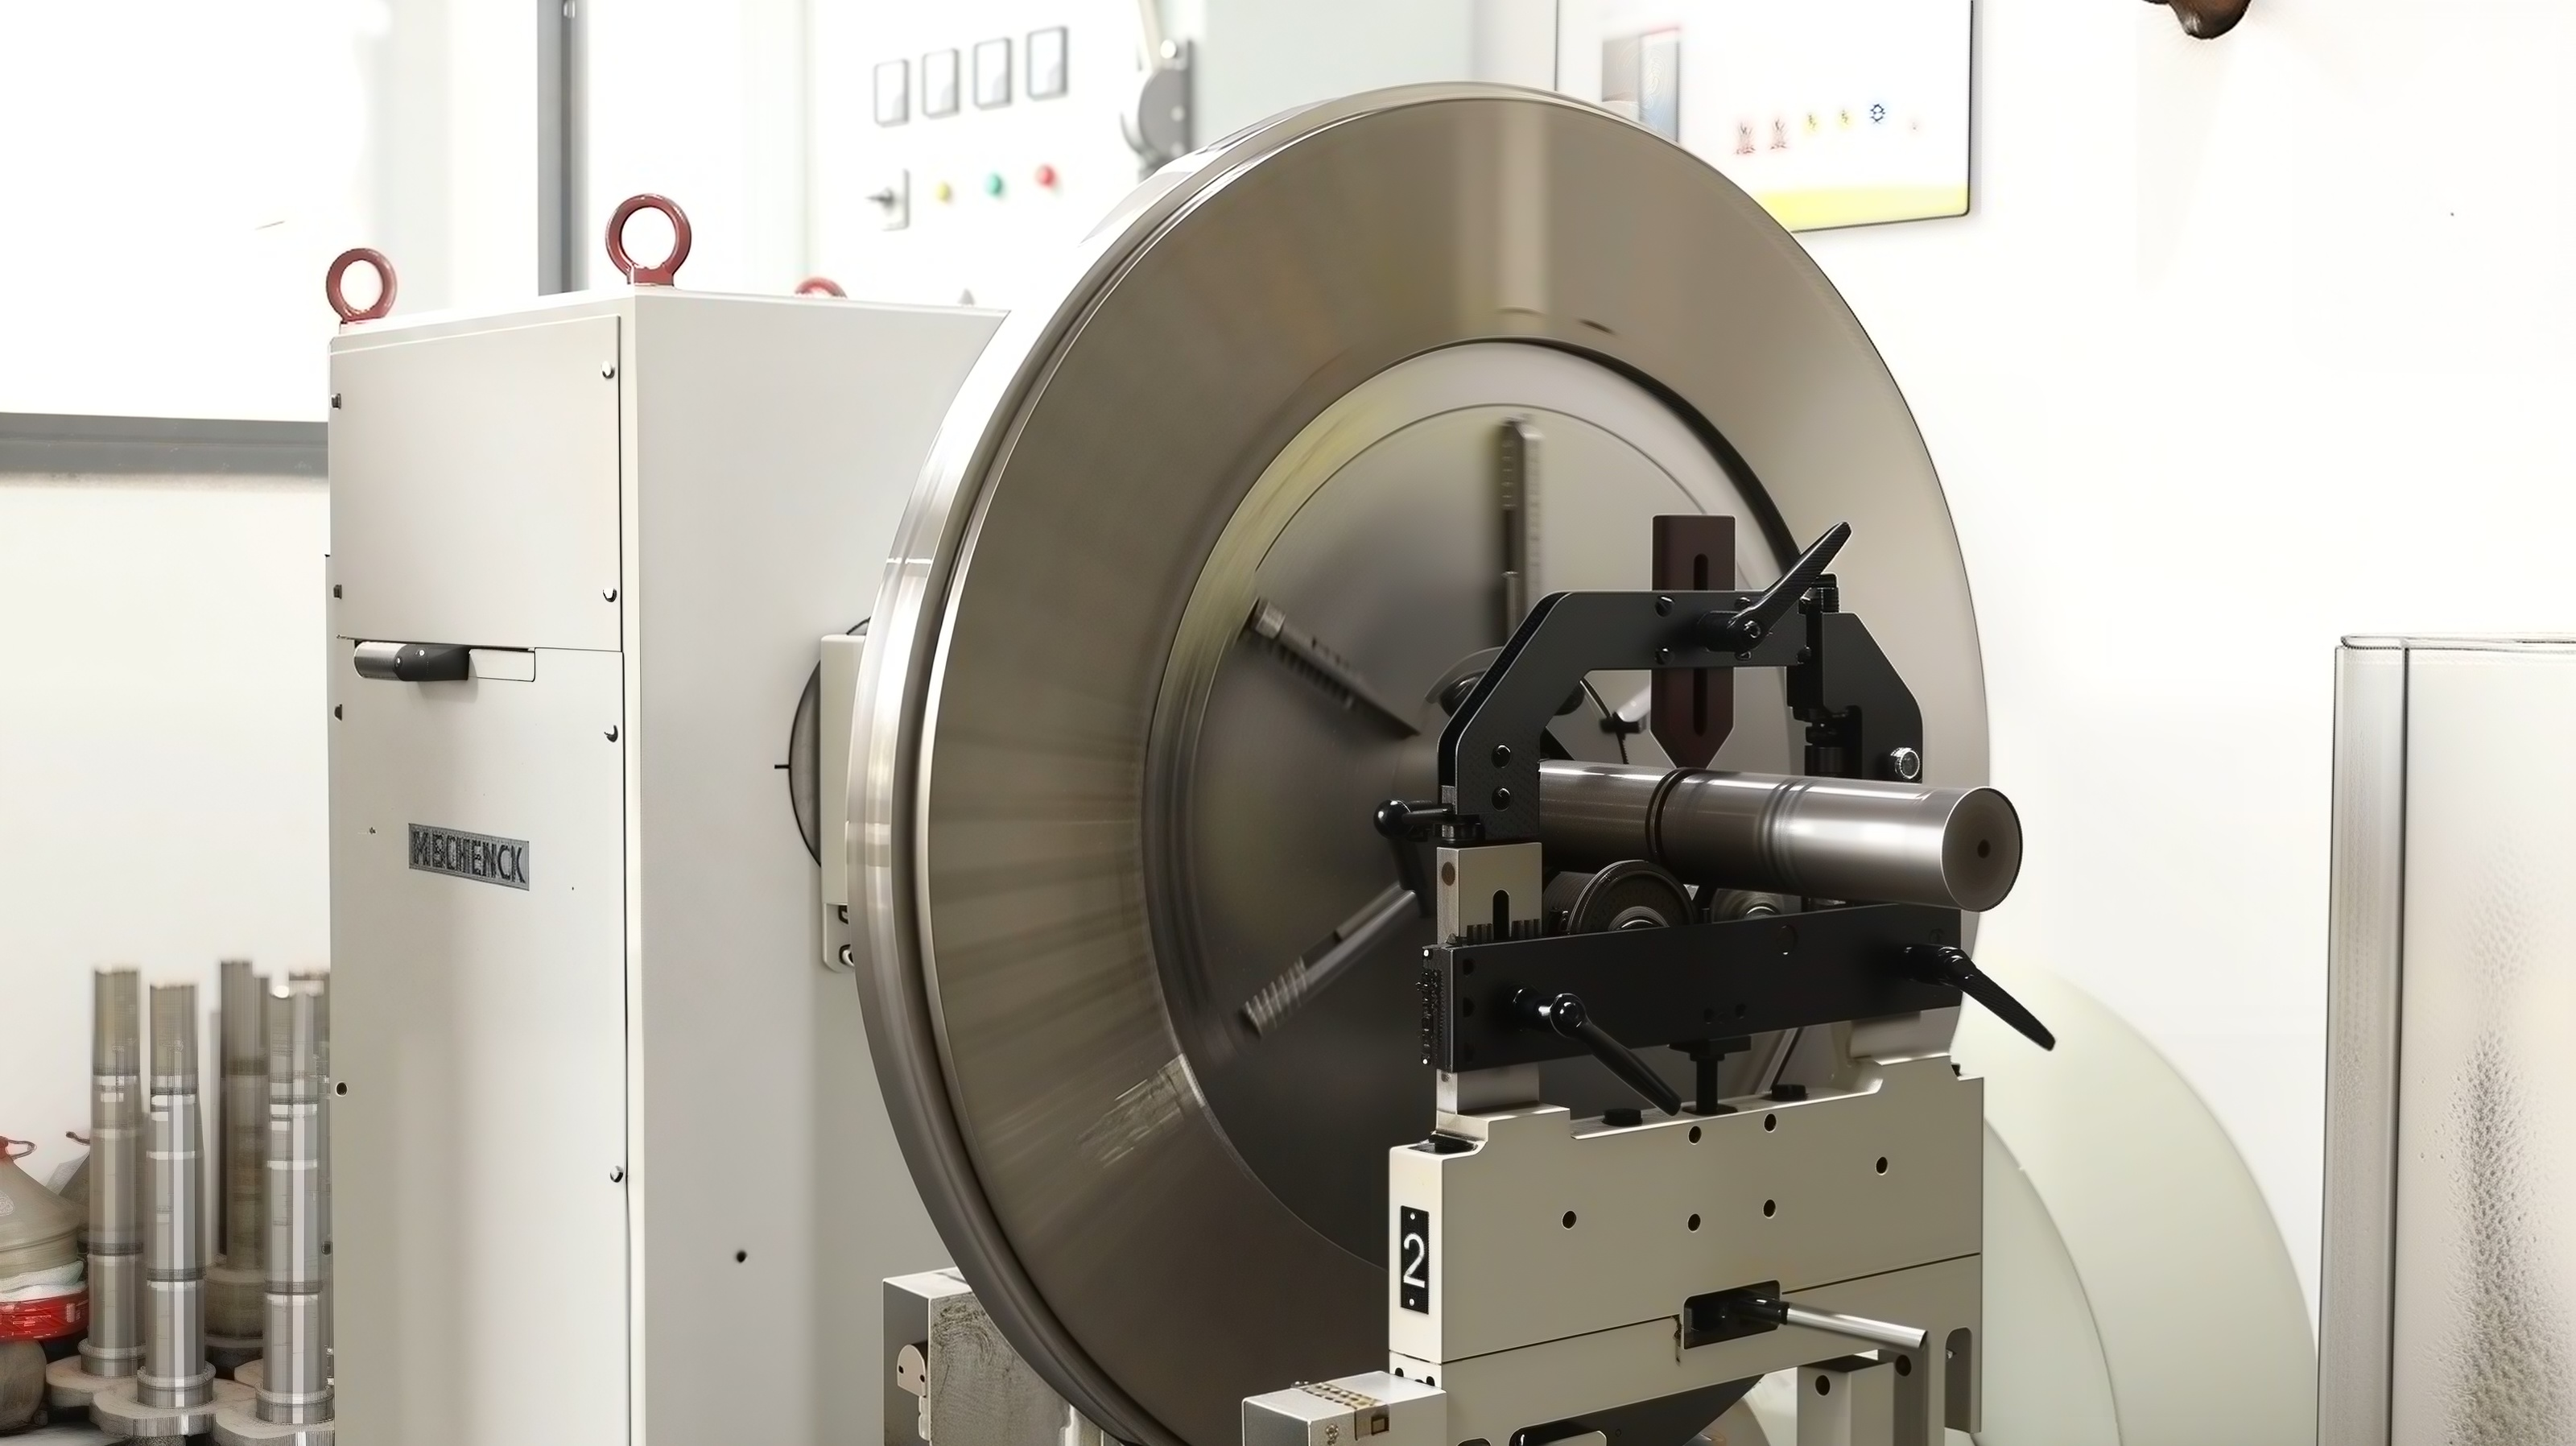
Mao Yue از ماشینکاری دقیق و بازرسی کیفیت برای کنترل کیفیت ساخت اجزای اصلی استفاده می کند. تعادل دینامیک نیز برای کنترل اثرات عدم تعادل در اجزای چرخان استفاده می شود.
این اقدامات ساخت و بازرسی به کنترل تغییرات ابعادی و شرایط چرخشی اجزای کلیدی کمک میکند و پایهای برای عملکرد پایدار دستگاه فراهم میکند. عملکرد واقعی همچنان باید در ترکیب با کیفیت نصب، شرایط بلبرینگ، شیوه های نگهداری و شرایط خاص تولید ارزیابی شود.
آزمایش واقعی مواد پلی اتیلن: تأیید تناسب تجهیزات از طریق نتایج تولید
مشخصات فنی مواد و اجزاء به تنهایی نمی تواند عملکرد واقعی تولید را به طور کامل نشان دهد. برای روتومولدینگ پلی اتیلن تولید پودر، تناسب تجهیزات باید در برابر مواد خام مشتری، اندازه ذرات هدف و ظرفیت مورد نیاز از طریق آزمایش مواد واقعی ارزیابی شود.
Mao Yue می تواند آزمایشات مواد را بر اساس نیازهای مواد پلی اتیلن و تولید مشتری انجام دهد، با تمرکز بر شاخص های زیر:
-
اندازه ذرات هدف و توزیع اندازه ذرات: ظرافت پودر و نسبت ذرات در محدوده اندازه های مختلف را بر اساس الزامات کاربرد ارزیابی کنید.
-
محتوای ذرات درشت: ارزیابی کنید که آیا نسبت ذرات بیش از محدوده اندازه هدف مطابق با نیازهای تولید مشتری است یا خیر.
-
ظرفیت پردازش واقعی: توان عملیاتی را تحت شرایط اندازه ذرات هدف مشخص شده بررسی کنید.
-
عملکرد مداوم: دمای پودر و شرایط عملکرد دستگاه را در طول آزمایش رعایت کنید.
از طریق آزمایش مواد واقعی، مشتریان می توانند قبل از خرید بهتر درک کنند که تجهیزات چقدر با مواد اولیه و نیازهای تولید آنها مطابقت دارد. نتایج یک مرجع برای انتخاب تجهیزات و برنامه ریزی فرآیند فراهم می کند.
اگر تغییرات اندازه ذرات در طول تولید بعدی رخ دهد، علت را می توان با بررسی نتایج آزمایش اندازه ذرات، سایش تیغه، تنظیمات شکاف سنگ زنی و سوابق توان عملیاتی به جای تصمیم گیری در مورد تعویض تیغه صرفاً بر اساس ظاهر یا ساعات کار، بیشتر بررسی کرد.
نتیجهگیری: از دادههای تولید برای تعیین زمان نیاز به تعمیر و نگهداری تیغه استفاده کنید
ماشینی که بتواند به کار خود ادامه دهد لزوماً به تولید پودر با همان کیفیت ادامه نمی دهد.
Mao Yue میتواند نیازهای تجهیزات را ارزیابی کند و آزمایش مواد را بر اساس مواد پلیاتیلن واقعی، اندازه ذرات هدف و نیازهای ظرفیت انجام دهد، و به شما کمک میکند محلول پودرکننده مناسب با شرایط تولید خود را انتخاب کنید.
سوالات متداول
آیا سایش تیغه پودر کننده می تواند بر اندازه ذرات پودر پلی اتیلن تأثیر بگذارد؟
بله، می تواند. سایش تیغه ممکن است هندسه کاری و شرایط واقعی سنگ زنی را تغییر دهد و به طور بالقوه باعث تغییر در توزیع اندازه ذرات در طول تولید مداوم شود.
آیا سایش تیغه همیشه باعث افزایش ذرات درشت در پودر پلی اتیلن می شود؟
خیر. نتیجه به عواملی مانند طراحی پودرساز، شکاف آسیاب، خواص مواد پلی اتیلن، شرایط تغذیه و سیستم غربالگری بستگی دارد. بنابراین توزیع کلی اندازه ذرات باید ارزیابی شود.
چگونه می توانید تعیین کنید که آیا ذرات درشت ناشی از سایش تیغه یا مشکلات غربالگری هستند؟
مواد تخلیه شده از پودر کننده را با محصول نهایی غربال شده مقایسه کنید. اگر ذرات درشت بیش از حد از قبل در خروجی پودرساز وجود دارد، فرآیند آسیاب را بررسی کنید. اگر تخلیه پودر کننده قابل قبول است اما پودر نهایی حاوی ذرات درشت بیش از حد است، روی سیستم غربالگری تمرکز کنید.
تیغه های پودر کننده پلی اتیلن چند بار باید تعویض شوند؟
هیچ فاصله زمانی تعویض ثابتی وجود ندارد که برای هر شرایط عملیاتی اعمال شود. یک رویکرد قابل اعتمادتر ارزیابی سایش تیغه ها، ساعات کار، حجم مواد پردازش شده، توان عملیاتی، توزیع اندازه ذرات و هندسه واقعی تیغه ها است.
برای تولید مداوم پودر روتومولدینگ پلی اتیلن به یک پودر کننده نیاز دارید؟
اگر در حال ارزیابی یک پودر کننده روتومولدینگ پلی اتیلن هستید یا با مشکلات توزیع اندازه ذرات یا توان عملیاتی در خط تولید فعلی خود مواجه هستید، نوع ماده پلی اتیلن، اندازه مش هدف، ظرفیت مورد نیاز و مشکلات فعلی تولید را در اختیار Mao Yue قرار دهید.
ما می توانیم نیازهای تجهیزات شما را بر اساس شرایط عملیاتی واقعی ارزیابی کنیم و آزمایش مواد را ترتیب دهیم.
با مائو یوه تماس بگیرید برای بحث در مورد نیازهای پودر کردن پلی اتیلن خود و درخواست راه حل آزمایش مواد.