

 中文简体
پودر روتومولدینگ پلی اتیلن پس از تولید باید جریان پذیری خوبی داشته باشد تا بتوان آن را حمل، تخلیه و به طور یکنواخت در طول فرآیند قالب گیری روتوم توزیع کرد.
با این حال، در طول تولید واقعی، پودر پلی اتیلن ممکن است در هنگام پودر کردن، خنک شدن، انتقال، جمع آوری، بسته بندی یا ذخیره سازی شروع به چسبیدن به هم کند و به تدریج توده های کوچکی را تشکیل دهد.
این به عنوان تجمع پودر PE شناخته می شود.
درک این نکته مهم است که تجمع پودر با اندازه نادرست ذرات یکسان نیست.
حتی زمانی که پودر پلی اتیلن به اندازه ذرات مورد نظر رسیده باشد، ذرات ممکن است همچنان شروع به چسبیدن به یکدیگر کنند و آگلومرا تشکیل دهند. بنابراین، ارزیابی کیفیت پودر به چیزی بیش از بررسی اندازه متوسط ذرات نیاز دارد. جریان پذیری پودر، توزیع اندازه ذرات، و وجود آگلومراها نیز باید در نظر گرفته شود.
مرحله 1 در حل تجمع پودر پلی اتیلن، تنظیم فوری یک پارامتر تجهیزات نیست. در عوض، تعیین کنید:
چه زمانی پودر شروع به چسبیدن می کند؟ تجمع از کجا شروع می شود؟
تجمع پودر روتومولدینگ پلی اتیلن چیست؟
تجمع پودر پلی اتیلن زمانی اتفاق می افتد که ذرات پودر اصلی جدا به یکدیگر بچسبند و به تدریج توده های بزرگتری را تشکیل دهند.
پودر پایدار:
ذرات منفرد → پودر جریان آزاد
پودر آگلومره شده:
ذرات منفرد → تماس با ذرات → چسبندگی ذرات → آگلومراها
تجمع پودر پلی اتیلن از کجا شروع می شود؟
شناسایی زمان و مکان انباشتگی ظاهر میشود میتواند به یافتن کارآمدتر مشکل کمک کند.

اگر تجمع بلافاصله پس از پودر کردن ظاهر شود
اگر هنگام خروج پودر از پودرساز، توده ها از قبل قابل مشاهده هستند، باید فرآیند پودر شدن، شرایط خنک شدن و وضعیت پودر قبل از ورود به مرحله جمع آوری بررسی شود.
عوامل کلیدی عبارتند از:
-
وضعیت پودر
-
پایداری خنک کننده
-
بار تولید واقعی
-
زمان اقامت پودر
-
وضعیت سطح ذرات
هنگامی که انباشتگی خیلی زود ظاهر می شود، ابتدا باید فرآیند پودر شدن و جابجایی پودر مورد بررسی قرار گیرد.
اگر در حین انتقال یا جمع آوری تجمع ظاهر شود
اگر پودر بلافاصله پس از پودر شدن در شرایط عادی باشد اما به تدریج در حین انتقال، غربالگری یا جمعآوری تودههایی ایجاد شود، فرآیند انتقال پودر باید بررسی شود.
به عنوان مثال:
-
آیا پودر در نقطه خاصی جمع می شود؟
-
آیا گرما در مناطق خاصی حفظ می شود؟
-
آیا فرآیند انتقال پایدار است؟
-
آیا پودر برای مدت طولانی در سیستم جمع آوری باقی می ماند؟
-
آیا ذرات پودر برای مدت طولانی در تماس نزدیک می مانند؟
این بدان معنی است که عیب یابی تجمع پودر پلی اتیلن نباید فقط بر روی محفظه پودرسازی متمرکز شود. کل فرآیند جابجایی پودر پایین دست نیز باید مورد بررسی قرار گیرد.
اگر تجمع بعد از بسته بندی یا در حین ذخیره سازی ظاهر شود
اگر پودر در حین بسته بندی در شرایط خوبی باشد اما پس از مدتی توده ها تشکیل شود، توجه باید به شرایط پایین دست معطوف شود.
بررسی کنید:
-
وضعیت پودر at the time of packaging
-
دمای ذخیره سازی
-
رطوبت و تراکم
-
زمان ذخیره سازی
-
فشرده سازی پودر داخل بسته
این تمایز مهم است زیرا همه مشکلات تجمع پودر پلی اتیلن از پودرساز سرچشمه نمی گیرند.
چرا پودر روتومولدینگ پلی اتیلن آگلومره می شود؟
تجمع پودر PE معمولاً توسط یک عامل ایجاد نمی شود.
به طور دقیق تر، تجمع زمانی اتفاق می افتد که پودر به شرایطی برسد که در آن ذرات به راحتی با هم تماس پیدا کرده و به یکدیگر بچسبند و این حالت به اندازه کافی طولانی می ماند تا توده ها تشکیل شوند.
عوامل رایج عبارتند از:
-
نسبت ذرات ریز
-
تجمع پودر
-
شرایط انتقال و جمع آوری
-
رطوبت یا تراکم سطح
-
شرایط بسته بندی
-
دمای ذخیره سازی and humidity
-
فشار وارد شده به پودر
-
زمان ذخیره سازی
بنابراین، هنگام تجزیه و تحلیل یک مشکل تراکم، مکان و زمان وقوع تجمع را تعیین کنید و سپس عوامل مؤثر بر آن مرحله را شناسایی کنید.
آیا تعداد زیاد ذرات ریز می تواند خطر تجمع را افزایش دهد؟
نسبت بالایی از ذرات ریز ممکن است سطح تماس بین ذرات را افزایش دهد و در نتیجه خطر تجمع را افزایش دهد. با این حال، کسر ذرات ریز بالا لزوماً به این معنی نیست که ذرات ریز علت اصلی مشکل هستند.
بنابراین، تجزیه و تحلیل پودر پلی اتیلن باید توزیع اندازه ذرات کامل و تشکیل آگلومراها را به جای تکیه بر اندازه متوسط ذرات در نظر بگیرد.
آیا رطوبت می تواند باعث تجمع پودر پلی اتیلن شود؟
PE خود جذب رطوبت نسبتاً کمی دارد. بنابراین، هنگامی که رطوبت با تجمع پودر پلی اتیلن همراه است، باید به رطوبت سطح و تراکم توجه بیشتری شود.
به عنوان مثال:
پودر داغ ← ورود به محیط سردتر ← تراکم احتمالی ← چسبندگی ذرات
یا:
پودر سرد ← ورود به محیط گرم و مرطوب ← ایجاد رطوبت سطحی ← تجمع
این می تواند زمانی اتفاق بیفتد که پودر قبل از رسیدن به یک شرایط پایدار بسته بندی شود یا زمانی که محیط ذخیره سازی تغییرات دمایی قابل توجهی را تجربه می کند.
چگونه می توانید علت واقعی تجمع پودر پلی اتیلن را شناسایی کنید؟
یکی از روش های موثر، بررسی زمان و مکان ظاهر شدن تجمع است.
این رویکرد به تمایز بین:
انباشتگی ایجاد شده در طول فرآیند پودر شدن و تجمعی که در حین انتقال، جمع آوری، بسته بندی یا ذخیره سازی ایجاد می شود.
به جای تغییر چندین پارامتر تولید به طور همزمان، یک رویکرد موثرتر، مقایسه دسته های معمولی و آگلومره شده و شناسایی نقطه ای است که در آن شرایط پودر تغییر می کند.
چگونه می توان تجمع پودر روتومولدینگ پلی اتیلن را کاهش داد؟
در تولید واقعی، فرآیند کامل حمل پودر باید در نظر گرفته شود:
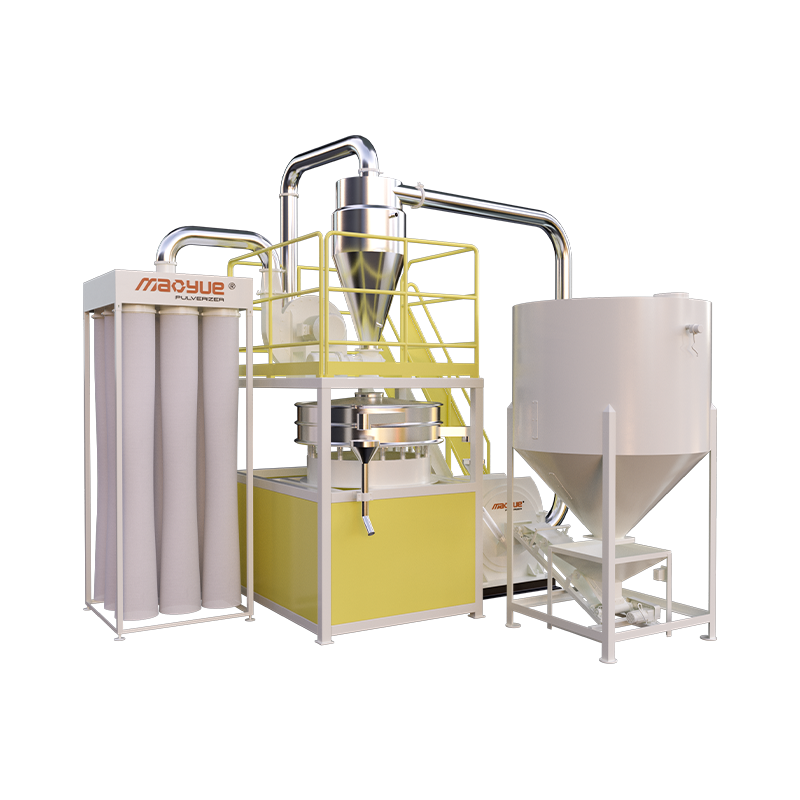
پودر کردن → خنک سازی → غربالگری → انتقال → مجموعه → بسته بندی → ذخیره سازی
اگر پس از پودر کردن، تجمع رخ دهد
تمرکز روی:
-
تثبیت شرایط پودر شدن
-
کنترل دمای پودر
-
بررسی توزیع اندازه ذرات
-
به حداقل رساندن زمان ماندن پودر غیر ضروری
اگر در حین انتقال تجمع رخ دهد
تمرکز روی:
-
کاهش تجمع پودر
-
بررسی ثبات انتقال
-
به حداقل رساندن زمان اقامت غیر ضروری
-
بررسی نقاط انتقال مواد
اگر در حین بسته بندی یا بعد از بسته بندی تجمع ایجاد شود
تمرکز روی:
-
اطمینان حاصل کنید که پودر قبل از بسته بندی به یک وضعیت پایدار رسیده است
-
از بسته بندی مقادیر زیاد پودر در حالی که هنوز داغ یا ناپایدار است خودداری کنید
-
کنترل تغییرات دما
اگر در حین ذخیره سازی تجمع رخ دهد
تمرکز روی:
-
کنترل دما و رطوبت انبار
-
جلوگیری از تراکم
-
کاهش فشار بیش از حد
-
نظارت بر زمان ذخیره سازی
چگونه مائو یو به کاهش خطر تجمع پودر پلی اتیلن کمک می کند؟
در Mao Yue ، ما به سادگی با تجمع پودر پلی اتیلن به عنوان یک مشکل خنک کننده برخورد نمی کنیم. ما همچنین بدون درک مواد و الزامات تولید، مدل خاصی از پودر کننده پلی اتیلن را توصیه نمی کنیم.
ما روی یک سوال کلیدی تمرکز می کنیم:
پودر پلی اتیلن شما از کجا شروع به تجمع می کند و چرا در آنجا اتفاق می افتد؟
فرآیند ارزیابی ما این است:
مشکل مشتری ← آزمایش مواد واقعی ← شناسایی مرحله انباشتگی ← مطابقت با فرآیند پودر شدن ← بررسی وضعیت پودر
با مشکل تجمع واقعی شروع کنید
قبل از انتخاب تجهیزات، مائو یو باید مشکلی را که مشتری تجربه می کند، درک کند، مانند:
-
تجمع بلافاصله پس از پودر شدن ظاهر می شود
-
توده ها در حین انتقال یا جمع آوری تشکیل می شوند
-
پودر پس از بسته بندی به تدریج کلوخه می شود
-
پودر پس از ذخیره سازی شروع به چسبیدن به هم می کند
-
جریان پذیری پودر کاهش می یابد
مکان های مختلف تجمع نیاز به رویکردهای عیب یابی متفاوتی دارند.
بنابراین، ما به سادگی یک راه حل استاندارد را بر اساس نیاز برای "پودرساز پلی اتیلن" توصیه نمی کنیم. محل بروز مشکل را شناسایی میکنیم.
ارزیابی عملکرد پودر PE از طریق آزمایش مواد واقعی
Mao Yue میتواند مواد پلیاتیلن واقعی مشتری را به جای تکیه بر پارامترهای تئوری تجهیزات آزمایش کند تا مشخص کند که آیا پودرساز مناسب است یا خیر.
قبل از آزمایش، باید بدانیم:
-
نوع مواد پلی اتیلن
-
اندازه مواد اولیه
-
اندازه ذرات هدف
-
ظرفیت مورد نیاز
-
ساعات کار روزانه
-
کاربرد نهایی روتومولدینگ
-
مشکل تراکم فعلی
Mao Yue نه تنها بررسی می کند که آیا دستگاه می تواند PE را به اندازه ذرات مورد نظر پودر کند یا خیر. ما همچنین مشاهده می کنیم که چگونه شرایط پودر در طول پودر کردن، خنک کردن، غربالگری و جمع آوری تغییر می کند.
فرآیند پودر کردن و جابجایی پودر را با محل تجمع تطبیق دهید
اگر تجمع بعد از پودر شدن اتفاق بیفتد، رابطه بین شرایط پودر شدن و شرایط پودر باید تجزیه و تحلیل شود.
اگر پودر بلافاصله پس از پودر شدن نرمال است اما در حین انتقال، جمع آوری، بسته بندی یا ذخیره سازی آگلومره می شود، شرایط جابجایی پودر در پایین دست باید بررسی شود.
بنابراین، مائو یوه نه تنها بر روی خود پودر، بلکه بر فرآیند کامل تمرکز دارد:
پودر کردن → خنک سازی → غربالگری → انتقال → مجموعه → بسته بندی
نکته کلیدی این است که اطمینان حاصل شود که مراحل مختلف کار با پودر به درستی با هم کار می کنند.
شرایط پودر شدن و اجزای اصلی را پایدار نگه دارید

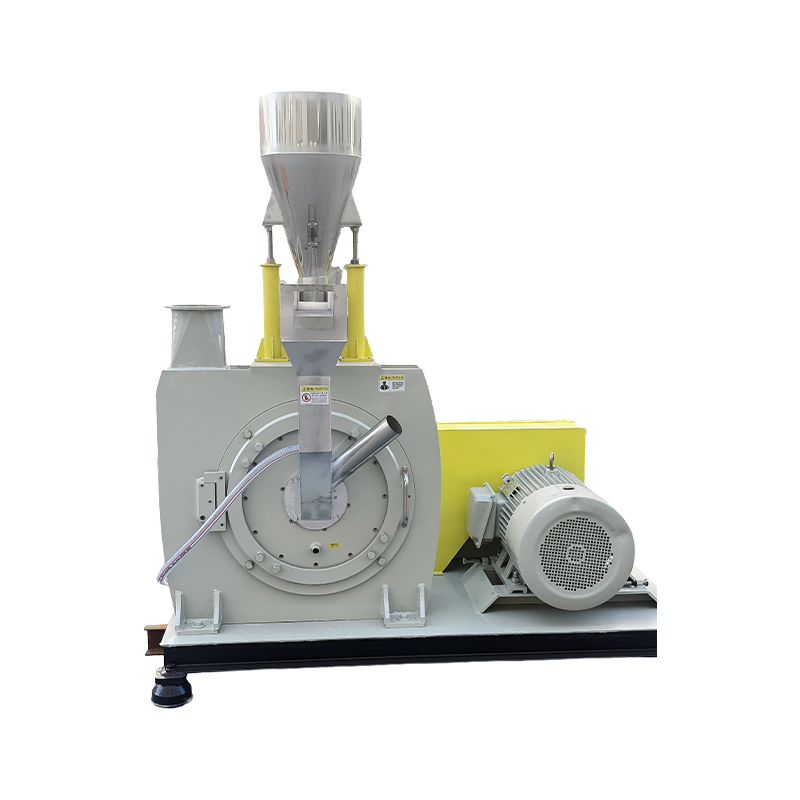
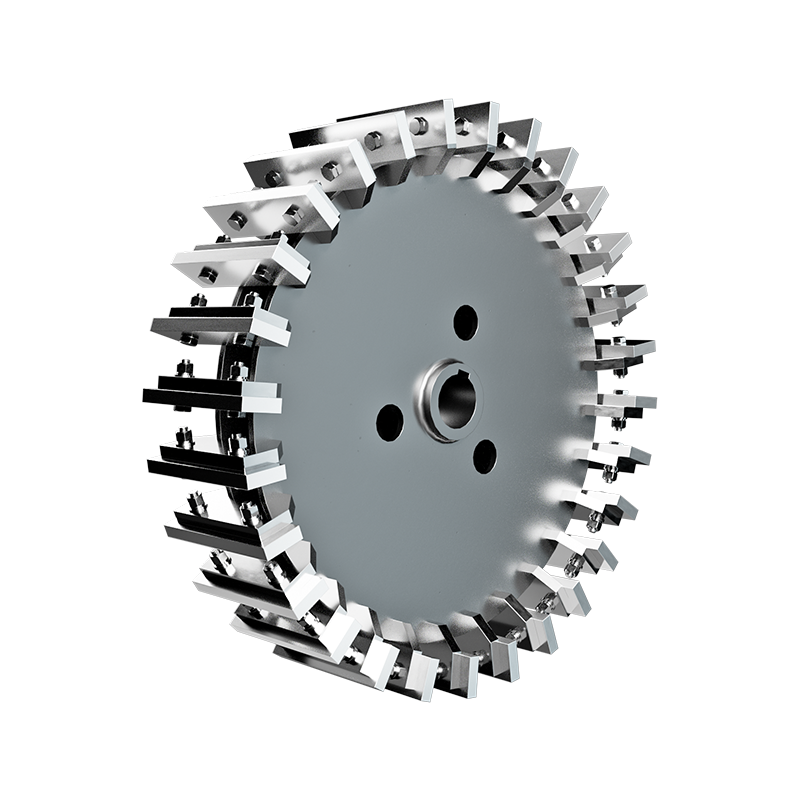
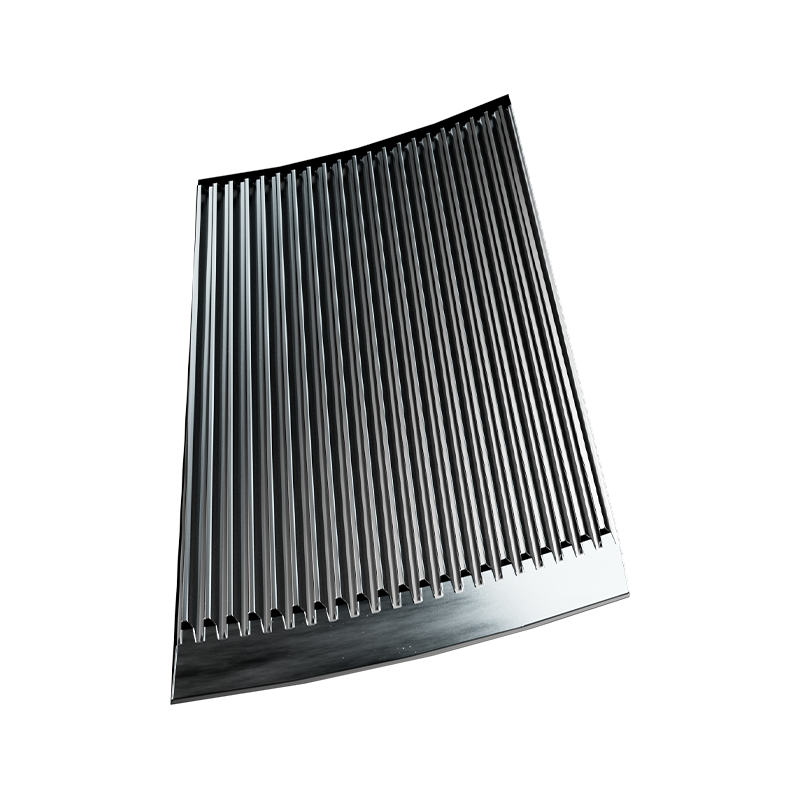
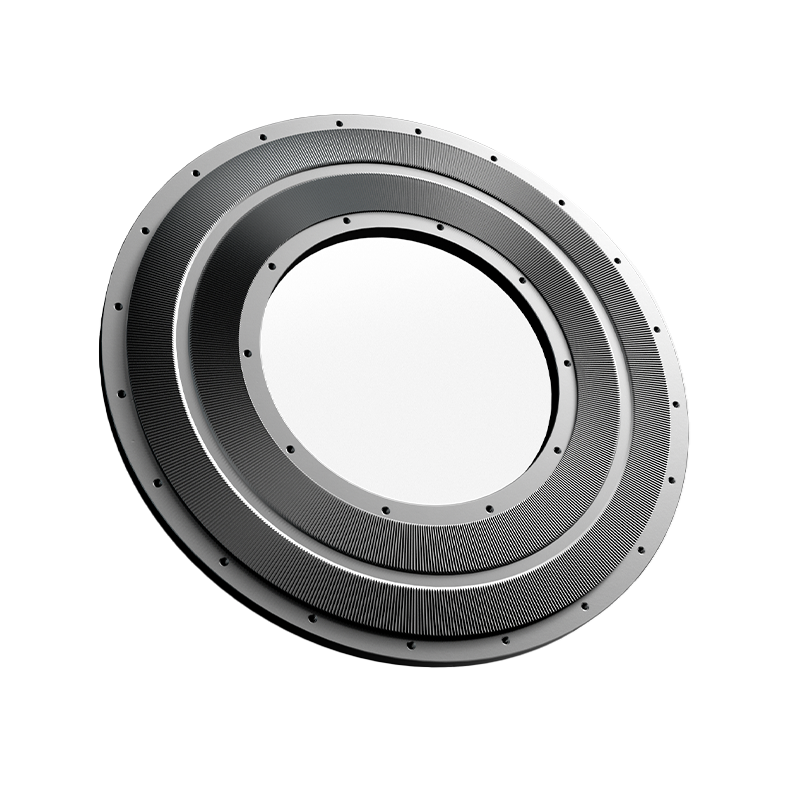
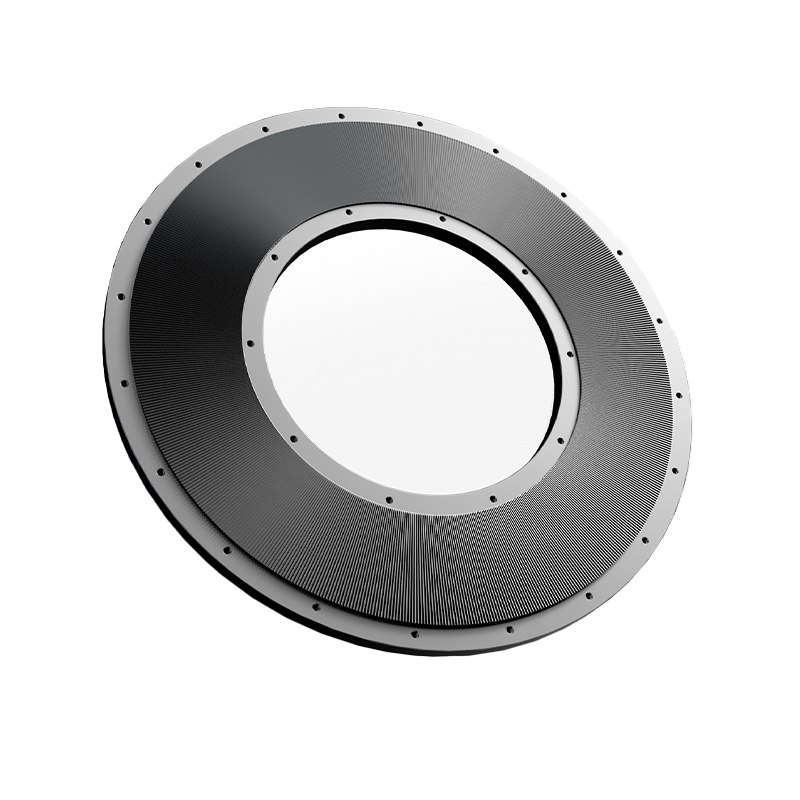
Mao Yue دیسک ها و تیغه های پودر کننده هسته خود را تولید می کند و ماشینکاری دقیق و بازرسی دقیق روی اجزای کلیدی انجام می دهد.
پایدار شرایط دیسک و تیغه کمک به حفظ شکاف پودر شدن ثابت و شرایط پودر شدن پایدار و کاهش خطر تغییرات قابل توجه در توزیع اندازه ذرات در طول تولید.
برای پودر روتومولدینگ پلیاتیلن، توزیع اندازه ذرات پایدار یکی از پایههای حفظ شرایط پودر و روانپذیری ثابت است.
تجهیزات و فرآیند را با الزامات تولید واقعی مطابقت دهید
پس از شناسایی مشکل و ویژگیهای مواد، فرآیند پودر کردن و محلول پاییندستی پودر را میتوان بر اساس موارد زیر مطابقت داد:
ظرفیت اندازه ذرات هدف مواد ساعت کار مشکل تراکم برنامه
محلول را از طریق وضعیت واقعی پودر بررسی کنید
هدف نهایی صرفاً تأیید این نیست که تجهیزات می توانند کار کنند. هدف این است که بررسی شود که آیا فرآیند پودر کردن می تواند پودری تولید کند که نیازهای مشتری را برآورده کند.
عوامل کلیدی ممکن است شامل موارد زیر باشد:
-
توزیع اندازه ذرات
-
تجمع
-
جریان پذیری پودر
-
وضعیت پودر stability
-
ظرفیت واقعی تولید
-
عملکرد مجموعه پایین دست
آزمایش مواد واقعی و تطبیق شرایط تولید می تواند خطرات مربوط به انتخاب تجهیزات را فقط بر اساس مشخصات اسمی کاهش دهد.
اگر پودر روتومولدینگ پلی اتیلن شما در حال حاضر چسبندگی، کلوخه شدن، تجمع یا کاهش جریان پذیری را تجربه کرده است، مواد واقعی، اندازه ذرات هدف، ظرفیت مورد نیاز و مشکل پودر فعلی را در اختیار Mao Yue قرار دهید.
Mao Yue می تواند محل شروع تجمع را تجزیه و تحلیل کند و یک محلول پودری و جابجایی پودر پلی اتیلن مناسب را بر اساس آزمایش مواد واقعی ارزیابی کند.
سوالات متداول
چرا پودر پلی اتیلن من به هم می چسبد؟
پودر پلی اتیلن ممکن است به دلیل شرایط پودر، رطوبت سطح، انتقال، بسته بندی یا شرایط نگهداری به هم بچسبد. مرحله این است که مشخص کنید چسبندگی از کجا شروع می شود.
چگونه می توانم از جمع شدن پودر پلی اتیلن جلوگیری کنم؟
ابتدا مشخص کنید که انباشتگی از کجا شروع می شود، سپس وضعیت پودر، انتقال، بسته بندی یا شرایط ذخیره سازی را در آن مرحله به جای تغییر همه پارامترهای تولید به طور همزمان بررسی کنید.
آیا انباشتگی پودر پلی اتیلن همانند است ذرات درشت ?
خیر. ذرات درشت، ذرات بزرگی هستند که در توزیع اندازه ذرات قرار دارند، در حالی که تراکم زمانی اتفاق می افتد که ذرات مجزای اولیه به یکدیگر بچسبند و توده های بزرگتری تشکیل دهند.
آیا خنک کننده می تواند تجمع پودر پلی اتیلن را کاهش دهد؟
پایدار cooling can help maintain a consistent powder condition, but PE powder agglomeration should not be treated as a cooling problem alone. Conveying, packaging, humidity, and storage conditions can also contribute to agglomeration.
چرا پودر پلی اتیلن فقط بعد از ذخیره سازی کلوخه می شود؟
این ممکن است به تراکم، تغییرات دما، فشرده سازی پودر، شرایط بسته بندی یا زمان نگهداری مربوط باشد.
چگونه باید یک پودر پلی اتیلن مناسب انتخاب کنم؟
آزمایش مواد واقعی توصیه می شود. مواد پلی اتیلن، اندازه ذرات هدف، ظرفیت مورد نیاز، ساعات کار و مشکل تراکم فعلی را ارائه دهید تا بتوان فرآیند کامل حمل پودر را ارزیابی کرد.
نتیجه گیری
تجمع پودر روتومولدینگ PE لزوماً به این معنی نیست که خود پودر کننده مشکل دارد.
یک رویکرد عیبیابی مؤثرتر، تعیین موارد زیر است:
چه زمانی پودر شروع به چسبیدن می کند؟ تجمع از کجا شروع می شود؟
بنابراین، تجمع پودر پلی اتیلن باید در طول فرآیند کامل ارزیابی شود:
پودر کردن → خنک کننده → غربالگری → مجموعه → بسته بندی → ذخیره سازی
اگر پودر روتومولدینگ پلی اتیلن شما دچار چسبندگی، کلوخه شدن، تجمع یا کاهش جریان پذیری می شود، به Maoyue ارائه دهید:
مواد پلی اتیلن هدف اندازه ذرات ظرفیت مورد نیاز مشکل پودر فعلی
Mao Yue می تواند آزمایش مواد واقعی را انجام دهد و به ارزیابی محلول پودری و جابجایی پودر PE مناسب کمک کند.
حتی اگر از قبل یک پودر کننده پلی اتیلن دارید، اگر پودر فعلی شما در حال تجمع یا کاهش جریان پذیری باشد، همچنان می توانید شرایط تولید واقعی خود را فراهم کنید. ما می توانیم مشکل را بر اساس فرآیند موجود و شرایط پودر شما ارزیابی کنیم.