

 中文简体
کیفیت محصولات قالب گیری روتوم نه تنها به مواد اولیه پلی اتیلن بلکه به اندازه ذرات پودر، توزیع اندازه ذرات، جریان پذیری و شرایط واقعی پردازش نیز بستگی دارد.
برای تولید کنندگان روتومولدینگ، آسیاب کردن مواد پلی اتیلن تا اندازه مش هدف لزوماً به این معنی نیست که پودر حاصل برای تولید مناسب است. نسبت بیش از حد ذرات درشت، تغییرات در توزیع اندازه ذرات، یا افزایش دما در طول عملیات مداوم، همگی می توانند بر عملکرد پردازش پایین دست تأثیر بگذارند.
بنابراین، چگونه می توانید پودر پلی اتیلن مناسب برای قالب گیری روتوم تولید کنید؟
نکته کلیدی این است که ویژگی های مواد خام، تجهیزات پودر کردن، روش خنک کننده، شرایط غربالگری و الزامات بازرسی پودر تمام شده را به جای هدف قرار دادن پودر ریزتر مطابقت دهید.
این مقاله فرآیند تولید پودر روتومولدینگ پلیاتیلن را توضیح میدهد، عوامل کلیدی در انتخاب پودرساز، روشهای تأیید کیفیت پودر، و اینکه چگونه Mao Yue به مشتریان کمک میکند تا راهحلهای پودرسازی پلیاتیلن مناسب را از طریق آزمایش مواد واقعی و ساخت داخلی اجزای هسته ارزیابی کنند.
چه چیزی پودر پلی اتیلن را برای روتومولدینگ مناسب می کند؟
روتومولدینگ فرآیندی است که در آن یک قالب گرم شده می چرخد به طوری که مواد پلاستیکی به تدریج ذوب شده و سطح داخلی قالب را می پوشاند. برای بسیاری از کاربردهای روتومولدینگ، پلی اتیلن باید به پودر مناسب برای پردازش بعدی تبدیل شود.
پودر پلی اتیلن برای قالب گیری روتوم باید با توجه به درجه رزین، ساختار محصول و فرآیند قالب گیری ارزیابی شود. عوامل کلیدی عبارتند از:
-
اندازه ذرات هدف: پودر باید الزامات ظرافت کاربرد روتومولدینگ خاص را برآورده کند.
-
توزیع اندازه ذرات: علاوه بر اندازه متوسط ذرات، نسبت ذرات درشت، ذرات ریز و ذرات خارج از محدوده هدف باید در نظر گرفته شود.
-
جریان پذیری پودر: شکل ذرات و نسبت ذرات ریز می تواند بر نحوه حرکت و توزیع پودر در داخل قالب تأثیر بگذارد.
-
پایداری دما: افزایش دما در حین پودر کردن باید به درستی کنترل شود تا خطر نرم شدن، چسبندگی و تجمع مواد کاهش یابد.
-
قوام دسته به دسته: دسته های مختلف تولیدی باید مشخصات پودر و ویژگی های فرآوری را به طور منطقی ثابت نگه دارند.
برای برخی از کاربردهای روتومولدینگ پلی اتیلن، مش 20 تا 40 می تواند به عنوان محدوده مرجع عمل کند. با این حال، این یک استاندارد جهانی برای هر محصول نیست. هدف واقعی باید با توجه به ویژگی های مواد خام، ساختار محصول، و فرآیند روتومولدینگ تعیین شود.
بنابراین، پودر روتومولدینگ پلی اتیلن مناسب نه تنها باید ظرافت هدف را برآورده کند، بلکه باید بازرسی اندازه ذرات و در صورت لزوم، آزمایشهای قالبگیری واقعی را نیز انجام دهد تا بررسی شود که آیا الزامات تولید را برآورده میکند یا خیر.
فرآیند تولید پودر روتومولدینگ پلی اتیلن چیست؟
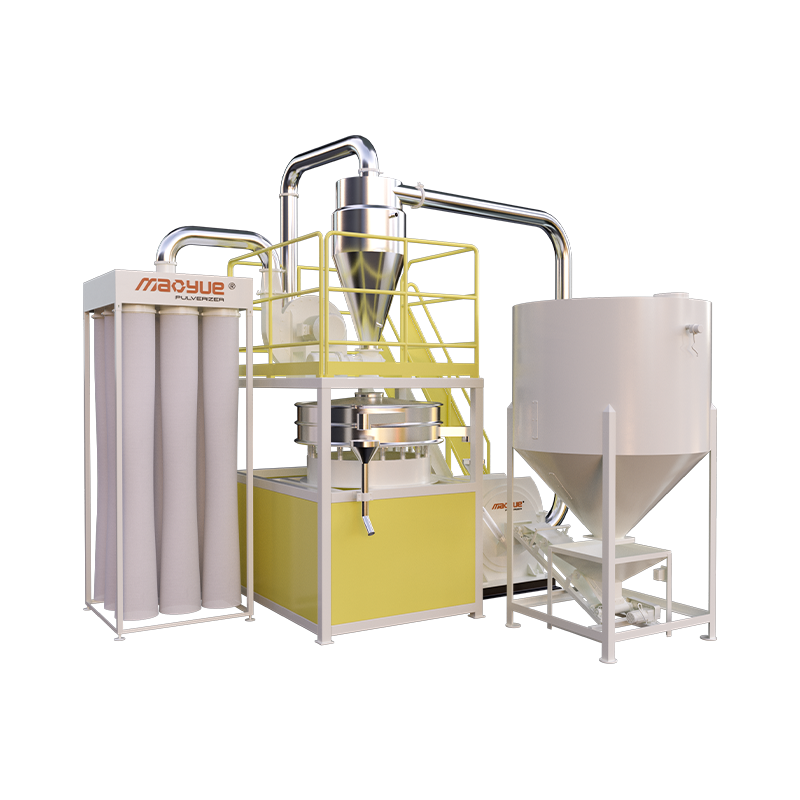
تولید پودر روتومولدینگ پلی اتیلن معمولاً شامل ارزیابی مواد خام، تغذیه، پودر کردن، خنکسازی، غربالگری، جمعآوری پودر و بازرسی محصول نهایی است.
یک فرآیند تولید معمولی عبارت است از:
ارزیابی مواد خام پلی اتیلن ← تغذیه ← پودر کردن ← خنک سازی ← غربالگری ← جمع آوری پودر ← بازرسی پودر نهایی
هر مرحله هدف متفاوتی را دنبال می کند.
ارزیابی مواد خام: نوع ماده پلی اتیلن، درجه رزین، اندازه خوراک و مشخصات پودر هدف را برای پشتیبانی از انتخاب تجهیزات و ارزیابی فرآیند تأیید کنید.
تغذیه: کنترل وضعیت و سرعت مواد وارد شده به پودرساز با توجه به نیاز تجهیزات برای کاهش تاثیر نوسانات تغذیه بر تولید.
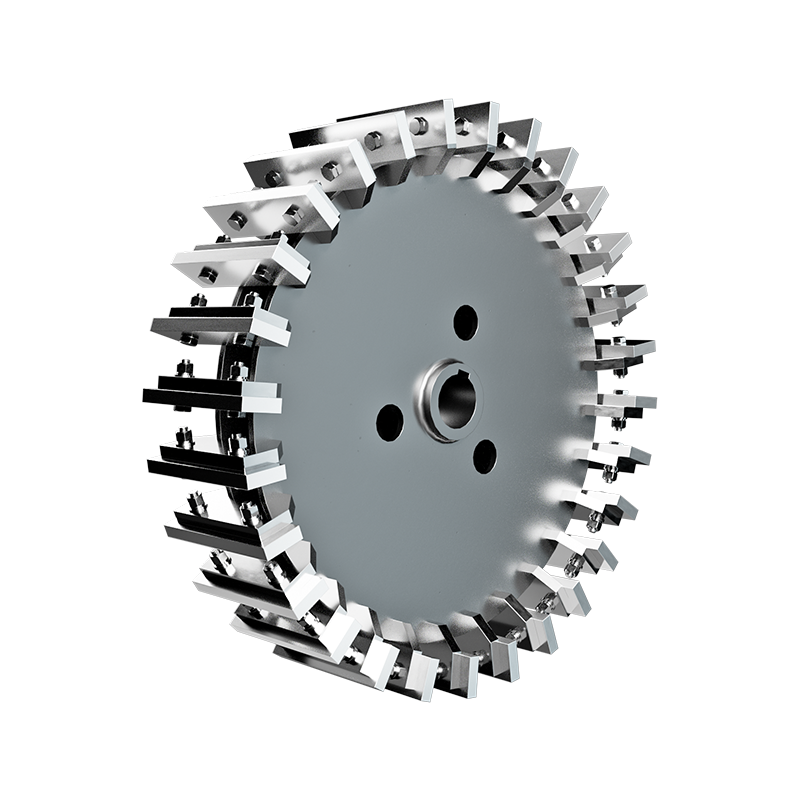
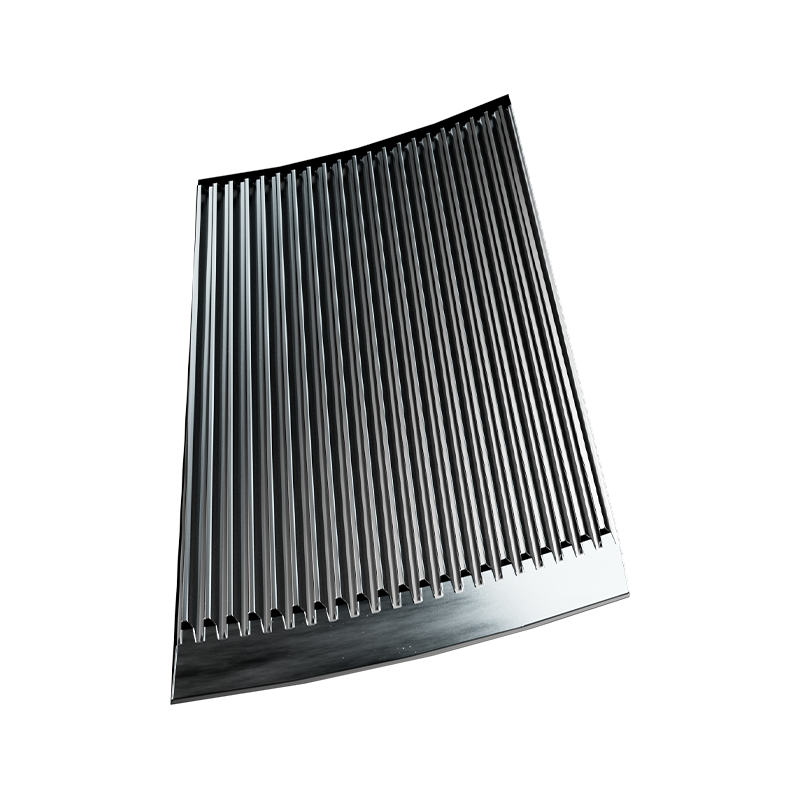
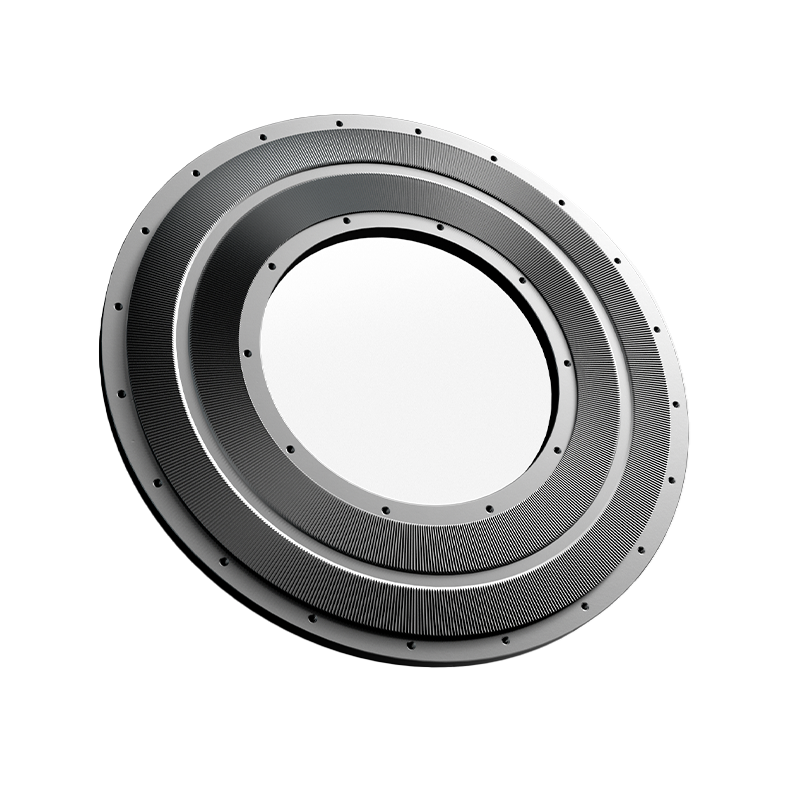
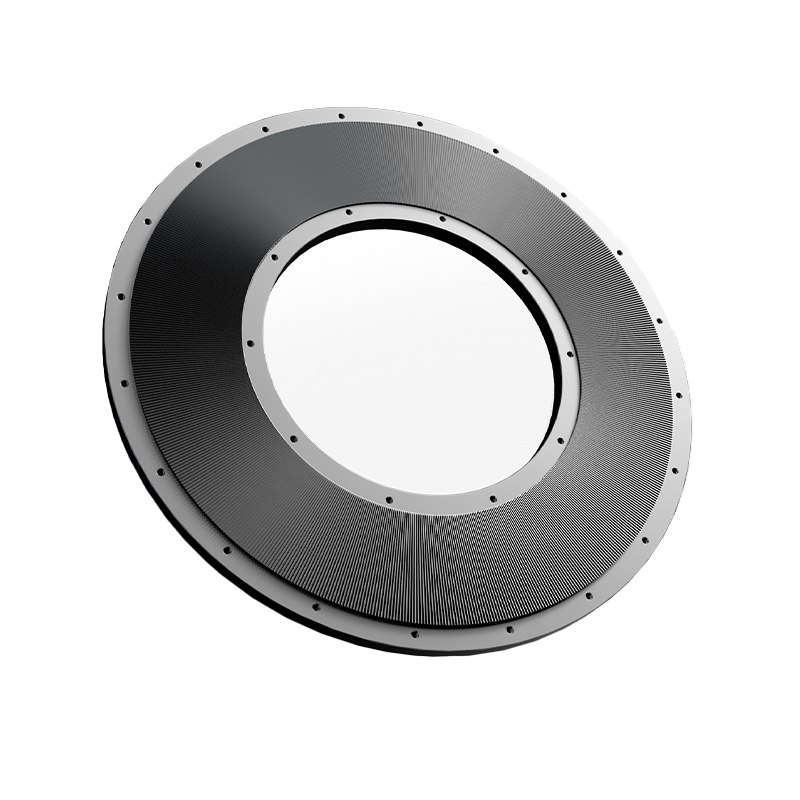
پودر کردن: برای پردازش مواد پلی اتیلن در محدوده اندازه پودر مورد نظر از اجزای هسته کاری مانند دیسک ها و تیغه های آسیاب استفاده کنید.
خنک کننده: کمک کنید کنترل گرمای تولید شده در هنگام پودر کردن . پیکربندی خنک کننده باید با مشخصات مواد و الزامات عملیاتی تجهیزات مطابقت داشته باشد.
غربالگری: پودر جداگانه ای که الزامات غربالگری مشخص شده را از ذرات نیازمند پردازش بیشتر برآورده می کند و نسبت ذرات خارج از مشخصات را در محصول نهایی کاهش می دهد.
جمع آوری پودر: با مدیریت گرد و غبار، نشت و از دست دادن مواد، پودر واجد شرایط را انتقال و جمع آوری کنید.
بازرسی پودر تمام شده: بررسی کنید که آیا پودر با مشخصات از پیش تعریف شده مطابقت دارد یا خیر و سایر پارامترهای کلیدی را مطابق با نیاز مشتری تأیید کنید.
کل خط تولید باید تعادلی را بین ظرفیت های فرآوری مراحل جداگانه حفظ کند. به عنوان مثال، اگر سیستم غربالگری یا جمعآوری نتواند خروجی پودرساز را مدیریت کند، تولید کلی ممکن است محدود شود حتی زمانی که دستگاه اصلی ظرفیت پردازش کافی را داشته باشد.
نحوه انتخاب یک سیستم پودرسازی برای تولید پودر روتومولدینگ پلی اتیلن
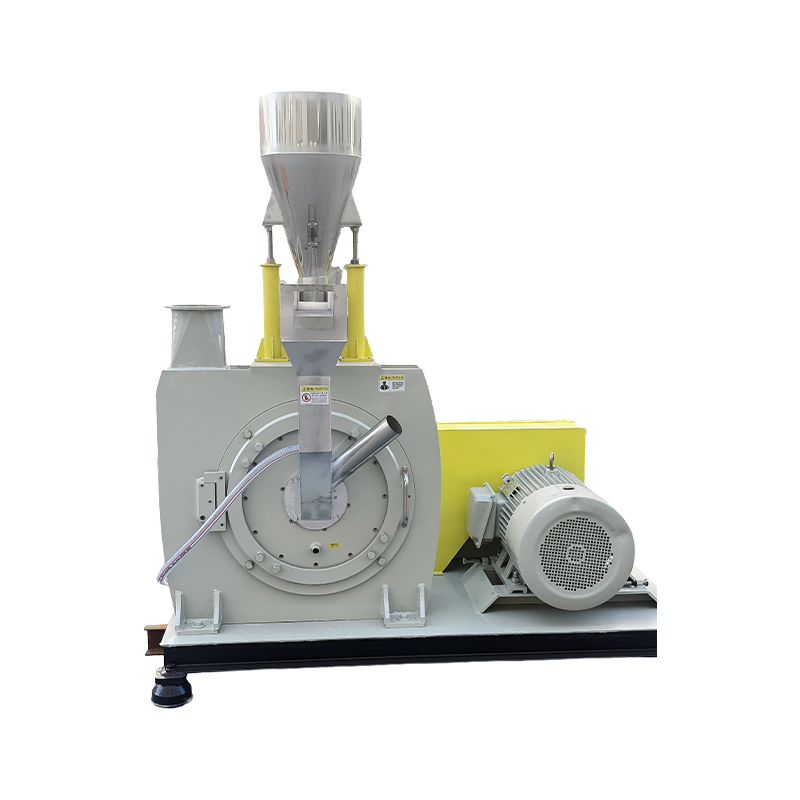
پودرساز پلاستیکی یک قطعه اصلی از تجهیزات در تولید پودر روتومولدینگ پلی اتیلن است. هنگام انتخاب یک سیستم، سازندگان باید بیش از توان موتور و ظرفیت نامی را در نظر بگیرند. کیفیت اجزای هسته، تنظیم شکاف سنگ زنی، و توانایی سیستم کامل برای برآوردن مشخصات پودر هدف و الزامات تولید نیز باید ارزیابی شود.
شرایط کار دیسک ها و تیغه های سنگ زنی

هندسه کار، دقت ماشینکاری و شرایط سایش دیسک ها و تیغه های آسیاب بر فرآیند پودر شدن تاثیر می گذارد. با فرسودگی این اجزا، شرایط کار واقعی آنها ممکن است تغییر کند و به طور بالقوه بر پودر تأثیر بگذارد اندازه ذرات و خروجی
شکاف سنگ زنی قابل تنظیم

شکاف آسیاب باید با مشخصات مواد خام و مشخصات پودر هدف مطابقت داشته باشد.
تنظیم شکاف مناسب به تعادل ظرافت هدف، خروجی تولید و شرایط عملیاتی تجهیزات کمک می کند. برای تولید طولانی مدت، تولیدکنندگان همچنین باید در نظر بگیرند که آیا شکاف می تواند ثابت بماند و آیا می توان شرایط کاری مناسب را پس از تعمیر و نگهداری بازسازی کرد یا خیر.
پیکربندی خنک کننده و نیازهای عملیات مداوم را ارزیابی کنید

ظرفیت خنک کننده باید با توجه به ویژگی های مواد خام، ظرافت هدف، بار پودر شدن و زمان عملیات مورد انتظار ارزیابی شود. پیکربندی خنک کننده انتخاب شده باید بتواند نیازهای تولید مورد نظر را برآورده کند.
سازگاری کلی سیستم را بررسی کنید

ظرفیت تجهیزات درجه بندی شده لزوماً برابر با خروجی واقعی در هنگام پردازش یک ماده خاص تا ظرافت خاصی نیست.
هنگام ارزیابی تجهیزات، نوع ماده خام، ظرافت هدف، شرایط عملیاتی و تجهیزات کمکی مرتبط با ظرفیت اعلام شده را مشخص کنید. اگر خط تولید شامل سیستم های تغذیه، غربالگری، انتقال و جمع آوری پودر باشد، ظرفیت پردازش هر مرحله نیز باید بررسی شود.
یک سیستم پودر پودر پلی اتیلن مناسب باید با توجه به اهداف تولید واقعی انتخاب شود نه با مقایسه توان موتور یا مدل های ماشین به تنهایی.
نحوه بررسی کیفیت پودر پلی اتیلن و پایداری تولید
هدف اولیه مرحله پودر کردن این است که مواد خام را در مشخصات پودر هدف قرار دهیم و در عین حال فرآیند را برای انحرافات نظارت کنیم.
در تولید واقعی، کیفیت پودر و پایداری تولید را می توان به سه روش ارزیابی کرد.
ابتدا بررسی کنید که آیا توزیع اندازه ذرات الزامات را برآورده می کند یا خیر.
نسبت ذرات در محدوده اندازه های مختلف را با توجه به مشخصات محصول از پیش تعریف شده آزمایش کنید تا مشخص کنید که آیا پودر نهایی نیازهای مورد نظر را برآورده می کند یا خیر.
دوم، مقایسه نتایج بازرسی از دوره های مختلف تولید.
اگر توزیع اندازه ذرات به طور مداوم تحت شرایط مشابه تولید تغییر کند، بررسی های بیشتری از وضعیت تجهیزات و پارامترهای عملیاتی برای تعیین اینکه آیا فرآیند از حالت مورد نظر خود منحرف شده است، مورد نیاز است.
سوم، تجزیه و تحلیل ناهنجاری ها در کنار خروجی و شرایط عملیاتی.
اگر پودر به تدریج تبدیل شود درشت تر در حالی که خروجی کاهش می یابد ، یا اگر شرایط عملیاتی تجهیزات تغییر کرد، دیسک ها و تیغه های سنگ زنی، شکاف سنگ زنی و شرایط تغذیه را بررسی کنید.
ترکیب نتایج بازرسی پودر با سوابق عملیاتی تجهیزات، مبنای قابل اعتماد تری برای تصمیم گیری در مورد اینکه آیا تنظیمات فرآیند یا تعمیر و نگهداری تجهیزات ضروری است، به جای تکیه بر یک نتیجه آزمایش، فراهم می کند.
نحوه کنترل افزایش دما و کاهش تجمع پودر پلی اتیلن
سیستم خنک کننده باید با توجه به ویژگی های مواد خام، مشخصات پودر هدف، بار تجهیزات و الزامات عملیاتی مداوم ارزیابی شود. خنک کننده هوا یا خنک کننده ترکیبی هوا و آب باید بر اساس شرایط پردازش واقعی انتخاب شود تا مدل ماشین به تنهایی.
هنگامی که گرمای تولید شده از ظرفیت اتلاف حرارت سیستم بیشتر شود، دمای مواد ممکن است به تدریج افزایش یابد. اگر پلی اتیلن نرم شود یا چسبناک شود، ممکن است تجمع پودر، کاهش جریان پذیری یا تغییر در عملکرد تولید رخ دهد.
کنترل این ریسک مستلزم ارزیابی شرایط پردازش، ظرفیت خنک کننده و عملکرد واقعی عملیاتی است.
بار پودر کردن و شرایط پردازش
نرخ خوراک، ظرافت هدف و بار تجهیزات همگی بر تولید گرما در طول پودر کردن تأثیر میگذارند.
اگر نرخ تغذیه افزایش یابد یا پودر ریزتر بدون ارزیابی ظرفیت اتلاف حرارت به طور همزمان مورد هدف قرار گیرد، شرایط عملیاتی تجهیزات ممکن است ناپایدار شود. بنابراین پارامترهای عملیاتی باید با توجه به مواد واقعی و اهداف تولید تنظیم شوند.
سیستم خنک کننده و ظرفیت اتلاف حرارت
خنک کننده هوا به حذف گرمای تولید شده در هنگام پودر کردن کمک می کند. با یک سیستم طراحی شده مناسب، خنک کننده آب می تواند اتلاف گرمای اضافی را فراهم کند.
عملکرد واقعی یک سیستم خنک کننده ترکیبی هوا و آب به طراحی تجهیزات، شرایط خنک کننده، ویژگی های مواد خام و بار عملیاتی بستگی دارد.
عملکرد عملیاتی مداوم
پودرسازي كه در طي يك آزمايش كوتاه به طور معمول عمل مي كند، لزوماً شرايط فرآوري يكسان را در طول توليد طولاني مدت حفظ نمي كند.
برای پروژه های تولید مداوم، مدت زمان عملیات، تغییرات دما، تجمع پودر و خروجی باید با هم ارزیابی شوند تا مشخص شود که آیا تجهیزات می توانند به طور مداوم نیازهای تولید را برآورده کنند.
همچنین مهم است که بدانیم تراکم همیشه فقط به دلیل خنک سازی ناکافی ایجاد نمی شود. ویژگی های مواد خام، شرایط تغذیه، و پارامترهای پودر شدن نیز ممکن است در این امر نقش داشته باشند. اگر انباشتگی رخ داد، قبل از تصمیم گیری در مورد تنظیم شرایط عملیاتی یا ارزیابی مجدد پیکربندی سیستم، محل بروز مشکل را مشخص کنید.
چگونه Mao Yue به مشتریان در تولید پودر پلی اتیلن برای روتومولدینگ کمک می کند؟
برای مائو یو، یک پروژه پودرسازی روتومولدینگ پلی اتیلن صرفاً تامین یک ماشین نیست. هدف ارزیابی یک محلول پودری مناسب بر اساس مواد اولیه مشتری، مشخصات پودر هدف و نیازهای خروجی است.
رویکرد ما بر سه حوزه کلیدی متمرکز است.
آزمایش مواد واقعی: انتخاب تجهیزات پایه در شرایط پردازش واقعی
مواد پلی اتیلن مختلف ممکن است ویژگی های پردازش متفاوتی را نشان دهند. نتایج واقعی پودر شدن را نمی توان به طور کامل از روی نام رزین، قدرت موتور یا ظرفیت نظری به تنهایی تعیین کرد.
Mao Yue می تواند آزمایشات واقعی مواد را با استفاده از مواد خام ارائه شده توسط مشتری انجام دهد و راه حل تجهیزات را با توجه به اندازه ذرات هدف، خروجی مورد انتظار و الزامات تولید ارزیابی کند.
آزمایش ممکن است در زمینه های زیر متمرکز شود:
-
بازرسی پودر: نتایج آزمایش را در برابر مشخصات تعریف شده توسط مشتری برای پشتیبانی از پیکربندی تجهیزات و ارزیابی فرآیند ثبت کنید.
-
ظرفیت تولید: هنگام پردازش مواد مشخص شده تا ظرافت هدف، خروجی واقعی را ثبت کنید و مرجعی برای انتخاب تجهیزات فراهم کنید.
-
تغییرات دما: برای ارزیابی مناسب بودن پیکربندی خنک کننده و شرایط عملیاتی، افزایش دما را در حین پودر کردن کنترل کنید.
-
عملکرد عملیاتی: وضعیت پودر و عملکرد تجهیزات را برای شناسایی پارامترهای پردازشی که نیاز به تنظیم یا تأیید بیشتر دارند، ارزیابی کنید.
این نتایج آزمایش به مشتریان کمک می کند کیفیت پودر، خروجی واقعی و تغییرات دما را برای یک ماده پلی اتیلن خاص تحت شرایط پردازش تعریف شده درک کنند. آنها همچنین می توانند به شناسایی خطرات تولید که نیاز به تأیید بیشتر دارند کمک کنند.
با این حال، نتایج آزمایش مواد جایگزین تأیید عملیات مداوم طولانی مدت یا آزمایشهای روتومولدینگ واقعی نمیشود.
تولید داخلی دیسکها و تیغههای سنگزنی: استفاده از ساخت اجزای هسته برای مدیریت عملکرد پودر کردن

Mao Yue دیسک ها و تیغه های سنگ زنی خود را تولید می کند و از فرآیندهای ماشینکاری و بازرسی برای کنترل هندسه کاری حیاتی و دقت ابعادی استفاده می کند.
در طول تولید طولانیمدت، ارزش اجزای اصلی نه تنها در دقت ماشینکاری اولیه آنها بلکه در توانایی بازرسی و نگهداری آنها با توجه به شرایط سایش واقعی آنها نهفته است.
هنگامی که اندازه ذرات پودر یا خروجی تغییر می کند، وضعیت کار دیسک ها و تیغه های سنگ زنی، شکاف سنگ زنی و سوابق عملیاتی مربوطه را می توان بررسی کرد تا مشخص شود که آیا تعمیر و نگهداری یا تنظیمات لازم است یا خیر. این یک مبنای آگاهانهتر برای تصمیمگیریهای تعمیر و نگهداری فراهم میکند تا اینکه صرفاً به سختی تیغه یا فاصله زمانی تعویض ثابت تکیه شود.
پیکربندی کامل سیستم: مطابقت هر مرحله پردازش با الزامات تولید
تولید پودر روتومولدینگ پلی اتیلن شامل تغذیه، پودر کردن، خنک کردن، غربالگری، انتقال و جمع آوری پودر است. پروژه های مختلف دارای مواد خام، مشخصات هدف، الزامات خروجی و برنامه های عملیاتی متفاوتی هستند، بنابراین پیکربندی سیستم آنها نیز ممکن است متفاوت باشد.
برای هر پروژه، مائو یو می تواند ارزیابی کند:
-
اینکه آیا ظرفیت پردازش پودرساز با خروجی هدف مطابقت دارد یا خیر.
-
اینکه آیا پیکربندی خنککننده با ویژگیهای مواد خام و نیازهای عملیاتی مداوم مطابقت دارد یا خیر.
-
آیا ظرفیت غربالگری با مشخصات پودر هدف مطابقت دارد یا خیر.
-
آیا سیستم های انتقال و جمع آوری می توانند ظرفیت تولید مورد انتظار را انجام دهند یا خیر.
هدف ما ارائه یک پیکربندی یکسان به هر مشتری نیست. در عوض، ما ارزیابی می کنیم که چگونه مراحل مختلف در شرایط واقعی پردازش با هم کار می کنند تا به مشتریان در انتخاب تجهیزات و برنامه ریزی خطوط تولید کمک کنند.
محلول پودرسازی مناسب برای تولید پودر روتومولدینگ پلی اتیلن خود را بیابید
اگر در حال برنامه ریزی یک خط تولید پودر روتومولدینگ پلی اتیلن جدید هستید یا تجهیزات موجود شما دارای مشکلاتی مانند اندازه ذرات ناسازگار، ذرات درشت بیش از حد، افزایش دما، تجمع پودر یا خروجی کمتر از حد انتظار است، برای ارزیابی فنی با مائو یوه تماس بگیرید.
نوع مواد پلی اتیلن، مشخصات پودر هدف، خروجی مورد انتظار و چالش های فعلی تولید را به اشتراک بگذارید. اگر برخی از پارامترها هنوز تعیین نشده اند، همچنان می توانید اطلاعات موجود را ارائه دهید. سپس می توانیم تست مواد و انتخاب تجهیزات را بر اساس نیازهای تولید واقعی شما مورد بحث قرار دهیم.
سوالات متداول: سوالات متداول در مورد تولید پودر روتومولدینگ پلی اتیلن
چه اندازه مش معمولاً برای پودر PE Rotomolding مورد نیاز است؟
هیچ اندازه مش واحدی برای هر کاربرد روتومولدینگ مناسب نیست. محدوده مش 20 تا 40 می تواند به عنوان مرجع برای برخی از پودرهای قالب گیری روتوم پلی اتیلن باشد. الزامات واقعی باید با توجه به درجه رزین، ساختار محصول و فرآیند روتومولدینگ تعیین شود.
چرا پودر پلی اتیلن پس از پودر شدن همچنان حاوی ذرات درشت زیادی است؟
علل احتمالی شامل وضعیت کار دیسک ها و تیغه های سنگ زنی، شکاف سنگ زنی، شرایط تغذیه مواد خام یا عملکرد غربالگری است. ابتدا تعیین کنید که آیا ذرات درشت در حین پودر شدن تولید می شوند یا به طور موثر در طول غربالگری جدا نمی شوند.
چرا پودر پلی اتیلن در حین پودر شدن آگلومره می شود؟
افزایش دما ممکن است باعث نرم شدن و چسبناک شدن پلیاتیلن شود، اما ویژگیهای مواد خام، شرایط تغذیه و پارامترهای پودر شدن نیز میتوانند به تجمع کمک کنند. فرآیند تولید واقعی باید مورد بررسی قرار گیرد تا مشخص شود مشکل در کجا رخ می دهد.
آیا خنک کننده نیتروژن مایع برای تولید پودر روتومولدینگ پلی اتیلن ضروری است؟
خنک سازی نیتروژن مایع برای هر کاربرد پودر روتومولدینگ پلی اتیلن ضروری نیست. نیاز به یک روش خنک کننده تخصصی باید با توجه به ویژگی های مواد، ظرافت هدف، الزامات خروجی و نیازهای کنترل دما ارزیابی شود. برای مواد پلی اتیلن مناسب، پودر کردن مکانیکی در دمای محیط با سیستم خنک کننده هوا و خنک کننده مناسب یا ترکیبی از هوا و آب ممکن است در نظر گرفته شود.
چگونه پودر PE Rotomolding مناسب را انتخاب می کنید؟
نتایج آزمایش مواد واقعی، اندازه ذرات هدف، الزامات خروجی، شرایط عملیاتی مداوم، سیستم های خنک کننده و کیفیت ساخت اجزای اصلی را ارزیابی کنید. تجهیزات را بر اساس قدرت موتور یا مدل ماشین به تنهایی مقایسه نکنید.