

 中文简体
مقدمه: اندازه ذرات پودر پایدار با یک فرآیند پودر شدن پایدار شروع می شود
برای تولید روتومولدینگ، پودر پلی اتیلن صرفاً موضوع آسیاب کردن مواد به اندازه کافی نیست.
اندازه ذرات و توزیع اندازه ذرات پودر روتومولدینگ پلی اتیلن می تواند بر تغذیه، انتقال، توزیع پودر در داخل قالب، گرما، ذوب و همجوشی تأثیر بگذارد.
هنگامی که نسبت ذرات درشت و ریز بین دسته ها متفاوت است، جریان پذیری پودر، تغذیه، توزیع قالب و رفتار گرمایش و ذوب نیز ممکن است تحت تأثیر قرار گیرد.
بنابراین، چرا اندازه ذرات پودر روتومولدینگ PE ناسازگار است؟
در مواردی، به دلیل یک عامل ایجاد نمی شود.
شکاف دیسک پودر کننده، سایش دیسک و تیغه، پایداری تغذیه، ویژگی های مواد خام، دمای آسیاب، غربالگری و شرایط عملیاتی همگی می توانند بر اندازه ذرات پودر نهایی تأثیر بگذارند.
بنابراین، برای پردازندههای پلیاتیلن و تولیدکنندگان پودر قالبگیری روتوم، سؤال کلیدی این نیست که آیا یک پودرکننده میتواند پودر ریز تولید کند، بلکه این است که آیا فرآیند پودر کردن میتواند پایدار بماند و به طور مداوم پودر پلیاتیلن را در محدوده اندازه ذرات هدف تولید کند.
به همین دلیل است که طراحی تجهیزات، کنترل فرآیند و آزمایش مواد واقعی مهم است.
اندازه ذرات پودر روتومولدینگ پلی اتیلن چقدر است؟
اندازه ذرات به اندازه ذرات پودر منفرد تولید شده پس از پودر شدن مواد پلی اتیلن اشاره دارد.
با این حال، در تولید واقعی، کیفیت پودر پلی اتیلن را نمی توان بر اساس یک مقدار اندازه ذره ارزیابی کرد.
توزیع اندازه ذرات نیز باید در نظر گرفته شود. این نسبت ذرات با اندازه های مختلف در پودر را توصیف می کند.
به عنوان مثال، یک دسته از پودر ممکن است اندازه ذرات متوسطی داشته باشد که هدف را برآورده کند، در حالی که هنوز حاوی ذرات درشت یا ریز بیش از حد باشد.
بنابراین به سادگی گفتن:
"این پودر کننده می تواند پودر 40 مش تولید کند."
به طور کامل کیفیت پودر را توصیف نمی کند.
برای کاربردهای روتومولدینگ باید چندین فاکتور را با هم در نظر گرفت:
-
اندازه ذرات هدف
-
توزیع اندازه ذرات
-
محتوای ذرات درشت
-
محتوای جریمه
-
جریان پذیری پودر
-
دمای پودر
-
ثبات تغذیه
-
الزامات نهایی برنامه
بنابراین، اندازه ذرات پایدار صرفاً یک مشخصات پودر کننده نیست. این بخشی از کنترل کلی کیفیت تولید است.

چرا اندازه ذرات پودر روتومولدینگ پلی اتیلن ناسازگار است؟
تغییرات در اندازه ذرات پودر روتومولدینگ پلی اتیلن در حین تولید معمولاً می تواند به چندین عامل مرتبط باشد.
شکاف دیسک پودرساز ناپایدار
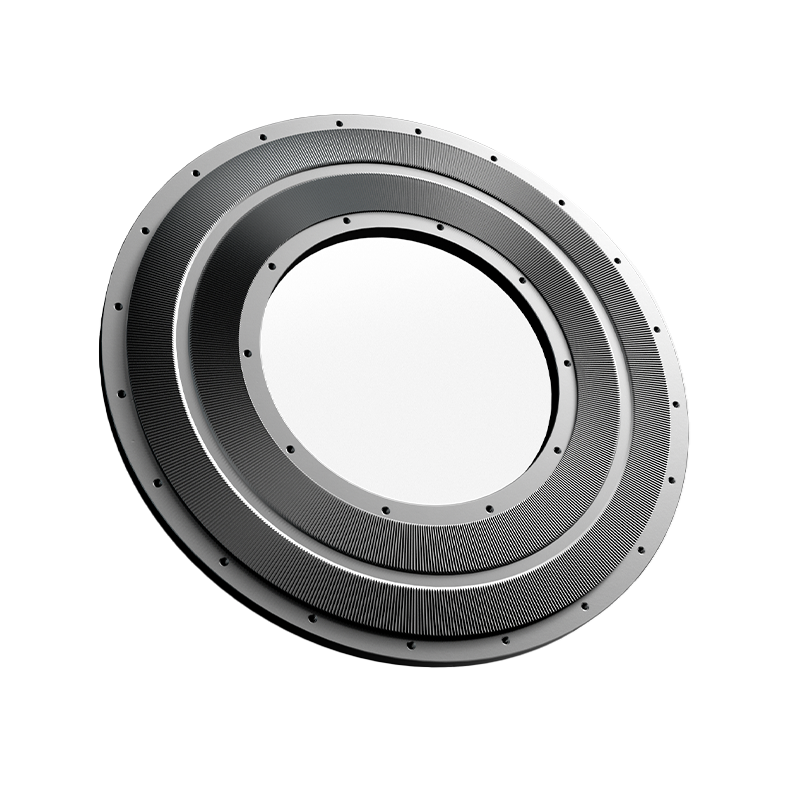
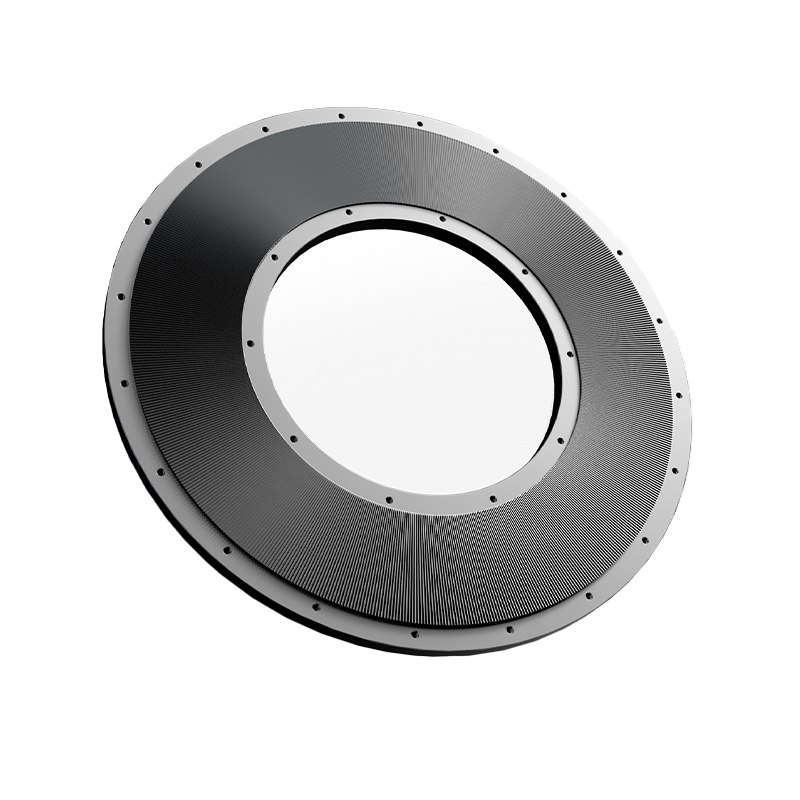
شکاف بین دیسک چرخان و دیسک ثابت به طور مستقیم بر فرآیند پودر شدن تأثیر می گذارد.
اگر شکاف خیلی بزرگ باشد، ممکن است مواد به اندازه کافی پودر نشده باشند.
اگر شکاف خیلی کوچک باشد، ممکن است بار پودر شدن و اصطکاک را افزایش دهد و در نتیجه ریزههای بیشتر و افزایش دما افزایش یابد.
مهمتر از آن، اگر شکاف پودر شدن در حین کار تغییر کند، اندازه ذرات پودر نهایی نیز ممکن است تغییر کند.
بنابراین، پودر کننده پلی اتیلن باید دارای طراحی شکاف دیسک قابل اعتماد و قابل تنظیم باشد.
برای تولید مداوم، یک بار تنظیم شکاف کافی نیست. شرایط پودر کردن باید برای مواد خام و هدف تولید مناسب باقی بماند و در صورت لزوم شکاف را تنظیم کرد.
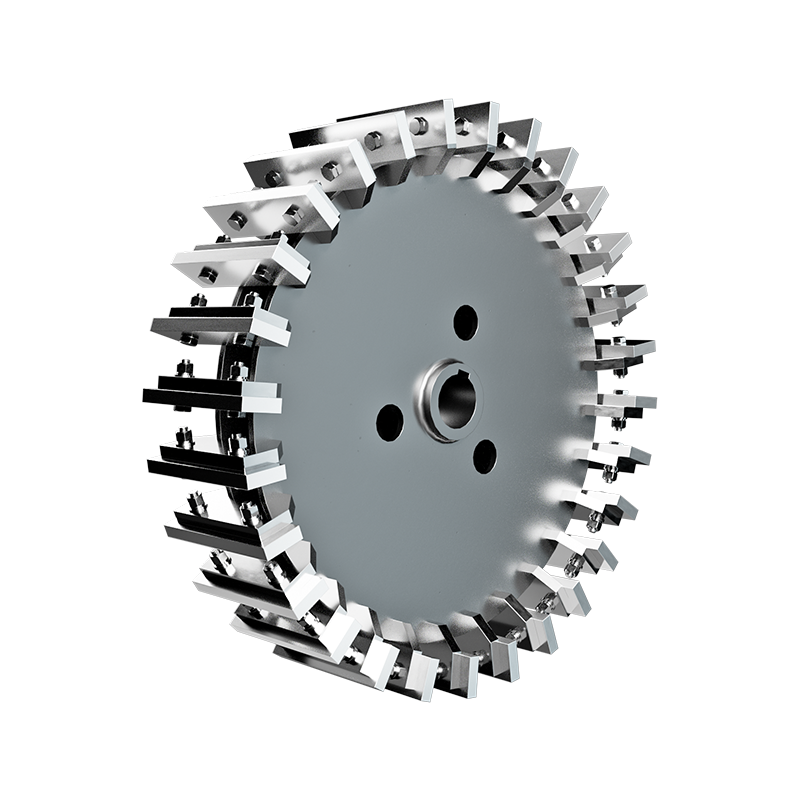
پوشیدن دیسک و تیغه
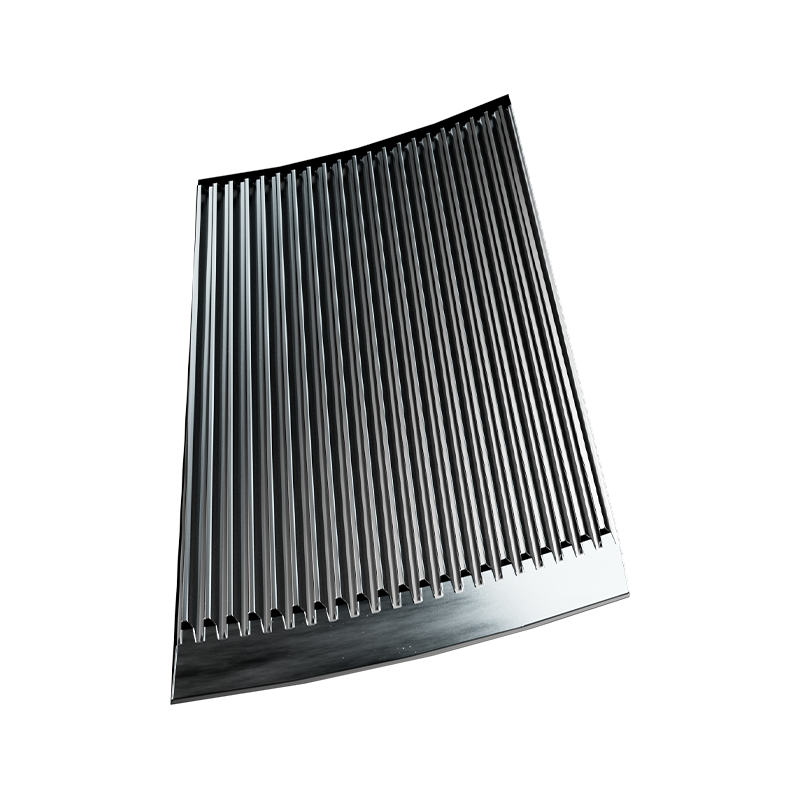
اجزای اصلی پودر کننده یک پودر پلاستیک در حین کار در معرض اصطکاک مداوم و نیروهای مکانیکی قرار می گیرند.
با افزایش زمان کار، سطوح کار دیسک ها و تیغه ها به تدریج فرسوده می شوند و هندسه اصلی آنها ممکن است تغییر کند.
این می تواند تأثیر بگذارد:
-
راندمان پودر کردن
-
زمان اقامت مادی
-
اندازه ذرات پودر
-
شکل ذرات
-
مصرف انرژی
-
افزایش دما
یک ماشین جدید ممکن است پودر هدف را به طور مداوم تولید کند، در حالی که عملکرد پودر ممکن است پس از عملیات طولانی مدت تغییر کند.
بنابراین، سایش دیسک و تیغه باید همراه با ثبات اندازه ذرات ارزیابی شود.
سوال کلیدی به سادگی این نیست:
"سختی تیغه چیست؟"
سوال مهمتر این است:
"آیا تجهیزات می توانند شرایط پودر شدن و مشخصات پودر هدف را پس از تولید مداوم حفظ کنند؟"
به همین دلیل است که مواد تیغه، عملیات حرارتی، دقت ماشینکاری، تعادل دینامیکی و نگهداری همه مهم هستند.
تغذیه ناپایدار باعث نوسانات بار پودر می شود
حتی زمانی که خود پودرساز به درستی تنظیم شده باشد، تغذیه ناپایدار همچنان می تواند باعث نوسانات در پودر نهایی شود.
اگر مواد زیادی به طور ناگهانی وارد محفظه سنگ زنی شود، بار پودر شدن ممکن است به سرعت افزایش یابد.
اگر نرخ تغذیه به طور ناگهانی کاهش یابد، تجهیزات تحت شرایط بار متفاوتی کار خواهند کرد.
این تغییرات ممکن است بر:
-
راندمان پودر کردن
-
زمان اقامت مادی
-
دما
-
توزیع اندازه ذرات
-
خروجی واقعی
بنابراین، برای تولید پودر روتومولدینگ پلی اتیلن، تغذیه پایدار نیز بخشی از کنترل اندازه ذرات است.
یک سیستم تغذیه پایدار به حفظ جریان پیوسته و قابل کنترل مواد به داخل محفظه پودر کردن کمک می کند.
مواد خام مختلف پلی اتیلن ویژگی های متفاوتی دارند
مواد اولیه پلی اتیلن مختلف لزوماً در هنگام پودر شدن رفتار یکسانی ندارند.
مواد پلی اتیلن ممکن است در موارد زیر متفاوت باشند:
-
سختی
-
ویژگی های ذوب
-
اندازه ذرات اصلی
-
رطوبت یا آلودگی
-
محتوای افزودنی
-
دمای مواد
-
چگالی ظاهری
گلوله های پلی اتیلن، پلی اتیلن بازیافتی، برش لبه فیلم و ضایعات تولیدی نیز ممکن است به شرایط مختلف پودر شدن نیاز داشته باشند.
بنابراین، استفاده از تنظیمات تجهیزات دقیقاً یکسان برای همه مواد پلی اتیلن لزوماً نتایج پودر یکسانی را ایجاد نمی کند.
یک رویکرد قابل اعتمادتر، آزمایش مواد واقعی و سپس تعیین پارامترهای پودری مناسب است.
دمای بیش از حد آسیاب می تواند بر وضعیت پودر تأثیر بگذارد
پلی اتیلن از طریق اصطکاک در هنگام پودر شدن مکانیکی با سرعت بالا گرما تولید می کند.
اگر دما خیلی زیاد شود، پلی اتیلن ممکن است نرم شود و حفظ رفتار آسیاب مورد نظر را برای مواد دشوار کند.
بسته به مواد و شرایط عملیاتی، دمای بیش از حد ممکن است باعث:
-
تجمع پودری
-
چسبندگی رشته یا مواد
-
کاهش جریان پذیری
-
اندازه ذرات ناسازگار
-
کاهش راندمان غربالگری
بنابراین کنترل دما باید همراه با کنترل اندازه ذرات در نظر گرفته شود.
خنکسازی راهحلی برای هر مشکل اندازه ذرات نیست، اما میتواند بخش مهمی از حفظ یک فرآیند پودر شدن PE پایدار باشد.
غربالگری بر توزیع اندازه ذرات نهایی تأثیر می گذارد
پودر کردن به تنهایی به طور خودکار توزیع اندازه ذرات نهایی پایدار را ایجاد نمی کند.
مرحله غربالگری تعیین می کند که کدام ذرات وارد محصول نهایی پودر می شوند.
اگر شرایط غربالگری تغییر کند، نسبت ذرات درشت و ریز در پودر نهایی نیز ممکن است تغییر کند.
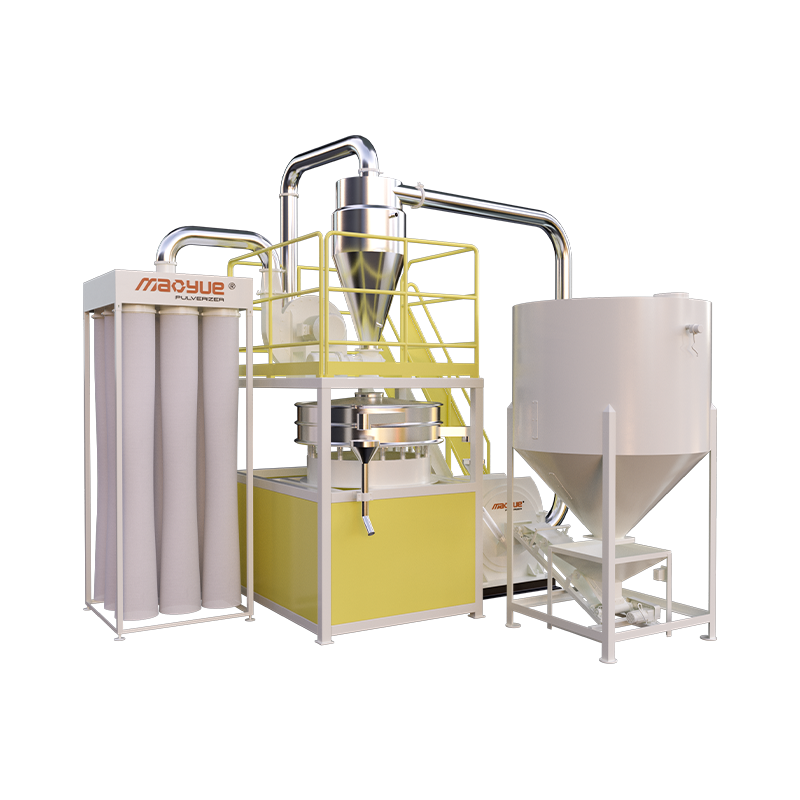
بنابراین، یک سیستم کامل تولید پودر پلی اتیلن باید در نظر داشته باشد:
تغذیه → پودر کردن → خنک کننده → غربالگری → جمع آوری پودر
به جای تمرکز بر روی خود پودر.
راهنمای عیب یابی اندازه ذرات پودر PE
هنگامی که اندازه ذرات در طول تولید تغییر می کند، یک مرحله این است که مشخص شود کدام بخش از فرآیند باعث ایجاد تغییرات می شود.
این رویکرد عیبیابی میتواند به شناسایی این که آیا این تغییر از مرحله پودر کردن، تغذیه، خنککردن یا غربالگری ناشی میشود کمک کند.
چگونه می توان پایداری اندازه ذرات پودر روتومولدینگ پلی اتیلن را بهبود بخشید
پس از شناسایی علل بالقوه، روش های کنترل اندازه ذرات واضح تر می شوند.
شکاف دیسک Pulverizer را کنترل کنید

یک شکاف دیسک پایدار و قابل تنظیم را می توان با توجه به مواد خام پلی اتیلن، اندازه ذرات خوراک، اندازه پودر هدف و خروجی مورد نیاز تنظیم کرد. به سادگی شکاف کوچکتر را دنبال نکنید. هدف باید دستیابی مداوم به اندازه ذرات هدف باشد.
از اجزای پودر کننده مقاوم در برابر سایش استفاده کنید

به طور منظم دیسک ها و تیغه ها را از نظر سایش بررسی کنید و در صورت لزوم آنها را نگهداری یا تعویض کنید.
تغذیه مواد پایدار را حفظ کنید

بسته به نیاز مواد خام و تولید، می توان از سیستم های تغذیه اتوماتیک، ارتعاشی، عمودی، خلاء یا حذف آهن برای حفظ جریان پایدار مواد در محفظه پودر کردن استفاده کرد.
کنترل دمای پودر شدن

خنک کننده هوا، خنک کننده آب یا خنک کننده آب هوا را با توجه به مواد و خروجی مورد نیاز انتخاب کنید و دمای کار را کنترل کنید.
پودر نهایی را از طریق غربالگری کنترل کنید

پودر نهایی باید پس از غربالگری ارزیابی شود نه اینکه فقط بر اساس پودری که مستقیماً از محفظه پودر کردن خارج می شود.
غربالگری می تواند به جداسازی کمک کند:
-
ذرات درشت
-
ذرات با اندازه هدف
-
جریمه های بیش از حد
این به کنترل بیشتر توزیع اندازه ذرات پودر نهایی کمک می کند.
مشخصات صفحه نمایش مناسب باید با توجه به اندازه پودر هدف و کاربرد نهایی تعیین شود.
آیا مش 40 برای تعریف کیفیت پودر پلی اتیلن کافی است؟
"آیا دستگاه شما می تواند پودر 40 مش تولید کند؟"
این یک سوال رایج زمانی است که مشتریان در حال انتخاب یک پودر پلی اتیلن هستند.
سوال مهم است، اما مش 40 به تنهایی کیفیت پودر را به طور کامل تعریف نمی کند.
دو پودر ممکن است هر دو به عنوان مش 40 توصیف شوند، در حالی که توزیع اندازه ذرات واقعی آنها می تواند متفاوت باشد.
به عنوان مثال، یک پودر ممکن است حاوی نسبت بیشتری از ذرات درشت باشد، در حالی که دیگری ممکن است حاوی ریزدانه های بیشتری باشد.
بنابراین، پودر پلی اتیلن باید بر اساس پارامترهای متعدد ارزیابی شود:
این رویکرد ارزیابی عملی تری از پودر پلی اتیلن را نسبت به مقایسه ساده یک مشخصات مش ارائه می دهد.
به پودر قالب گیری روتوم پلی اتیلن 40 مش نیاز دارید؟
تنها بر اساس اندازه مش، پودر کننده را انتخاب نکنید. مواد پلی اتیلن و اندازه ذرات مورد نظر خود را برای آزمایش برای ما ارسال کنید.
Mao Yue چگونه ناسازگاری اندازه ذرات پودر روتومولدینگ PE را برطرف می کند؟
تولید داخلی قطعات پودر کننده هسته

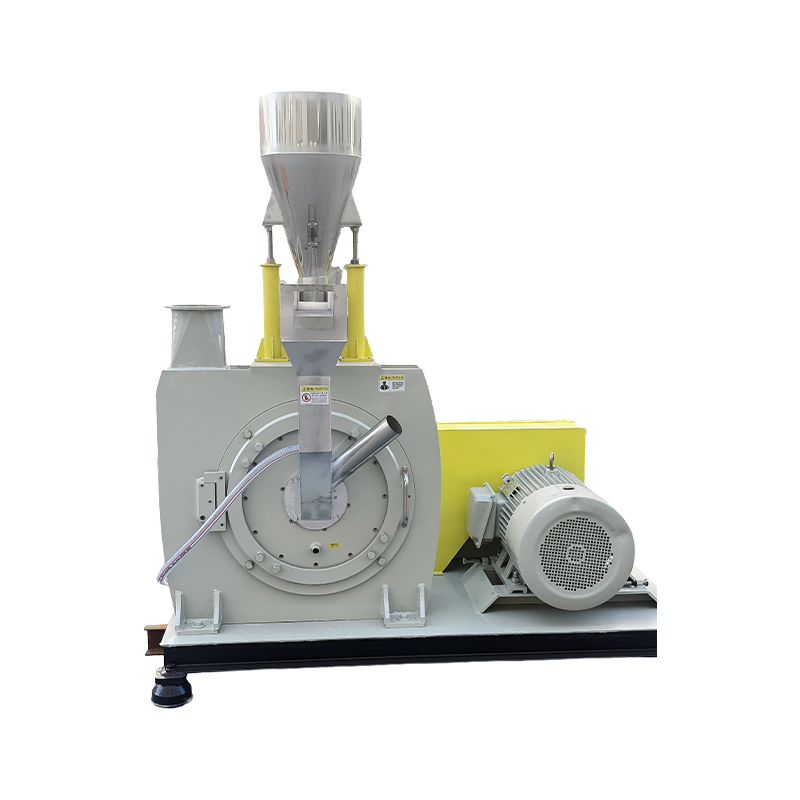
مائو یو دیسکها و تیغههای پودرساز خود را با کنترل توسعه قالب، ماشینکاری، پردازش لبه و بازرسی تولید میکند. این به حفظ دقت ماشینکاری و هندسه کاری اجزای پودر کننده هسته کمک می کند.
ماشینکاری دقیق و تعادل دینامیکی
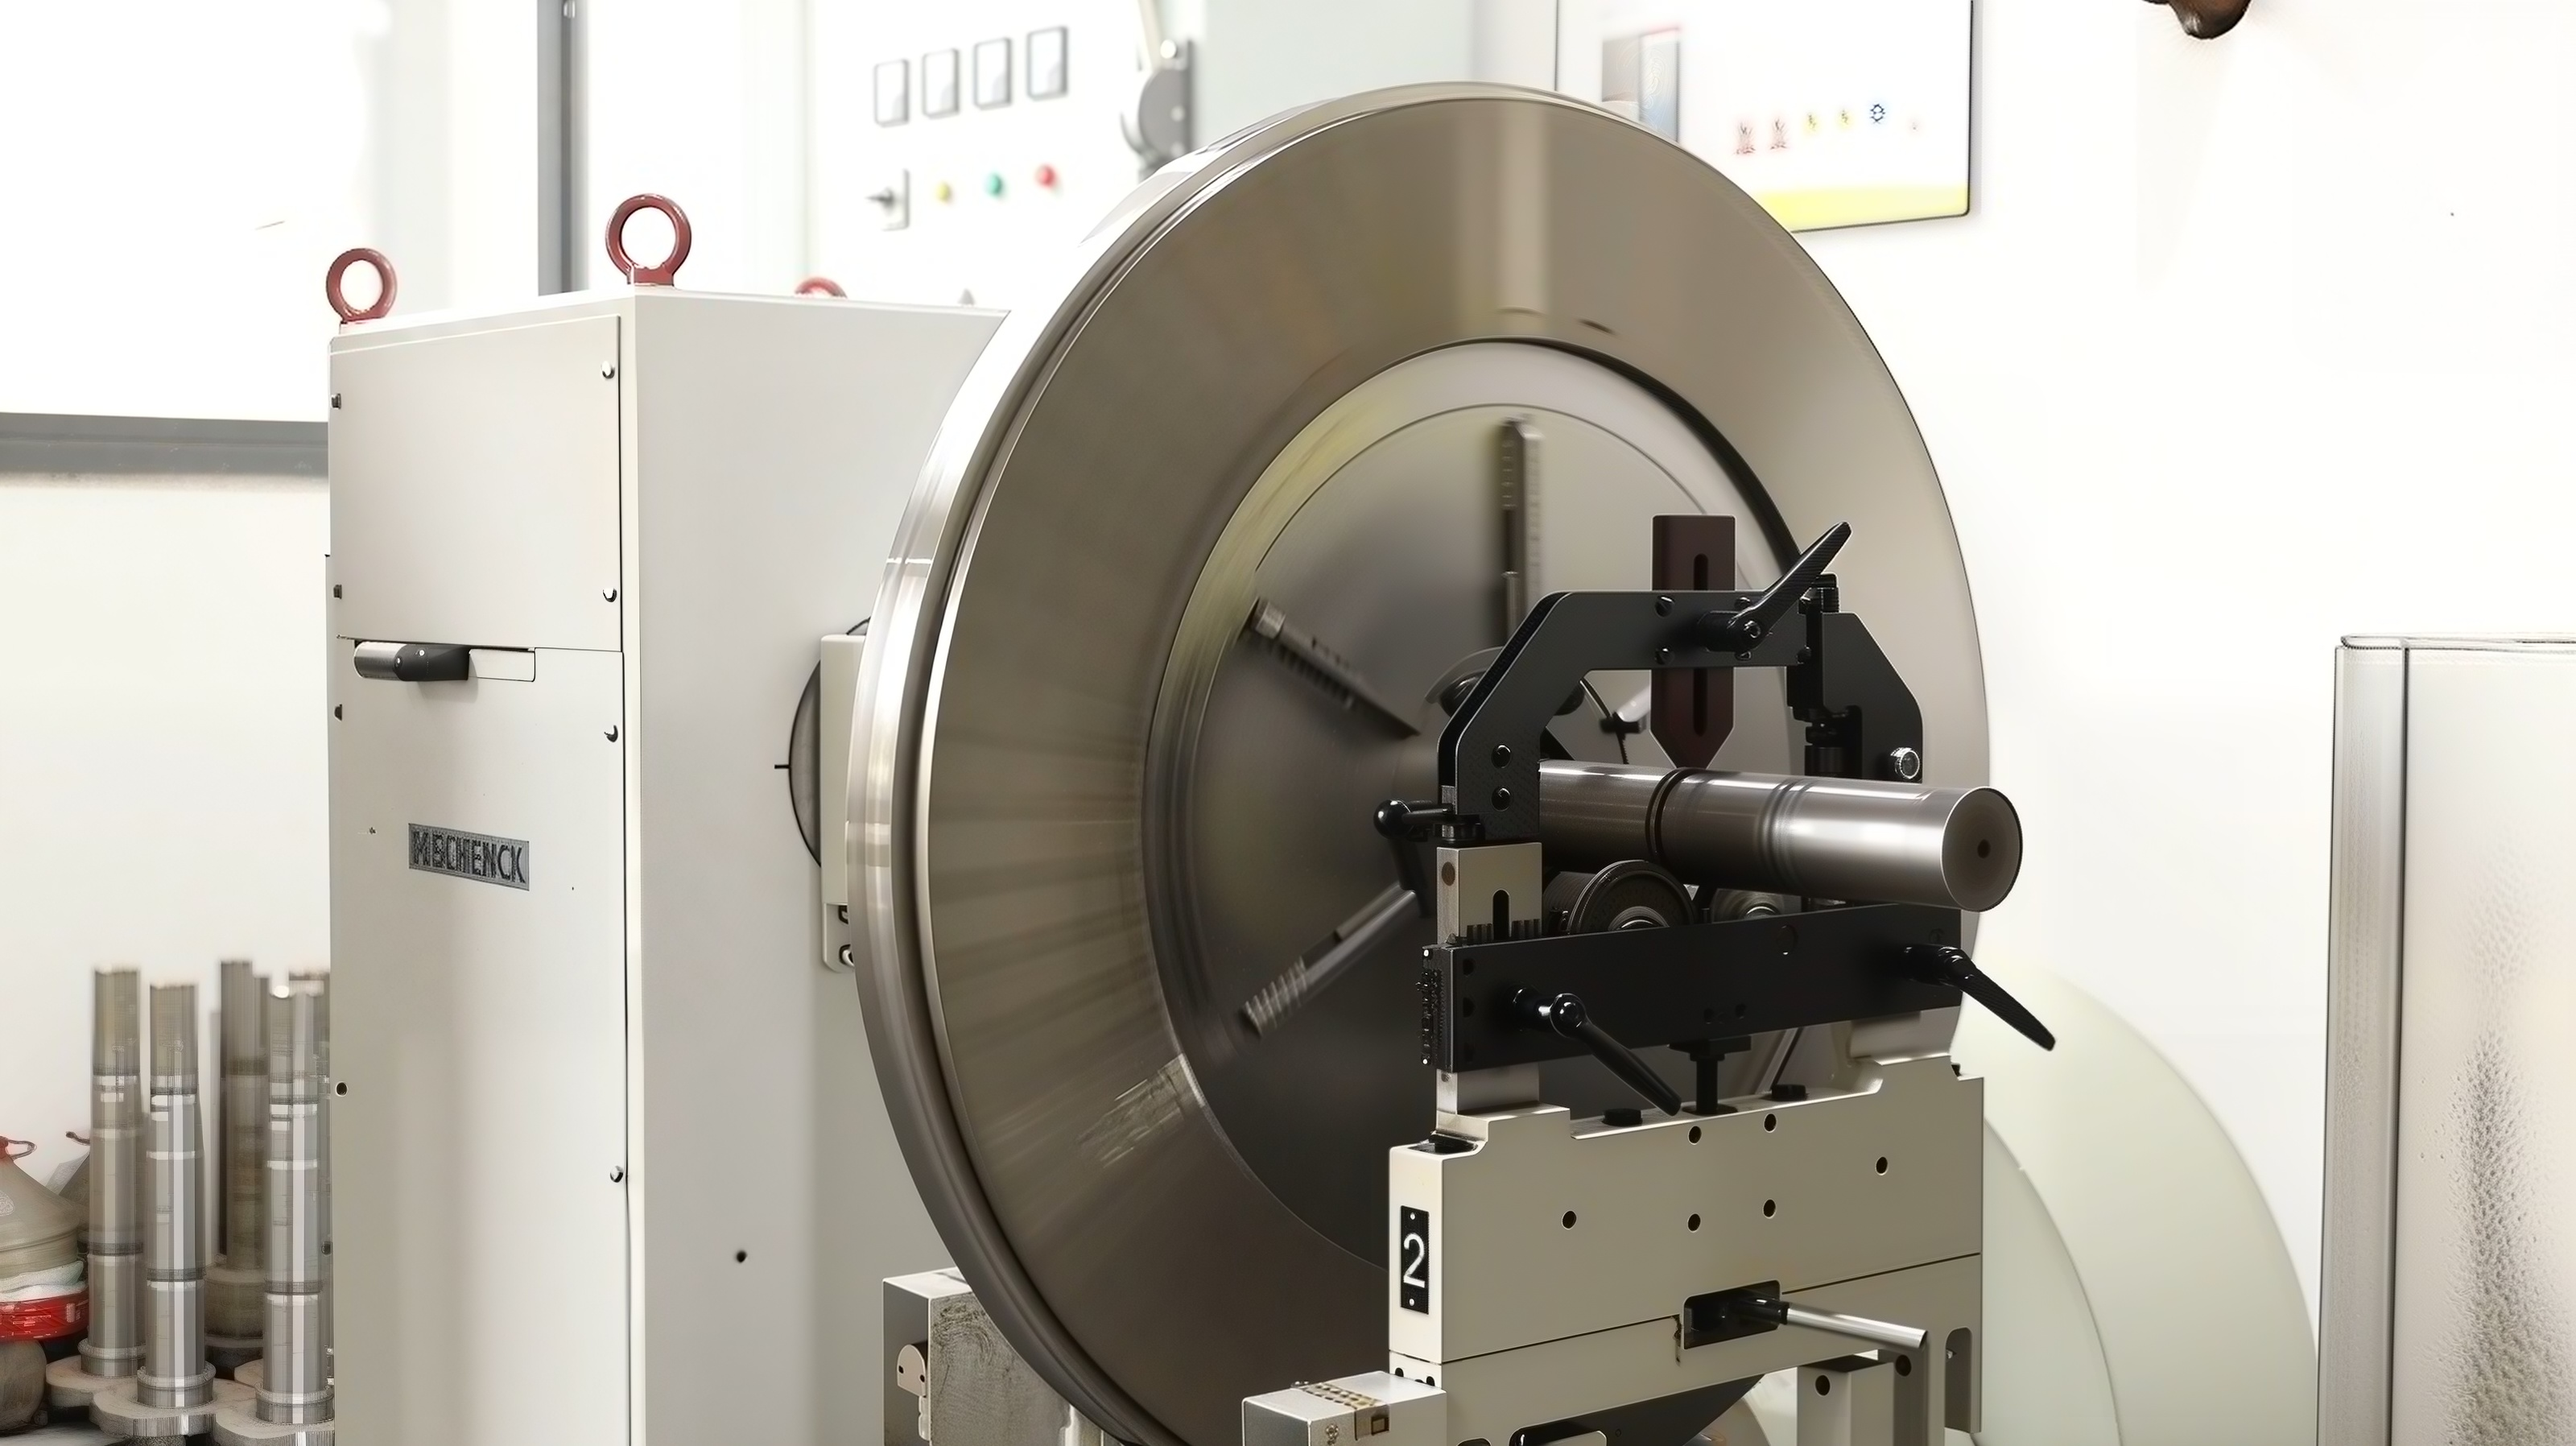
دیسک های پودر کننده باید هندسه و تعادل را در طول کار با سرعت بالا حفظ کنند. Mao Yue از ماشینکاری دقیق و تعادل دینامیکی برای کاهش تغییرات عملیاتی و کمک به حفظ شرایط پودری پایدار استفاده می کند.
کل فرآیند را کنترل کنید، نه فقط یک پارامتر
Mao Yue تجهیزات را فقط بر اساس قطر دیسک، قدرت موتور یا اندازه مش هدف انتخاب نمی کند. در عوض، فرآیند کامل پودر شدن بر اساس تغذیه، شکاف دیسک، وضعیت اجزا، دما، غربالگری و آزمایش مواد واقعی ارزیابی میشود.
پودر کننده پلی اتیلن Mao Yue: کنترل پایداری پودر در سراسر سیستم کامل
Mao Yue بر روی یک پارامتر واحد پودر کننده تمرکز نمی کند، بلکه بر فرآیند کامل پودر کردن پلی اتیلن تمرکز می کند.
بسته به نیاز پروژه، سیستم می تواند ادغام کند:
تغذیه ← حذف آهن ← پودر کردن ← خنک کننده هوا/آب ← غربالگری ← جداسازی سیکلون → جمع آوری گرد و غبار → جمع آوری پودر

چرا قبل از انتخاب پودرساز، مواد پلی اتیلن واقعی را آزمایش کنید؟
مواد خام مختلف پلی اتیلن می توانند در طول فرآیند پودر کردن رفتار متفاوتی داشته باشند. در نتیجه، پیکربندی یکسان تجهیزات ممکن است نتایج متفاوتی را با مواد مختلف ایجاد کند.
آزمایش مواد واقعی قبل از انتخاب تجهیزات نهایی، راه مستقیم تری برای ارزیابی عملکرد پودر شدن و شرایط عملیاتی فراهم می کند.
مائو یو می تواند مواد پلی اتیلن شما را بر اساس اطلاعات زیر آزمایش و ارزیابی کند:
-
مواد پلی اتیلن و اندازه ذرات خوراک
-
مش پودر یا اندازه ذرات هدف
-
خروجی مورد نیاز
-
ساعات کار در روز
-
کاربرد نهایی روتومولدینگ
-
مشکلات فعلی مرتبط با پودر
آزمایش بر روی موارد زیر تمرکز دارد:
-
ظرافت پودر و توزیع اندازه ذرات
-
ظرفیت تولید
-
افزایش دما
-
عملکرد تغذیه
-
عملکرد جمع آوری پودر
بر اساس نتایج آزمایش، میتوان پیکربندی، روش خنکسازی و شرایط عملیاتی مناسبتری را تعیین کرد.
برای پلی اتیلن بازیافتی و مواد با تغییرات قابل توجه در ویژگی ها، آزمایش مواد واقعی می تواند بسیار مفید باشد.
سوالات متداول
آیا پودر روتومولدینگ پلی اتیلن ریز همیشه بهتر است؟
خیر. اندازه ذرات پودر مناسب به مواد اولیه، شرایط پردازش، قالب و کاربرد نهایی بستگی دارد. آنچه مهم است دستیابی به توزیع اندازه ذرات پایدار است که الزامات کاربرد را برآورده می کند، به جای تولید پودر ریزتر.
آیا سایش تیغه می تواند بر اندازه ذرات پودر پلی اتیلن تأثیر بگذارد؟
بله. سایش بر روی تیغه ها و دیسک ها می تواند هندسه کاری آنها را تغییر دهد، که ممکن است به تدریج بر راندمان پودر شدن و اندازه ذرات پودر نهایی تأثیر بگذارد.
چگونه می توانم دما را در حین پودر کردن پلی اتیلن کنترل کنم؟
ظرفیت خنک کننده باید با مواد خام و خروجی مورد نیاز مطابقت داشته باشد. بسته به شرایط واقعی تولید، می توان از خنک کننده هوا، خنک کننده آبی یا خنک کننده با آب استفاده کرد.
چگونه می توانم پودر پلی اتیلن مناسب را انتخاب کنم؟
با مواد خام واقعی، اندازه ذرات هدف، خروجی مورد نیاز، ساعات کاری و کاربرد نهایی شروع کنید. آزمایش مواد واقعی قبل از انتخاب تجهیزات نهایی می تواند مبنای مطمئن تری برای انتخاب پودرساز مناسب فراهم کند.
آیا Mao Yue می تواند مواد پلی اتیلن من را آزمایش کند؟
بله. شما می توانید یک نمونه از مواد پلی اتیلن، اندازه ذرات پودر هدف، خروجی مورد نیاز، ساعات کار در روز و کاربرد نهایی را ارائه دهید. Mao Yue می تواند مواد واقعی را برای ارزیابی عملکرد پودر کردن و بحث در مورد پیکربندی تجهیزات مناسب آزمایش کند.
چه چیزی باعث ذرات درشت بیشتر در پودر روتومولدینگ پلی اتیلن می شود؟
علل شایع شامل شکاف بیش از حد دیسک، سایش دیسک یا تیغه، تغییر در شرایط تغذیه و تغییر در شرایط غربالگری است. علت را باید با در نظر گرفتن زمان تولید، تغییرات کیفیت پودر و شرایط عملیاتی تجهیزات شناسایی کرد.
آیا اندازه ذرات پودر روتومولدینگ پلی اتیلن شما پایدار است؟
اگر پودر روتومولدینگ پلی اتیلن شما تغییرات دسته به دسته، ذرات درشت بیش از حد، ریزدانه های بیش از حد، تغذیه ناپایدار یا نوسانات خروجی را نشان می دهد، ممکن است مشکل از خود پودر نباشد.
سوال مهمتر این است:
تغییر اندازه ذرات در کجای فرآیند پودر شدن رخ می دهد؟
می توانیم ارزیابی کنیم:
-
اندازه مش هدف
-
ویژگی های مواد اولیه
-
خروجی مورد نیاز
-
روش خنک کننده
-
پیکربندی پودرساز
-
آزمایش مواد واقعی
Mao Yue می تواند مواد پلی اتیلن واقعی شما را آزمایش کند، فرآیند پودر شدن را ارزیابی کند، و بر اساس نتایج آزمایش، پیکربندی مناسب پودر کننده پلی اتیلن را مورد بحث قرار دهد.
آیا به دنبال پودر کننده پلی اتیلن هستید که بتواند پودر قالب گیری چرخشی پایدار تولید کند؟ قبل از انتخاب تجهیزات نهایی، مواد واقعی خود را آزمایش کنید.