

 中文简体
پودر روتومولدینگ پلی اتیلن ممکن است حاوی ذرات درشت بسیار زیادی باشد، حتی زمانی که اندازه ذرات متوسط آن به دست آید. اندازه متوسط ذرات منعکس کننده وضعیت کلی پودر است، در حالی که کسر درشت نشان دهنده نسبت ذرات بزرگ است که خارج از محدوده اندازه ذرات هدف قرار می گیرند.
بنابراین، سوال واقعی این نیست که آیا پودر پلی اتیلن به اندازه کافی خوب است یا خیر، بلکه:
این ذرات بزرگ از کجا می آیند و چگونه می توان کسر درشت را کنترل کرد؟
ذرات درشت در پودر روتومولدینگ پلی اتیلن چیست؟
در پودر روتومولدینگ پلی اتیلن، ذرات درشت به طور کلی به ذرات بزرگی اطلاق می شود که خارج از محدوده اندازه ذرات هدف قرار می گیرند.
به عنوان مثال، اگر یک برنامه خاص قالبگیری روتوم پلی اتیلن دارای محدوده هدف 20 تا 40 مش باشد، ذرات به طور قابل توجهی بزرگتر از این محدوده ممکن است بخشی از کسر درشت در نظر گرفته شوند.
کسر درشت با اندازه متوسط ذرات یکسان نیست. یک دسته از پودر ممکن است اندازه ذرات متوسطی داشته باشد که با هدف مطابقت داشته باشد در حالی که هنوز دارای نسبت نسبتاً بالایی از ذرات بزرگ است.
بنابراین، کنترل تولید باید هر دو را در نظر بگیرد:
کسر درشت کنترل شده با اندازه ذرات هدف
چگونه می توانید تعیین کنید که آیا ذرات درشت بیش از حد در پودر پلی اتیلن وجود دارد یا خیر؟
بازرسی بصری می تواند برخی از ذرات درشت آشکار را شناسایی کند، اما نمی تواند به طور دقیق نسبت ذرات درشت را تعیین کند.
یک رویکرد قابل اعتمادتر استفاده از روش نمونه گیری، غربالگری یا تجزیه و تحلیل اندازه ذرات یکسان در دسته های مختلف تولید است.
در تولید واقعی، داده های زیر قابل نظارت هستند:
-
توزیع اندازه ذرات
-
کسر درشت
-
توان عملیاتی
-
دمای پودر
-
شکاف سنگ زنی
-
زمان عملیات و وضعیت اجزای سنگ زنی
هدف از آزمایش تنها تعیین کسر درشت نیست، بلکه مهمتر از آن، شناسایی منبع مشکل است:
آیا این ذرات بزرگ در طول فرآیند پودرسازی تولید می شوند یا به دلیل بازده غربالگری ناکافی در پودر نهایی باقی می مانند؟
این تمایز تعیین می کند که کدام مرحله از فرآیند باید تنظیم شود.
آیا ذرات بزرگ در حین پودر شدن تولید می شوند یا در اثر غربالگری رها می شوند؟
این یکی از مراحل مهم در تشخیص ذرات درشت بیش از حد است.
همه مشکلات ذرات درشت از محفظه پودر کردن منشا نمی گیرند.
در برخی موارد، پودرساز قبلاً توزیع اندازه ذرات را تولید کرده است که نیازهای هدف را برآورده می کند، اما سیستم غربالگری به طور مؤثر ذرات بزرگ را حذف نمی کند و به آنها اجازه ورود به پودر نهایی را می دهد.
بنابراین، این دو موقعیت باید از هم تفکیک شوند.
اگر در حین پودر کردن ذرات بزرگ تولید شوند:
روی بررسی تمرکز کنید:
-
شکاف سنگ زنی
-
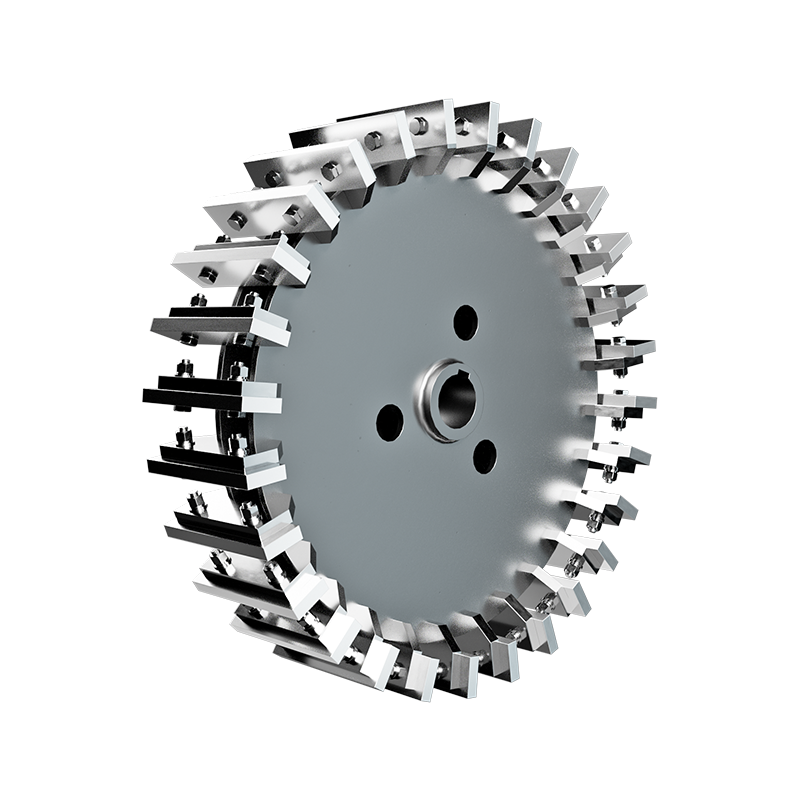
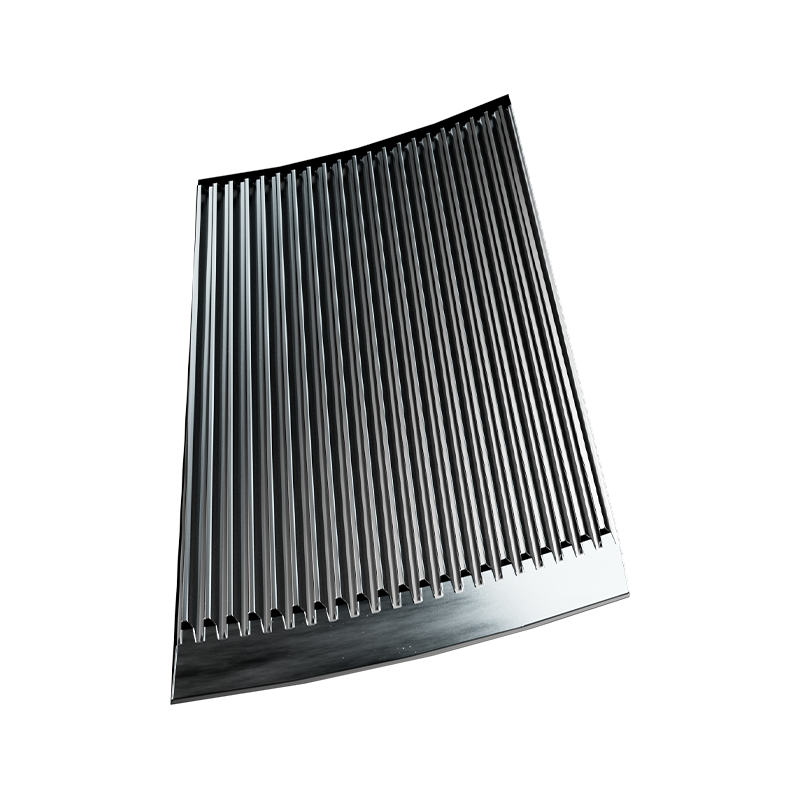
وضعیت دیسک و تیغه
-
ثبات تغذیه
-
شرایط عملیاتی پودر کردن
در این مورد، فرآیند پودر کردن باید تمرکز اصلی برای تنظیم باشد.
اگر ذرات بزرگ پس از پودر شدن باقی بمانند:
روی بررسی تمرکز کنید:
-
اندازه باز شدن صفحه نمایش
-
کارایی غربالگری
-
وضعیت صفحه نمایش
-
انسداد احتمالی
-
پودر از طریق سیستم غربالگری جریان می یابد
در این حالت، اگر مشکل واقعی از سیستم غربالگری باشد، تنظیم مکرر شکاف سنگ زنی ممکن است علت اصلی را حل نکند.

ذرات درشت در پودر روتومولدینگ پلی اتیلن از کجا می آیند؟
هنگامی که منبع ذرات درشت مشخص شد، می توان شرایط فرآیند مربوطه را بررسی و تنظیم کرد.
آیا شکاف سنگ زنی بیش از حد می تواند ذرات درشت را افزایش دهد؟

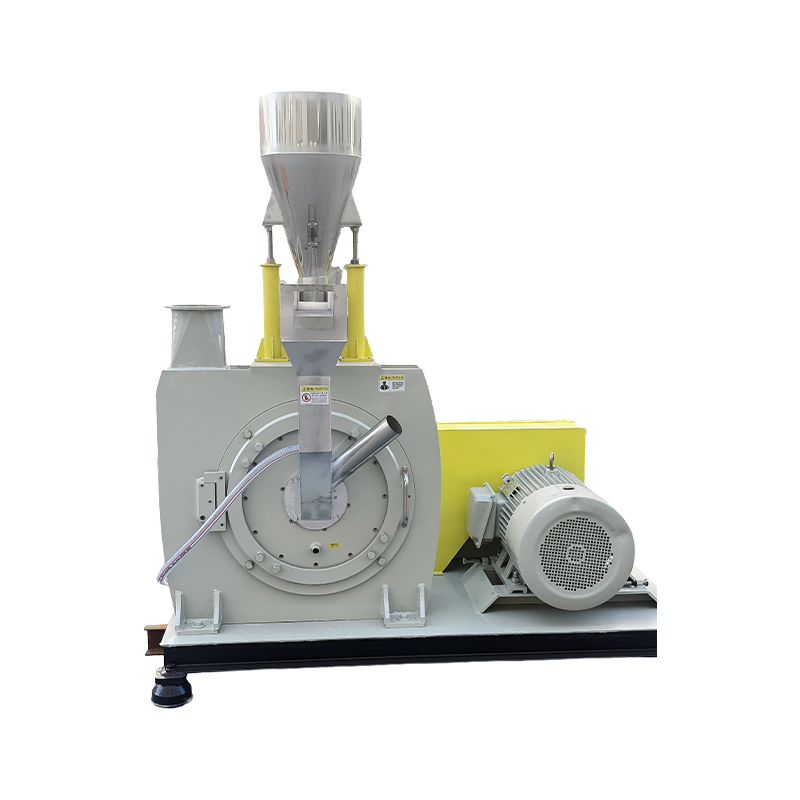
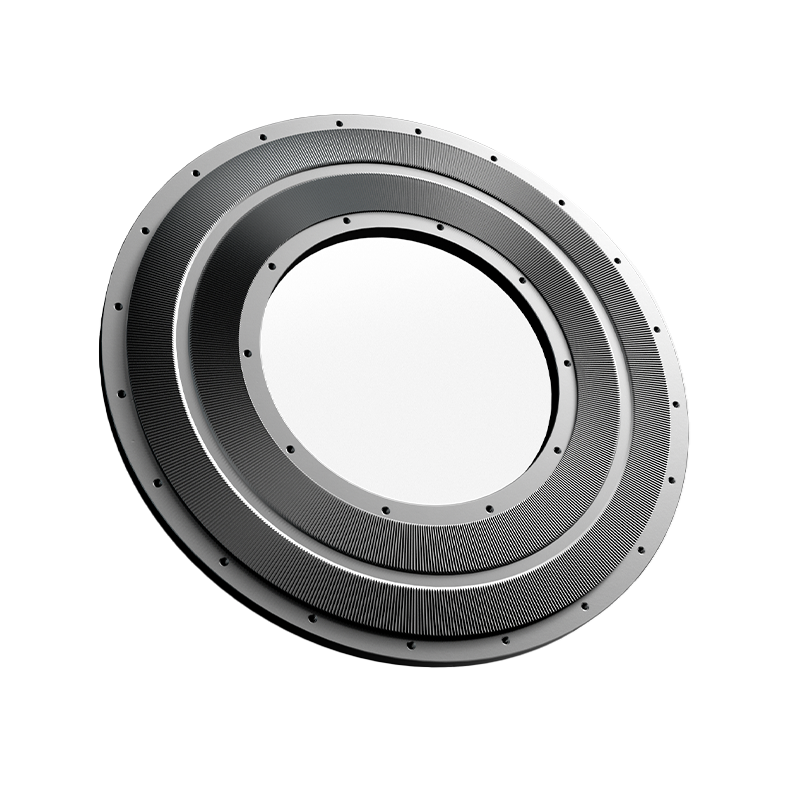
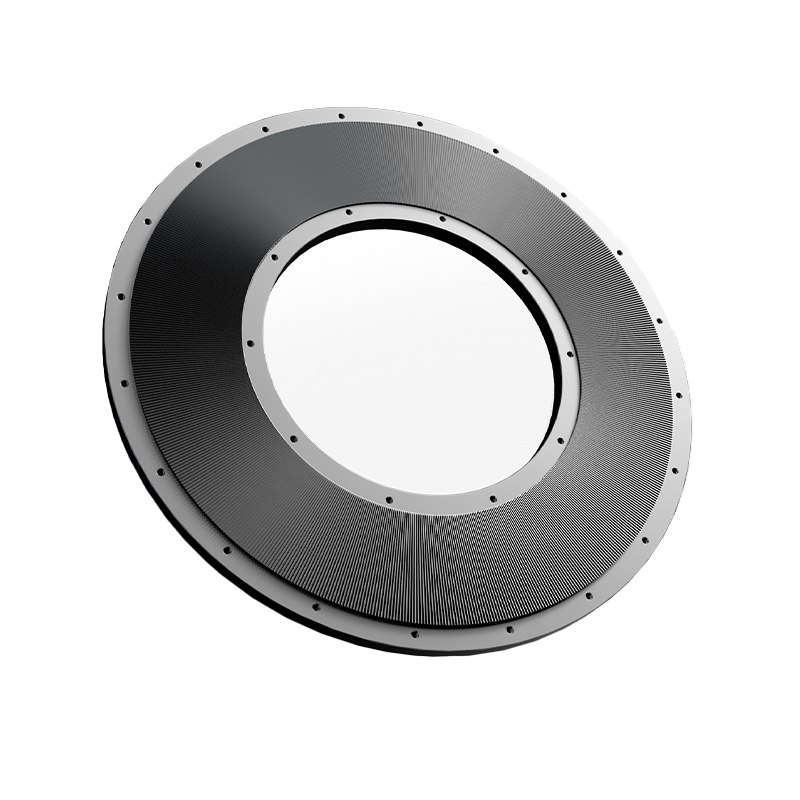
در یک پودر پلاستیکی نوع دیسکی، مواد پلی اتیلن از ناحیه آسیاب بین دیسک چرخان و دیسک ثابت عبور می کند.
اگر شکاف سنگ زنی بیش از حد بزرگ باشد، ممکن است برخی از مواد بدون دریافت عمل سنگ زنی کافی، منطقه آسیاب را ترک کنند، که می تواند نسبت ذرات بزرگ در پودر نهایی را افزایش دهد.
با این حال، شکاف آسیاب کوچکتر همیشه بهتر نیست.
یک شکاف بسیار کوچک می تواند اصطکاک، افزایش دما، مصرف انرژی و سایش دیسک را افزایش دهد.
هدف ایجاد شکاف آسیاب پایدار است که با مواد پلی اتیلن، شرایط تغذیه، اندازه ذرات هدف و نیازهای توان عملیاتی مطابقت داشته باشد.
تمرکز نباید بر روی دستیابی به کمترین شکاف ممکن باشد، بلکه باید بر حفظ شرایط پودری مناسب و پایدار برای تولید واقعی باشد.
آیا سایش دیسک و تیغه می تواند ذرات بزرگ را افزایش دهد؟

اجزای سنگ زنی دقیقاً همان هندسه کاری خود را در تمام طول عمر خود حفظ نمی کنند.
همانطور که لبه های کار به تدریج فرسوده می شوند، شرایط واقعی سنگ زنی ممکن است تغییر کند. حتی اگر دستگاه به طور معمول به کار خود ادامه دهد، نسبت ذرات درشت در پودر نهایی ممکن است به تدریج افزایش یابد.
بنابراین، سایش را نباید تنها بر اساس اینکه آیا تجهیزات همچنان می توانند کار کنند، قضاوت کرد.
مقایسه مفیدتر است:
-
کسر درشت
-
توزیع اندازه ذرات
-
توان عملیاتی
-
مصرف برق
-
دمای پودر
-
شکاف سنگ زنی adjustments
اگر این داده ها تغییرات مداوم را با افزایش زمان کار نشان دهند، وضعیت دیسک ها و تیغه های سنگ زنی باید بررسی شود.
سوال اصلی این است که آیا اجزای آسیاب هنوز هم می توانند کنترل اندازه ذرات مورد نیاز را حفظ کنند یا خیر.
آیا اندازه ذرات خوراک و ثبات تغذیه می تواند بر کسر درشت تأثیر بگذارد؟

مواد پلی اتیلن ورودی به پودر کننده ممکن است اشکال و اندازه ذرات متفاوتی داشته باشند، مانند گلوله، مواد بازیافتی، ضایعات تولیدی و مواد پلی اتیلن پیش فرآوری شده.
تغییرات زیاد در اندازه ذرات خوراک می تواند بار آسیاب را تغییر دهد.
ثبات تغذیه نیز به همان اندازه مهم است. اگر نرخ تغذیه به طور مداوم در نوسان باشد، بار مواد داخل محفظه پودر کردن نیز تغییر می کند، که می تواند بر توان عملیاتی و توزیع اندازه ذرات تأثیر بگذارد.
بنابراین، اندازه ذرات خوراک و نرخ خوراک باید با هم کنترل شوند.
تغذیه پایدار به پودرساز کمک می کند تا بار آسیاب و توزیع اندازه ذرات را ثابت نگه دارد.
آیا دمای بیش از حد می تواند بر کسر درشت تأثیر بگذارد؟

پلی اتیلن در هنگام پودر کردن مکانیکی نسبتاً به دما حساس است.
اگر دمای مواد خیلی زیاد شود، پلی اتیلن ممکن است نرم شود و فرآیند پودر شدن را کمتر پایدار کند و به طور بالقوه بر کنترل اندازه ذرات تأثیر بگذارد.
بنابراین، هدف از سیستم خنک کننده صرفاً دستیابی به دمای پایین ممکن نیست، بلکه حفظ شرایط پردازش مناسب و پایدار است.
بسته به پیکربندی مواد و تجهیزات، می توان از خنک کننده هوا، خنک کننده آب یا ترکیبی از هر دو استفاده کرد.
هدف حفظ شرایط پودر شدن پایدار و کیفیت پودر ثابت است.
آیا راندمان غربالگری ناکافی می تواند ذرات درشت را در پودر نهایی باقی بگذارد؟

بله. این عامل مهمی است که باید هنگام تشخیص ذرات درشت بیش از حد در نظر گرفت.
اگر فرآیند پودر کردن قبلاً یک توزیع اندازه ذرات نسبتاً مناسب ایجاد کرده باشد، اما سیستم غربالگری نتواند به طور مؤثر ذرات بزرگ را حذف کند، ممکن است ذرات درشت در پودر پلیاتیلن نهایی باقی بمانند.
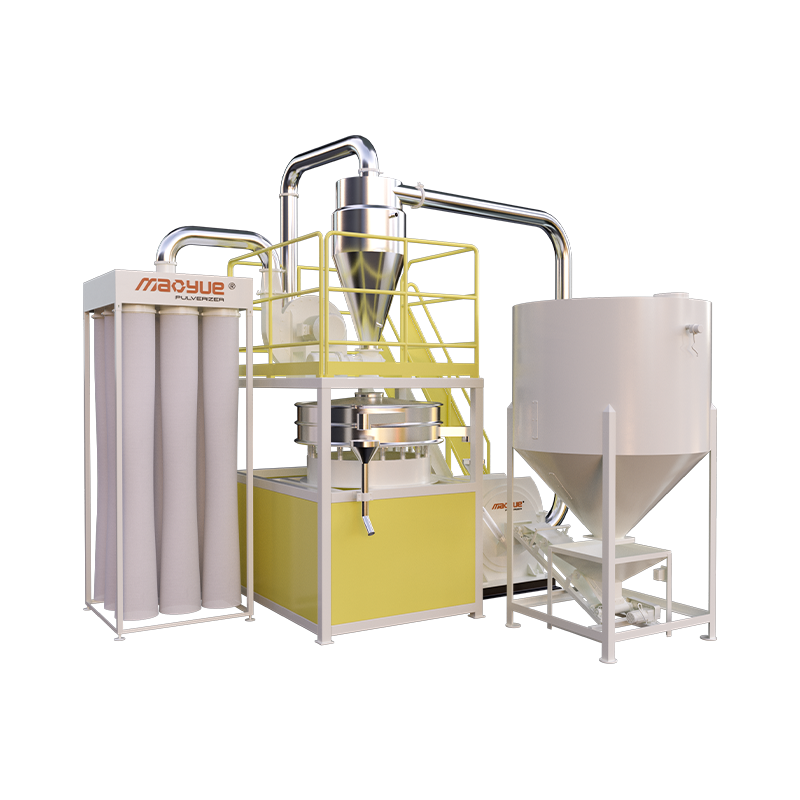
بنابراین، سیستم غربالگری باید بهعنوان بخشی از فرآیند کلی پودر کردن ارزیابی شود تا اینکه بهعنوان یک مرحله کاملاً مجزا در نظر گرفته شود.
چگونه می توان ذرات درشت را در پودر روتومولدینگ پلی اتیلن کاهش داد؟
راه موثر برای کاهش ذرات درشت تغییر نکردن پارامترهای چندگانه تجهیزات به طور همزمان است.
ابتدا منبع ذرات درشت را شناسایی کنید، سپس شرایط فرآیند مربوطه را تنظیم کنید و نتایج را از طریق داده های تولید واقعی تأیید کنید.
یک رویکرد عملی این است:
اندازه گیری کنید
از یک روش آزمایش ثابت برای اندازه گیری کسر درشت و توزیع اندازه ذرات استفاده کنید.
منبع را شناسایی کنید
تعیین کنید که آیا ذرات با اندازه بزرگ در حین پودر کردن تولید می شوند یا پس از غربالگری باقی می مانند.
تنظیم کنید
بر اساس نتایج آزمایش، شرایط مربوط به پودر کردن، تغذیه، خنک کردن یا غربالگری را بررسی کنید.
تأیید کنید
کسر درشت، توزیع اندازه ذرات، توان عملیاتی و وضعیت پودر را قبل و بعد از تنظیم مقایسه کنید.
یک رویکرد مبتنی بر داده قابل اعتمادتر از قضاوت در مورد کیفیت پودر تنها با بازرسی بصری است.
چگونه یک پودر PE برای کنترل ذرات درشت انتخاب کنیم؟
هنگام انتخاب یک پودر کننده پلاستیک پلی اتیلن، قدرت موتور و توان عملیاتی تئوری به تنهایی نمی تواند تعیین کند که آیا دستگاه می تواند به طور موثر ذرات بزرگ را کنترل کند یا خیر.
یک ارزیابی عملی تر باید بر چهار حوزه متمرکز شود.
کنترل سنگ زنی
بررسی کنید که آیا شکاف سنگ زنی را می توان با توجه به مواد و اندازه ذرات هدف تنظیم کرد و در طول تولید به طور مداوم حفظ کرد.
وضعیت اجزای سنگ زنی
مواد، دقت ماشینکاری، عملیات حرارتی و شرایط سایش دیسک ها و تیغه های سنگ زنی را ارزیابی کنید.
ثبات فرآیند
کنترل تغذیه، شرایط خنک کننده و نظارت بر پارامترهای عملیاتی را در نظر بگیرید.
نمایش و جمع آوری
بررسی کنید که آیا سیستم غربالگری می تواند به طور موثر ذرات بزرگ را جدا کرده و جمع آوری پودر را پایدار نگه دارد یا خیر.
سوال مهم این است:
آیا پودر کننده پلی اتیلن می تواند محدوده اندازه ذرات هدف و کسر درشت کنترل شده را در طول تولید مداوم حفظ کند؟
مائو یو چگونه ذرات درشت بیش از حد را در پودر روتومولدینگ پلی اتیلن تشخیص و حل می کند؟
هنگامی که مشتریان ذرات درشت بیش از حد در پودر پلی اتیلن را تجربه می کنند، راه حل نباید با افزایش قدرت موتور یا تغییر یک پارامتر واحد شروع شود.
مرحله 1 ایجاد رابطه بین مواد، شرایط پودر شدن، توزیع اندازه ذرات و نتایج غربالگری است.
مرحله 1: مواد PE واقعی را آزمایش کنید
هنگامی که آزمایش مواد مورد نیاز است، Mao Yue می تواند از مواد پلی اتیلن واقعی مشتری برای تست پودر کردن استفاده کند.
این آزمون را می توان بر اساس اطلاعات زیر انجام داد:
-
نوع مواد پلی اتیلن
-
اندازه ذرات خوراک فعلی
-
اندازه ذرات پودر هدف
-
توان عملیاتی مورد نیاز
-
ساعات کار روزانه
-
مشکل ذرات درشت فعلی
این به تعیین اینکه آیا مشکل مربوط به شرایط مواد، شرایط تغذیه یا فرآیند پودر شدن است کمک می کند.
مرحله 2: ایجاد شرایط مناسب پودر کردن
شرایط پودر کردن باید با مواد پلی اتیلن واقعی مطابقت داشته باشد تا اینکه فقط بر اساس توان موتور نامی تجهیزات انتخاب شود.
ارزیابی ممکن است شامل موارد زیر باشد:
-
شکاف سنگ زنی
-
وضعیت تغذیه
-
شرایط خنک کننده
-
بار سنگ زنی
-
اندازه ذرات هدف
هدف ایجاد شرایط پودری پایدار است که به اندازه ذرات مورد نظر دست یابد و در عین حال از اصطکاک غیرضروری، افزایش دما و سایش قطعات جلوگیری شود.
مرحله 3: نتایج غربالگری را بررسی کنید
اگر مواد پودر شده از قبل توزیع اندازه ذرات نسبتاً مناسبی داشته باشند اما پودر نهایی همچنان حاوی ذرات بیش از حد بزرگ باشد، فرآیند غربالگری باید بیشتر مورد بررسی قرار گیرد.
این کمک می کند تا زمانی که مشکل واقعی از سیستم غربالگری است، از تنظیم مکرر پودر کننده جلوگیری شود.
مرحله 4: نتایج را با داده های تولید تأیید کنید
پس از تکمیل تنظیمات فرآیند، نتایج باید با استفاده از داده های تولید واقعی تأیید شود.
داده های زیر را می توان مقایسه کرد:
-
کسر درشت
-
توزیع اندازه ذرات
-
توان عملیاتی
-
دمای پودر
-
پایداری عملیاتی
این یک حلقه فرآیند کامل ایجاد می کند:
مواد واقعی → شرایط پودر کردن → غربالگری → داده های اندازه ذرات → تنظیم فرآیند
به جای انتخاب یک پودر کننده فقط بر اساس برگه مشخصات تجهیزات، ارزیابی تجهیزات و فرآیند به طور کلی با توجه به نیاز واقعی پودر موثرتر است.
نتیجه گیری: کنترل ذرات درشت یک مشکل کنترل فرآیند است
ذرات درشت بیش از حد در پودر روتومولدینگ پلی اتیلن فقط به این موضوع نیست که پودر به اندازه کافی ریز نیست.
کنترل موثر ذرات درشت مستلزم در نظر گرفتن هر دو فرآیند پودر شدن و غربالگری و حفظ تعادل بین اندازه ذرات هدف، کسر درشت کنترل شده و پایداری تولید است.
یک فرآیند تولید پودر روتومولدینگ پلی اتیلن پایدار باید در نهایت به دست آید:
کسر درشت کنترل شده با اندازه ذرات هدف Stable Production Consistent Powder Quality
آیا پودر روتومولدینگ پلی اتیلن شما حاوی ذرات درشت زیادی است؟
اگر پودر روتومولدینگ پلی اتیلن شما حاوی ذرات بسیار زیاد است، می توانید اطلاعات تولید واقعی خود را در اختیار Maoyue قرار دهید.
توصیه می کنیم ارائه کنید:
-
نوع مواد پلی اتیلن
-
اندازه ذرات خوراک فعلی
-
اندازه ذرات پودر هدف
-
توان عملیاتی مورد نیاز
-
مدل پودرساز موجود، در صورت موجود بودن
-
دادههای آزمایش اندازه ذرات یا ذرات درشت، در صورت وجود
اگر قبلاً دادههای آزمایش اندازه ذرات را دارید، میتوانید آن را همراه با اطلاعات بالا ارسال کنید.
اگر داده های آزمایشی کاملی ندارید، می توانید به سادگی مواد پلی اتیلن، اندازه ذرات پودر هدف و توان عملیاتی مورد نیاز خود را ارائه دهید.
مائو یو می تواند فرآیند پودر شدن را بر اساس نیازهای واقعی مواد و تولید شما ارزیابی کند و در صورت نیاز آزمایش مواد را ترتیب دهد.
مواد پلی اتیلن، اندازه ذرات پودر مورد نظر و توان عملیاتی مورد نیاز خود را برای ما ارسال کنید تا در مورد محلول پودرسازی و آزمایش مواد صحبت کنیم.