

 中文简体
دو دسته از رزین پلی اتیلن یکسان روی یک پودر کننده آسیاب می شوند. دسته اول به طور یکنواخت از طریق قیف جریان می یابد، در هر گوشه قالب می نشیند و یک قطعه روتومولد شده با ضخامت دیواره یکنواخت تولید می کند. دسته دوم در گلوی قیف پل می شود، خوراک را متوقف می کند و در قسمت تمام شده فضای خالی ایجاد می کند. تجزیه و تحلیل غربال برای هر دو دسته تقریباً یکسان به نظر می رسد. شاخص جریان پذیری ندارد.
شاخص جریان پذیری عددی عملی است که به شما می گوید که یک پودر در یک خط تولید واقعی چگونه رفتار می کند، نه اینکه اندازه ذرات آن بر روی کاغذ چگونه است. این یک مقدار ثابت نیست، بلکه خانواده ای از اندازه گیری ها است که از چند آزمایش ساده ساخته شده است. این مقاله توضیح میدهد که شاخص جریانپذیری چیست، رایجترین نسخهها چگونه محاسبه میشوند و چرا این اعداد باید بر نحوه انتخاب و کارکرد تجهیزات پودر پلاستیک تأثیر بگذارند.
شاخص جریان پذیری چیست؟
شاخص جریان پذیری یک درجه عددی است که توضیح می دهد که چگونه یک پودر به راحتی تحت گرانش، فشار هوا یا هم زدن مکانیکی حرکت می کند. از آنجایی که هیچ تست واحدی تمام جنبه های جریان را در بر نمی گیرد، این اصطلاح چندین اندازه گیری مرتبط را در بر می گیرد که هر کدام به یک سوال متفاوت پاسخ می دهند. آیا پودر آزادانه می ریزد؟ آیا تحت ارتعاش بسته می شود؟ آیا روی دهانه قیف قوس می کند؟ آیا با سرعت ثابت از طریق یک روزنه تخلیه می شود؟
رایج ترین مقیاس مرکب، شاخص جریان پذیری Carr است که در دهه 1960 توسعه یافت. این چهار زیرشاخص را ترکیب می کند که هر کدام از 0 تا 25 امتیاز می گیرند:
- شاخص زاویه استراحت
- شاخص زاویه کاردک
- شاخص تراکم پذیری که به آن شاخص کار نیز می گویند
- شاخص یکنواختی
مجموع چهار مقدار به یک امتیاز کلی از 100 می رسد. مجموع بالاتر به معنای جریان بهتر است. نوارهای تفسیر در زیر نشان داده شده است.
| امتیاز کل | طبقه بندی جریان |
|---|---|
| 90-100 | عالی |
| 80-89 | خوب |
| 70-79 | منصفانه |
| 60-69 | قابل عبور |
| 40-59 | بیچاره |
| 20-39 | خیلی فقیر |
| 0-19 | خیلی خیلی فقیر |
بسیاری از پودرهای پلاستیکی خوب قبل از هر اقدام اصلاحی در محدوده 60 تا 75 قرار می گیرند. امتیازهای بالاتر از 80 زمانی قابل دستیابی هستند که توزیع اندازه ذرات باریک و شکل ذرات منظم باشد، که دقیقاً همان چیزی است که یک پودر پلاستیکی با طراحی خوب به آن ارائه می شود.
شاخص کار و نسبت هاسنر: دو ساده ترین عدد
اکثر آزمایشگاههای کنترل کیفیت با دو مقدار شروع میشوند که نیازی به ابزار دقیق ندارند: شاخص کار که شاخص تراکمپذیری نیز نامیده میشود و نسبت هازنر. هر دو از چگالی توده ای و چگالی ضربه ای مشتق شده اند.
چگالی ظاهری با ریختن جرم شناخته شده پودر در یک استوانه مدرج و خواندن حجم ته نشین نشده اندازه گیری می شود. چگالی ضربه خورده پس از ضربه مکانیکی به سیلندر اندازه گیری می شود تا زمانی که تغییر حجم متوقف شود. فرمول ها عبارتند از:
شاخص Carr = [(تراکم ضربه خورده - چگالی فله) / چگالی ضربه خورده] x 100
نسبت هاوسنر = چگالی ضربه خورده / چگالی فله
منطق پشت هر دو ساده است. پودری که پس از ضربه محکمتر بستهبندی میشود، دارای اصطکاک بین ذرات و قفل مکانیکی بالایی است که هر دو در برابر جریان مقاومت میکنند. پودری که چگالی شل و ضربه ای آن تقریباً برابر است، اصطکاک داخلی کمی دارد و آزادانه جریان می یابد.
در اینجا یک نمونه کار است. یک پودر پلی اتیلن دارای چگالی ظاهری 0.35 گرم بر سانتی متر مکعب و چگالی ضربه خورده 0.47 گرم بر سانتی متر مکعب است. شاخص کار [(0.47 - 0.35) / 0.47] x 100 است که برابر با 25.5 است. نسبت هازنر 0.47 / 0.35 است که برابر با 1.34 است. هر دو عدد به جریان قابل عبور اشاره دارند، به این معنی که پودر حرکت می کند اما ممکن است به لرزش یا کمک جریان در هندسه های قیف بحرانی نیاز داشته باشد.
| شاخص کار (%) | نسبت هاوسنر | طبقه بندی جریان |
|---|---|---|
| 10 یا کمتر | 1.00-1.11 | عالی |
| 11-15 | 1.12-1.18 | خوب |
| 16-20 | 1.19-1.25 | منصفانه |
| 21-25 | 1.26-1.34 | قابل عبور |
| 26-31 | 1.35-1.45 | بیچاره |
| 32-37 | 1.46-1.59 | خیلی فقیر |
| 38 یا بیشتر | 1.60 یا بیشتر | خیلی خیلی فقیر |
این دو شاخص به اندازه کافی قابل اعتماد هستند که داروسازی ایالات متحده آنها را در فصل رسمی جریان پودر خود، USP <1174>، در کنار چندین روش دیگر فهرست می کند. این باعث میشود که نسبت کارر و نسبت هاوسنر به گزینهای قابل دفاع و تکرارپذیر برای کنترل فرآیند در هر کارخانه پودر تبدیل شود.
زاویه استراحت و تست های دیگری که ارزش دانستن دارند
زاویه استراحت تندترین زاویه بین شیب توده پودر و پایه افقی پس از ریختن پودر از طریق قیف است. این سریعترین شاخص جریان پذیری موجود است و مستقیماً با شکل ذرات ارتباط دارد. ذرات گرد بر روی یکدیگر می غلتند و توده هایی با زاویه کم تشکیل می دهند. ذرات نامنظم، بلوک یا فیبری توده های شیب دار را تشکیل می دهند.
دو روش اضافی تصویر پودر پلاستیک را کامل می کند. جریان از طریق یک روزنه، جرم پودر تخلیه شده از طریق یک دهانه تعریف شده را در واحد زمان اندازه گیری می کند، که مستقیماً به تخلیه قیف و دوز مربوط می شود. آزمایش سلول برشی اصطکاک داخلی و چسبندگی تحت بار را اندازهگیری میکند، که قوسشدن و رگولشدن را در سیلوهای ذخیرهسازی پیشبینی میکند. برای کنترل تولید معمول، زاویه استراحت همراه با شاخص کار و نسبت هازنر معمولاً کافی است.
چرا شاخص جریان پذیری در تولید پودر پلاستیک اهمیت دارد؟
جریان پذیری یک نگرانی انتزاعی آزمایشگاهی نیست. این تصمیم می گیرد که آیا خط تولید با ظرفیت نامی کار می کند یا چندین بار در هر شیفت متوقف می شود، و تصمیم می گیرد که آیا یک قطعه تمام شده با مشخصات ضخامت دیوار مطابقت دارد یا به ضایعات تبدیل می شود.
روتومولدینگ
در قالب گیری چرخشی، پودر پلی اتیلن باید به طور یکنواخت در داخل قالبی که روی دو محور می چرخد، جریان یابد. جریان پذیری ضعیف باعث ایجاد ضخامت دیواره ناهموار، سوراخ ها و پل زدن در هندسه های پیچیده می شود. بنابراین، نمرات روتومولدینگ تا یک توزیع اندازه ذرات باریک با یکنواختی بالا آسیاب میشوند و آسیاب دیسکی که آنها را تولید میکند باید به اندازه کافی پایدار باشد تا آن توزیع را از دستهای به دسته دیگر حفظ کند.
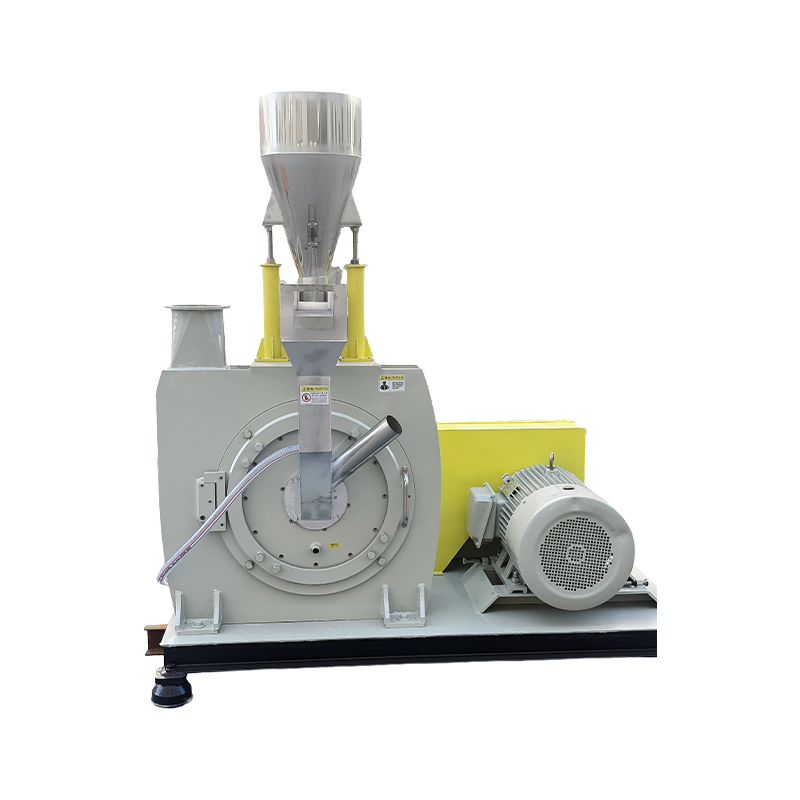
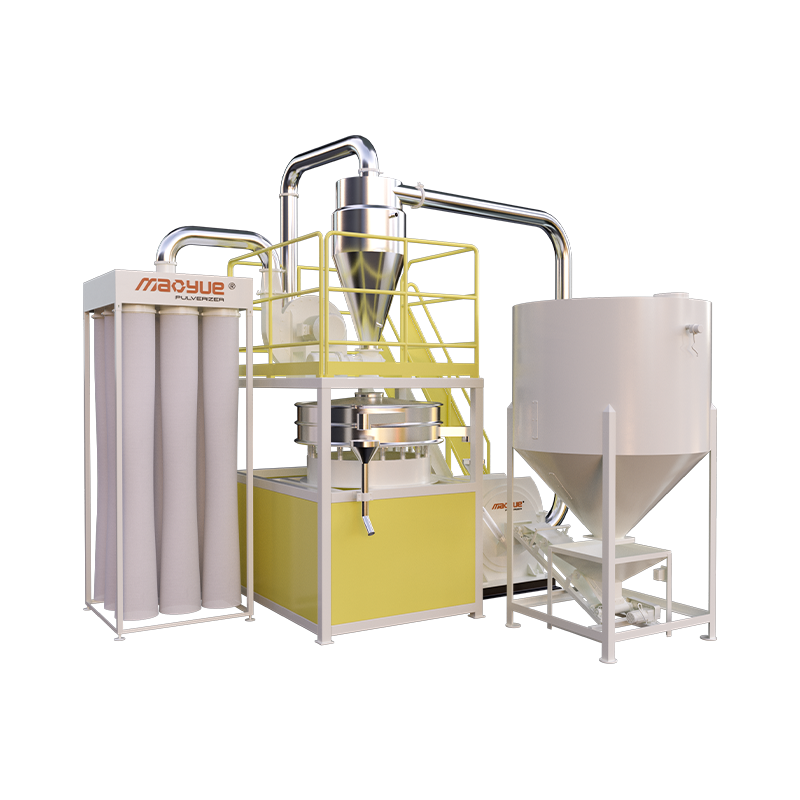
 پودر پودر Mao Yue 500 PE Rotomolding Pulverizer با دیسک های آسیاب DC53 این پودرساز فشرده برای تولیدکنندگان روتومولدینگ کوچک تا متوسط ساخته شده است که 150 تا 450 کیلوگرم در ساعت با ظرافت بین 20 تا 100 مش تولید می کند. دیسکهای DC53 و تیغههای زمین دقیق آن به حفظ توزیع باریک ذرات برای جریان پذیری ثابت کمک میکنند. مشاهده محصول →
ترکیبات مستربچ و پلیمری
در تولید مستربچ و ترکیب، پودر به طور مداوم در یک اکسترودر یا یک میکسر اندازه گیری می شود. اگر پودر غرق شود، قوس شود، یا چگالی ظاهری بین دستهها تغییر کند، دوز افزودنی تغییر میکند و رنگ نهایی یا خواص مکانیکی تغییر میکند. بنابراین یک شاخص جریان پذیری پایدار بخشی از سازگاری لات به لات است، نه فقط یک معیار کیفیت خوب برای داشتن.
PA و PP در دمای محیط
PA و PP پلیمرهای سخت و انعطاف پذیری هستند که در برابر سنگ زنی در زیر دمای انتقال شیشه ای خود مقاومت می کنند مگر اینکه با نیتروژن مایع شکننده شوند. سنگ زنی دمای محیط از این هزینه جلوگیری می کند، اما شکل ذرات و محتوای ریز به شدت به طراحی دیسک و سرعت روتور بستگی دارد. ماشینی که ذرات بلوکی و منظم تولید می کند، نسبت به دستگاهی که پلیمر را به قطعات رشته ای خرد می کند، شاخص جریان پذیری بهتری به دست می دهد.
 پودر کننده دمای محیطی Mao Yue PA/PP-500 برای پلیمرهای سخت این دستگاه که برای PA و PP بدون نیتروژن مایع طراحی شده است، دارای دیسک های آلیاژی با کروم بالا و کنترل هوشمند دما برای جلوگیری از چسبندگی مذاب است. این پودر یکنواخت و با جریان آزاد در محدوده مش 20-100 تولید می کند و از شاخص های جریان ثابت پشتیبانی می کند. مشاهده محصول →
پودر ریز پی وی سی
مخلوط های خشک PVC و پودرهای ریز در پلاستیزول ها، روتومولدینگ و اکستروژن استفاده می شود. ذرات زیر 100 مش، سطح سطح را افزایش می دهند و همجوشی را بهبود می بخشند، اما انسجام را نیز افزایش می دهند و زاویه سکون را افزایش می دهند. پودر کننده ای که بتواند پودر ریز تولید کند در حالی که توزیع اندازه را محکم نگه می دارد، شاخص جریان پذیری را در محدوده قابل اجرا نگه می دارد. ماشینی که جریمه های زیادی ایجاد می کند، سقوط سریع آن را تماشا می کند.
 پودر پودر ریز پی وی سی Mao Yue 900 برای تولید در حجم بالا این دستگاه دیسک 900 میلی متری به عنوان گل سرسبد سری برای پردازش PVC در مقیاس بزرگ، با دیسک های آلیاژی بادوام و خنک کننده دو مداره، به ظرفیت 1300 کیلوگرم در ساعت می رسد. شکل و اندازه ذرات را محکم نگه می دارد و به حفظ جریان پذیری پایدار در عملیات های سخت کمک می کند. مشاهده محصول →
چگونه انتخاب تجهیزات شاخص جریان پذیری را تغییر می دهد
نکته ای که اکثر بحث های تجهیزات از آن غافل می شوند این است که شاخص جریان پذیری پودر پلاستیک تا حد زیادی توسط ماشینی که آن را آسیاب می کند تعیین می شود. تجزیه و تحلیل غربال میانگین اندازه ذرات را به شما می گوید، اما جریان پذیری به توزیع حول آن میانگین و شکل هر ذره بستگی دارد.
توزیع گسترده اندازه ذرات اولین دشمن جریان خوب است. ذرات ریز در فضای بین ذرات بزرگتر جمع می شوند، انسجام را افزایش می دهند و چگالی ضربه خورده را افزایش می دهند. توزیع باریک پودر را متحرک نگه می دارد. در Changzhou Mao Yue Intelligent Equipment، یک تولید کننده پودر پلاستیک با سی سال تجربه در کاهش اندازه، هر طراحی ماشینی نتیجه یکسانی را هدف قرار می دهد: توزیع اندازه ذرات باریک و شاخص جریان پذیری پایدار در خروجی نامی.
مدیریت دما دومین عامل است. رزین هایی مانند PA و PP زمانی که آسیاب دیسکی گرم می شود نرم می شوند و پلیمر نرم شده به جای شکستن تمیز تغییر شکل می دهد. نتیجه ذرات کشیده و شاخص جریان پذیری تخریب شده است. یک آسیاب دمای محیط با خنک کننده کافی، پلیمر را به اندازه کافی شکننده نگه می دارد تا شکسته شود و ذرات بلوکی منظم را تولید کند که به خوبی جریان می یابند.
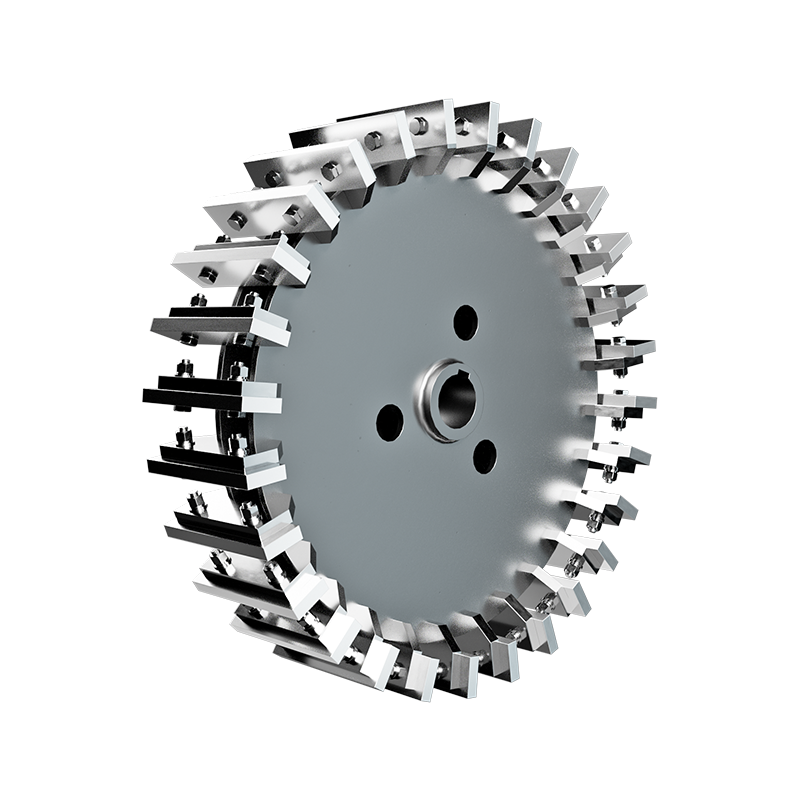
وضعیت دیسک و تیغه عامل سوم است. با سایش لبه های برش، تنش مکانیکی روی پلیمر افزایش می یابد، تولید گرما افزایش می یابد و نسبت ذرات و ریزهای نامنظم افزایش می یابد. بازرسی منظم دیسک ها و تیغه های پودرساز نه تنها یک وظیفه تعمیر و نگهداری است. این یک وظیفه کنترل جریان پذیری است. برای نگاهی دقیق تر به چگونگی تأثیر مواد داخلی پودرساز بر شکل ذرات، توضیح ما را در مورد آن بخوانید کاری که یک پودر پلاستیک واقعا انجام می دهد .
قبل از خرید پودر ساز چه چیزی بپرسید؟
هنگامی که تجهیزات پودرسازی را ارزیابی می کنید، داده های جریان پودر را بخواهید، نه فقط تجزیه و تحلیل غربال. هر تامین کننده می تواند اندازه متوسط ذرات را بیان کند. تعداد کمتری می تواند شاخص کار، نسبت هازنر و زاویه استراحت پودری را که ماشینشان از رزین خودتان تولید می کند به شما نشان دهد. از آنجایی که ما یک کارخانه منبع هستیم، میتوانیم آزمایشهایی را با مواد شما انجام دهیم و آن اعداد را قبل از انجام تعهد ارائه کنیم.
از این چک لیست در بررسی تجهیزات بعدی خود استفاده کنید:
- شاخص کار پودر مرجع در اندازه ذرات مورد نظر چقدر است؟
- زاویه استراحت در آن اندازه چقدر است؟
- دستگاه چند درصد از ریزه های زیر مش هدف را تولید می کند؟
- آیا دستگاه در دمای محیط کار می کند یا به نیتروژن مایع یا خنک کننده ثانویه نیاز دارد؟
- با سایش دیسک و تیغه ها، شاخص جریان پذیری چگونه تغییر می کند؟
پاسخ ها بیشتر از هر مشخصات بروشور در مورد قوام پودر طولانی مدت به شما می گوید. اگر یک تامین کننده نمی تواند داده های جریان را ارائه دهد، آن را به عنوان یک علامت هشدار تلقی کنید. ما راهنمای انتخاب پودرساز انواع ماشین آلات، اصول عملکرد و معیارهای خرید را با عمق بیشتری پوشش می دهد.
شاخص جریان پذیری یک عدد بازاریابی یا یک کنجکاوی آزمایشگاهی نیست. این یک پیش بینی مستقیم از نحوه عملکرد پودر شما در یک قیف، یک قالب یا یک گلوگاه تغذیه اکسترودر است. آن را بر اساس مواد خود اندازه گیری کنید، آن را در بین ماشین ها مقایسه کنید و آن را بخشی از معیارهای خرید خود قرار دهید. ثبات فرآیند پایین دستی شما و کیفیت قطعات تمام شده شما به دنبال خواهد بود.