

 中文简体
پلاستیک های اصلاح شده ویژگی های پردازش پیچیده تری نسبت به پلی اتیلن استاندارد دارند. پرکنندهها، رنگدانهها و سایر افزودنیها میتوانند بر سختی، چقرمگی، رفتار دما و عملکرد پودر شدن مواد تأثیر بگذارند. بنابراین، تولید پودر پلیاتیلن اصلاحشده با کیفیت بالا صرفاً به منظور کاهش مواد به اندازه کوچکتر نیست. این نیاز به تطبیق مناسب تغذیه، شکاف دیسک، اندازه ذرات، کنترل دما، جریان هوا و جمع آوری پودر دارد.
مائو یو با بیش از 30 سال تجربه در تولید پودر کننده پلاستیک، راه حل های پودرسازی PE سفارشی را بر اساس نیازهای واقعی مواد و پودر مشتریان ارائه می دهد و به دستیابی به کیفیت پودر پایدار و تولید مداوم کمک می کند.
چرا پلاستیک های اصلاح شده به فرآیند پودرسازی بهتری نیاز دارند؟
کیفیت پودر بیشتر از اندازه ذرات است
برای پودرهای پلاستیکی، اندازه ذرات تنها یک عامل مورد استفاده برای ارزیابی کیفیت است. توزیع اندازه ذرات، مورفولوژی پودر، روانپذیری و چگالی ظاهری نیز میتواند بر عملکرد تغذیه، اختلاط و قالبگیری بعدی تأثیر بگذارد.
به خصوص در قالب گیری چرخشی، پوشش دهی و پردازش مجدد پلاستیک، پودر ریزتر همیشه بهتر نیست. پودر باید با فرآیند تولید واقعی مطابقت داشته باشد. اندازه ذرات پایدار، جریان پذیری خوب و ویژگی های پودری ثابت، کلید تولید پودر پلی اتیلن اصلاح شده با کیفیت بالا است.
چرا توزیع اندازه ذرات و جریان پذیری به یک اندازه مهم هستند؟
اندازه ذرات متوسط مشابه لزوماً به این معنی نیست که پودرها عملکرد یکسانی دارند. توزیع اندازه ذرات به خوبی کنترل شده و جریان پذیری خوب می تواند به پودر کمک کند تا در طول تغذیه، اختلاط و فرآیندهای قالب گیری بعدی پایدارتر بماند و در عین حال تجمع و تجمع را کاهش دهد.
بنابراین، پودر کردن پلی اتیلن اصلاح شده نباید فقط بر روی "چقدر ریز پودر" تمرکز کند. پارامترهای تجهیزات باید با توجه به ویژگی های مواد، اندازه ذرات هدف و کاربرد نهایی به درستی تنظیم شوند تا کیفیت پودر پایدار و یکنواختی حاصل شود.
چه چیزی PE اصلاح شده را برای پودر کردن دشوارتر می کند؟
پرکننده ها و افزودنی ها می توانند خواص مواد را تغییر دهند
پلی اتیلن اصلاح شده اغلب حاوی کربنات کلسیم، رنگدانه ها، پرکننده های معدنی یا سایر افزودنی های کاربردی است. این اجزا می توانند سختی، چقرمگی و مقاومت در برابر سایش مواد را تغییر دهند و در نتیجه عملکرد پودری متفاوت با پلی اتیلن استاندارد را ایجاد کنند.
به عنوان مثال، پلی اتیلن بسیار پر شده ممکن است سایش دیسک های پودر کننده و چاقوها را افزایش دهد، در حالی که برخی از فرمول های انعطاف پذیر احتمال بیشتری دارد که باعث چسبندگی و تجمع در هنگام افزایش دمای مواد شوند. بنابراین، پلی اتیلن اصلاح شده نباید به سادگی از پارامترهای پودر کننده مشابه پلی اتیلن استاندارد استفاده کند. تنظیمات تجهیزات باید با توجه به فرمول مواد، ویژگی های مواد و نیازهای پودر هدف تنظیم شود.
افزایش دما در طول فرآیند پودر کردن
پودر کردن با سرعت بالا مقدار معینی گرما تولید می کند و ممکن است در حین کار مداوم دما به تدریج افزایش یابد. برای مواد ترموپلاستیک مانند PE، PP و PA اصلاح شده، دمای بیش از حد می تواند باعث نرم شدن مواد شود که بر تشکیل پودر، پایداری تغذیه و قوام اندازه ذرات تأثیر می گذارد، در حالی که خطر چسبندگی و تجمع را افزایش می دهد.
بنابراین، پودر کردن پایدار صرفاً افزایش قدرت موتور یا شدت پودر کردن نیست. تعادل مناسب بین خروجی، ظرافت پودر و کنترل دما برای دستیابی به تولید مداوم و پایدار ضروری است.
پودرساز اصلاح شده PE، PP و PA چگونه کار می کند؟
اصل پودر کردن دیسک با سرعت بالا
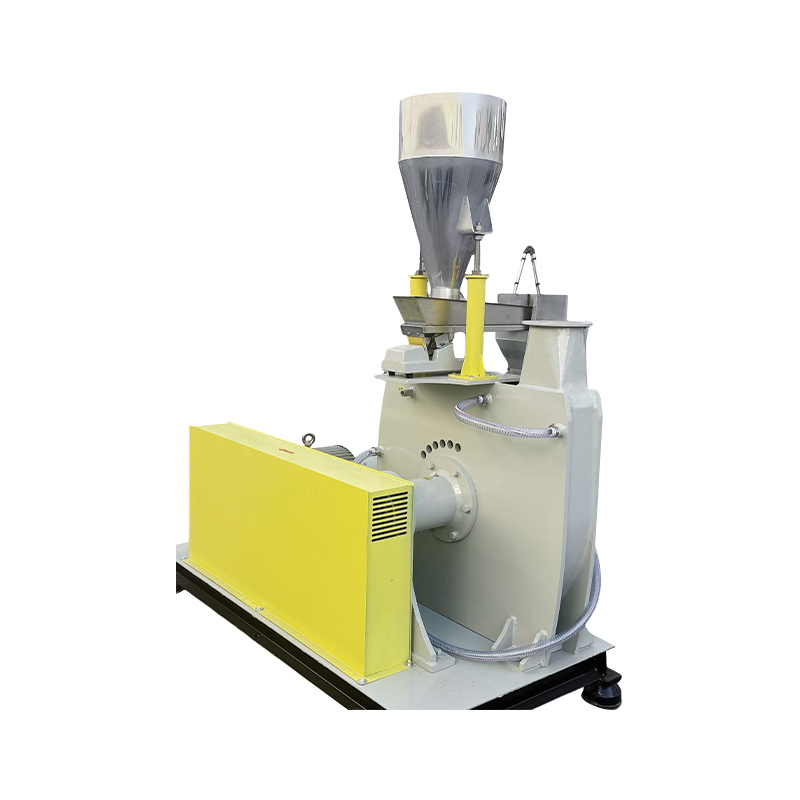
یک پودر پلاستیکی نوع دیسکی از حرکت نسبی با سرعت بالا بین دیسک ها استفاده می کند تا مواد را در معرض نیروهای اصطکاک، برش و ضربه قرار دهد و به تدریج آن را به پودر پلاستیکی که مشخصات مورد نیاز را برآورده می کند، پردازش می کند.
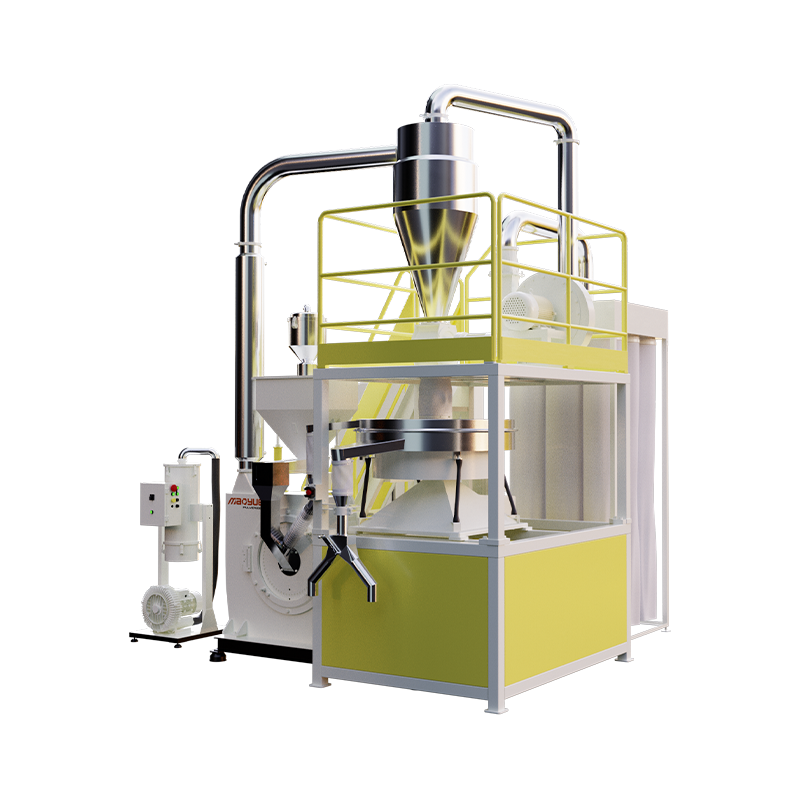
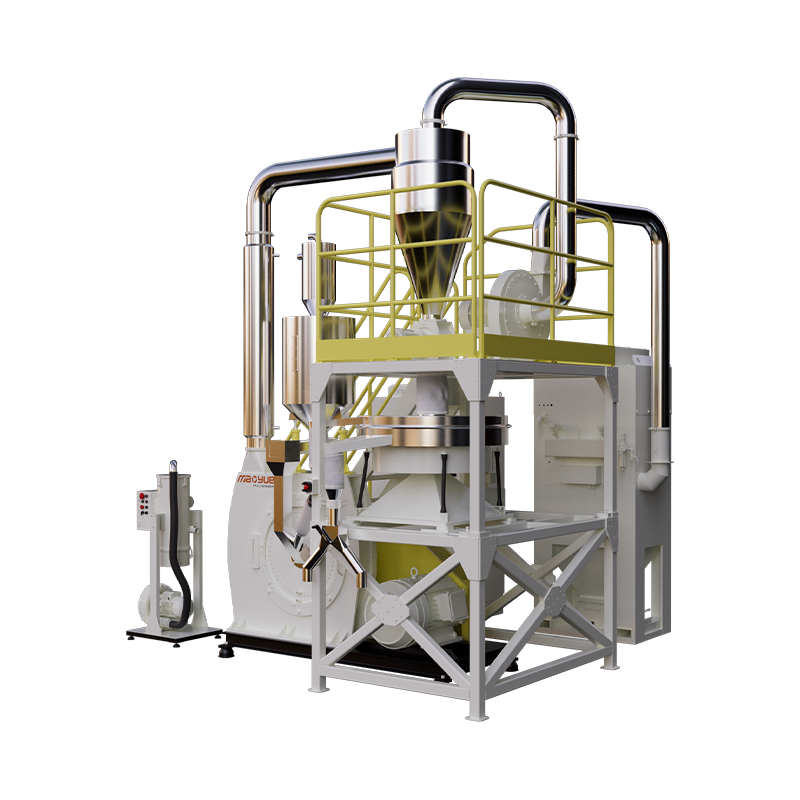
پس از ورود به محفظه پودر کردن، مواد به طور مداوم در منطقه کار دیسک ها تصفیه می شود. سیستم های تغذیه، خنک کننده و جمع آوری پودر با هم کار می کنند تا از تولید مداوم پشتیبانی کنند. برای پلی اتیلن و پلی اتیلن اصلاح شده، تطبیق مناسب طراحی دیسک، شکاف کاری، پارامترهای عملیاتی و ویژگی های مواد برای دستیابی به ظرافت پودر مورد نظر و تولید پایدار بسیار مهم است.

شکاف دیسک قابل تنظیم

شکاف کاری بین دیسک های پودر کننده پارامتر مهمی است که بر ظرافت پودر و پایداری تولید تأثیر می گذارد. به طور کلی، یک شکاف کوچکتر پودر ریزتری تولید می کند، در حالی که افزایش مناسب شکاف می تواند به بهبود خروجی و تولید پودر درشت تر کمک کند.
با این حال، شکاف کوچکتر همیشه بهتر نیست. مواد مختلف به شکاف های کاری متفاوت نیاز دارند. یک شکاف بسیار کوچک ممکن است اصطکاک و افزایش دما را افزایش دهد و بر راندمان پودر شدن و کیفیت پودر تأثیر بگذارد. بنابراین، در طول تولید واقعی، شکاف باید با توجه به ویژگیهای مواد، اندازه ذرات هدف و الزامات خروجی تنظیم شود تا تعادل مناسب بین ظرافت، ظرفیت و کنترل دما حاصل شود.
چرا فرمولاسیون های مختلف به پارامترهای متفاوتی نیاز دارند؟
فرمولهای مختلف PE، PP و PA اصلاحشده ممکن است از نظر سختی، محتوای پرکننده، چقرمگی و ویژگیهای پردازش متفاوت باشند، بنابراین هیچ مجموعهای از پارامترها را نمیتوان برای همه مواد اعمال کرد. اندازه خوراک، اندازه ذرات هدف و نیازهای ظرفیت تولید نیز می توانند مستقیماً بر عملکرد پودر شدن تأثیر بگذارند.
بنابراین، انتخاب تجهیزات حرفه ای نباید صرفاً بر مشخصات تئوری تکیه کند. آزمایش مواد واقعی همچنین برای تعیین شکاف دیسک مناسب، نرخ تغذیه و پارامترهای عملیاتی مهم است و به دستیابی به تعادل بهتر بین ظرافت پودر، خروجی و کنترل دما کمک می کند.
چگونه پودر پلی اتیلن اصلاح شده با کیفیت بالا تولید کنیم؟
مرحله 1: آماده سازی مواد اولیه

PE، PP و PA اصلاح شده معمولاً مستقیماً به شکل گلوله به پودر دیسکی وارد می شوند، بنابراین معمولاً نیازی به پیش تصفیه گسترده نیست. قبل از پودر کردن، مواد خوراک باید اندازه ذرات نسبتا یکنواختی داشته باشند و مواد خارجی سخت مانند فلز باید تا حد امکان حذف شوند تا از آسیب دیدن دیسک ها و سایر اجزای پودر شونده جلوگیری شود.
تغذیه پایدار و تمیز پایه و اساس تولید پودر یکنواخت است. همچنین به پودرساز کمک می کند تا به طور مداوم کار کند و شرایط مناسبی را برای کنترل بعدی اندازه ذرات و تولید مداوم ایجاد کند.
مرحله 2: تغذیه پایدار
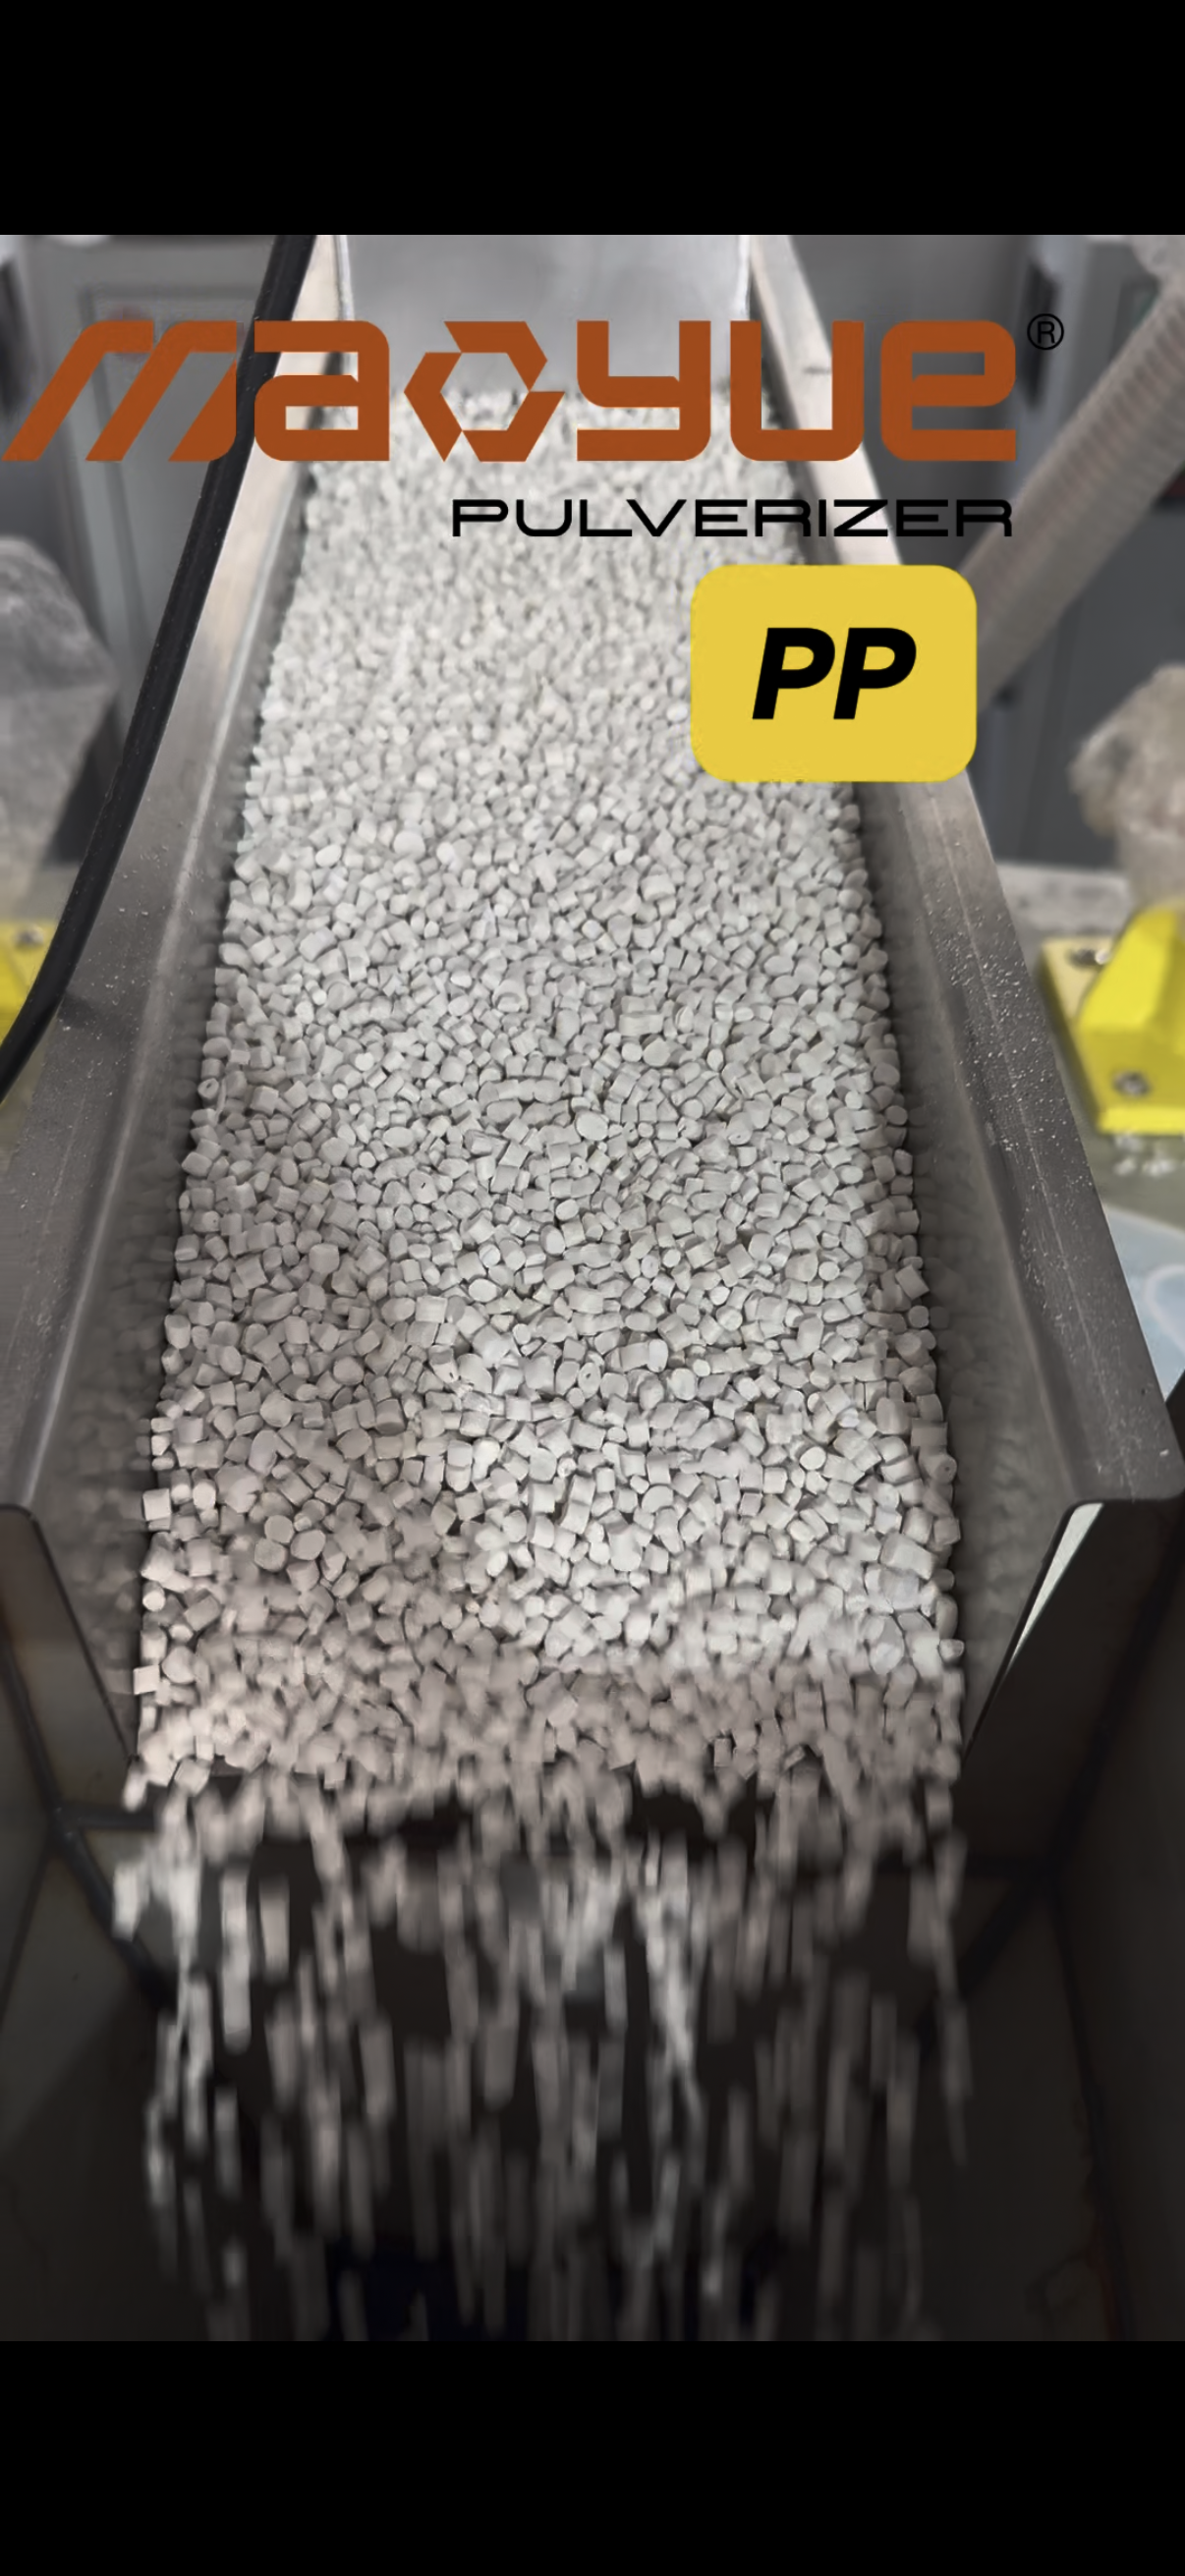
تغذیه پایدار پایه و اساس پودر کردن مداوم است. نرخ های تغذیه بیش از حد یا نوسان می تواند باعث تغییر در بار و دما تجهیزات شود که ممکن است بر ظرفیت تولید و قوام اندازه ذرات پودر تأثیر بگذارد.
با کنترل مناسب نرخ تغذیه و اطمینان از اینکه مواد به طور یکنواخت وارد پودر کننده نوع دیسکی می شود، تجهیزات می توانند بار پایداری را حفظ کنند و در نتیجه خروجی یکنواخت تر، پودر یکنواخت تر و تولید مداوم نرم تر را به همراه داشته باشند.
مرحله 3: پودر کردن
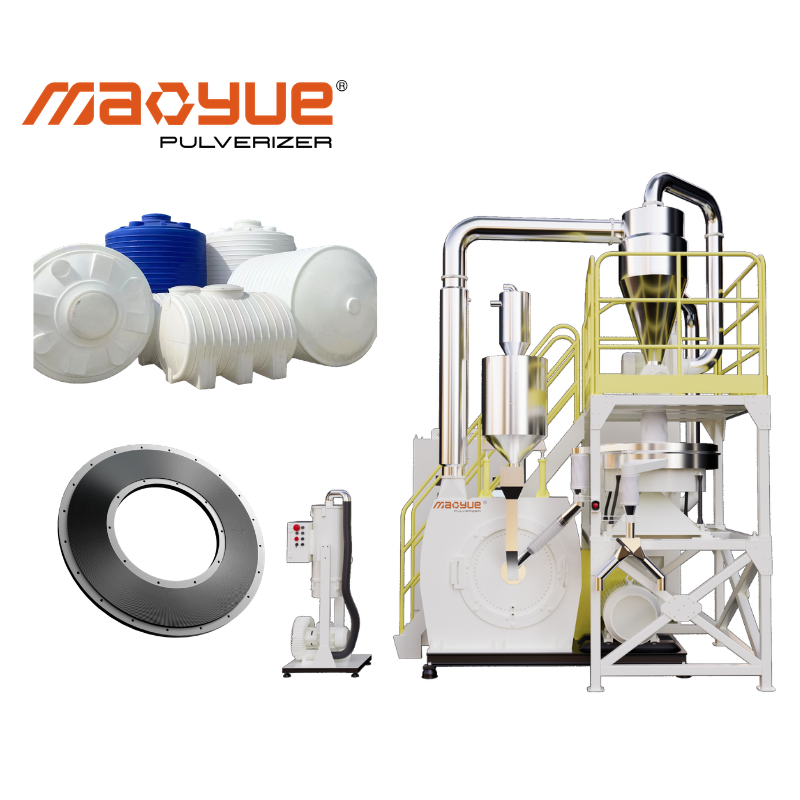
گلوله های پلی اتیلن اصلاح شده پس از ورود به پودر کننده نوع دیسکی، به طور مداوم در معرض ضربه، اصطکاک و نیروهای برشی بین دیسک های چرخان با سرعت بالا قرار می گیرند و به تدریج پودر مورد نیاز را تشکیل می دهند. فاصله دیسک و پارامترهای عملیاتی باید با توجه به ویژگی های مواد، اندازه ذرات هدف و الزامات خروجی تنظیم شوند.
بسته به نیاز مواد و کاربرد، سیستم های پودر PE می توانند پودر در محدوده تقریباً 10-120 مش تولید کنند. ظرافت و خروجی واقعی پودر هنوز باید از طریق آزمایش مواد برای تعیین پارامترهای پودری مناسب تأیید شود.
مرحله 4: خنک سازی و غربالگری
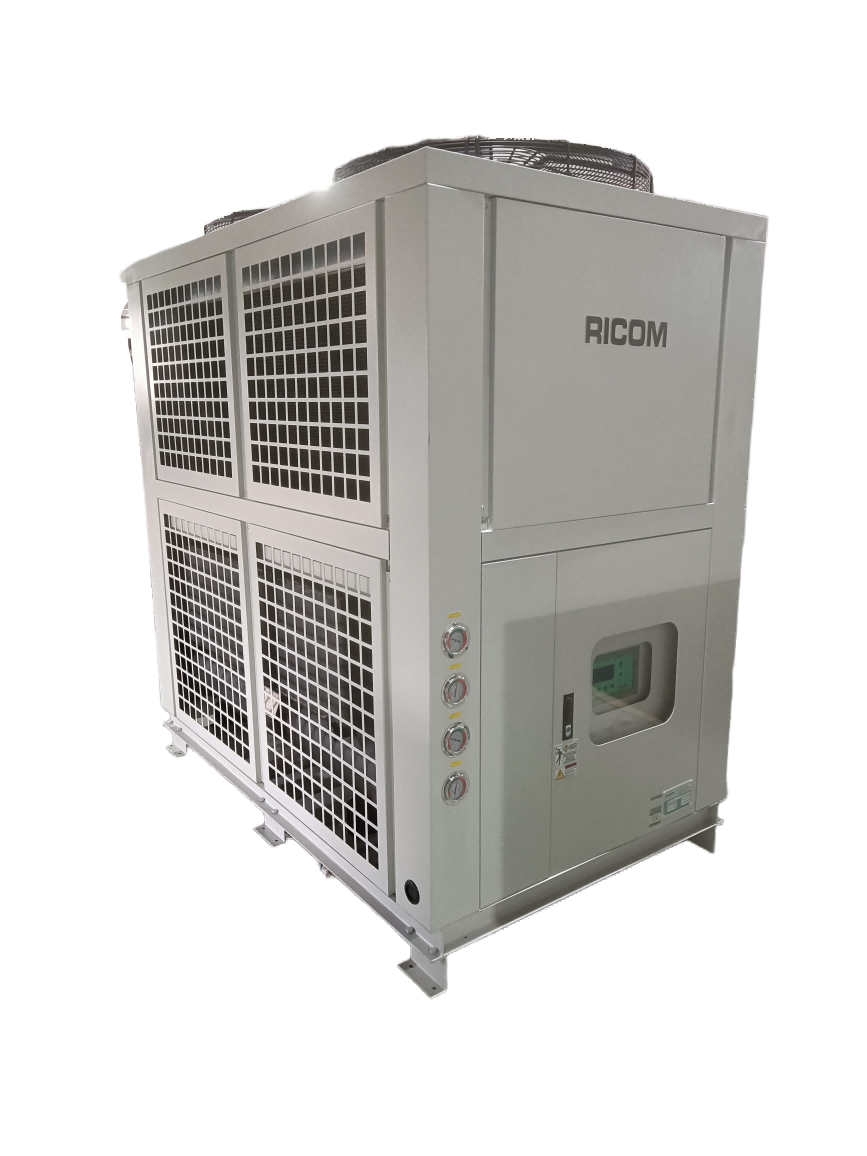
پودر کردن مداوم مقدار معینی گرما تولید می کند، بنابراین خنک کردن به موقع برای جلوگیری از تأثیر افزایش دما بر کیفیت پودر ضروری است. بسته به مشخصات مواد و الزامات تولید، می توان از خنک کننده هوا، خنک کننده آب یا سیستم خنک کننده ترکیبی استفاده کرد.
پس از پودر کردن، پودر را می توان از طریق یک سیستم غربالگری برای کنترل اندازه ذرات و جداسازی ذرات که مشخصات لازم را ندارند، پردازش کرد. این به دستیابی به اندازه ذرات یکنواخت تر و کیفیت پودر نهایی پایدارتر کمک می کند.
مرحله 5: جمع آوری و آزمایش پودر
پودر نهایی از طریق یک سیستم انتقال جریان هوا و جمع آوری پودر حمل و جمع آوری می شود و به کاهش تلفات و تجمع پودر کمک می کند و در عین حال محیط تولید را تمیز نگه می دارد. طراحی مناسب جریان هوا همچنین به اطمینان از انتقال پایدار پودر کمک می کند.
بسته به کاربرد نهایی، پودر نهایی را می توان از نظر اندازه ذرات، ظاهر، جریان پذیری و قوام دسته به دسته آزمایش کرد تا اطمینان حاصل شود که پودر با الزامات فرآیندهای تولید بعدی مطابقت دارد.
Mao Yue محلول های پودر پلاستیک اصلاح شده
تست مواد قبل از انتخاب تجهیزات
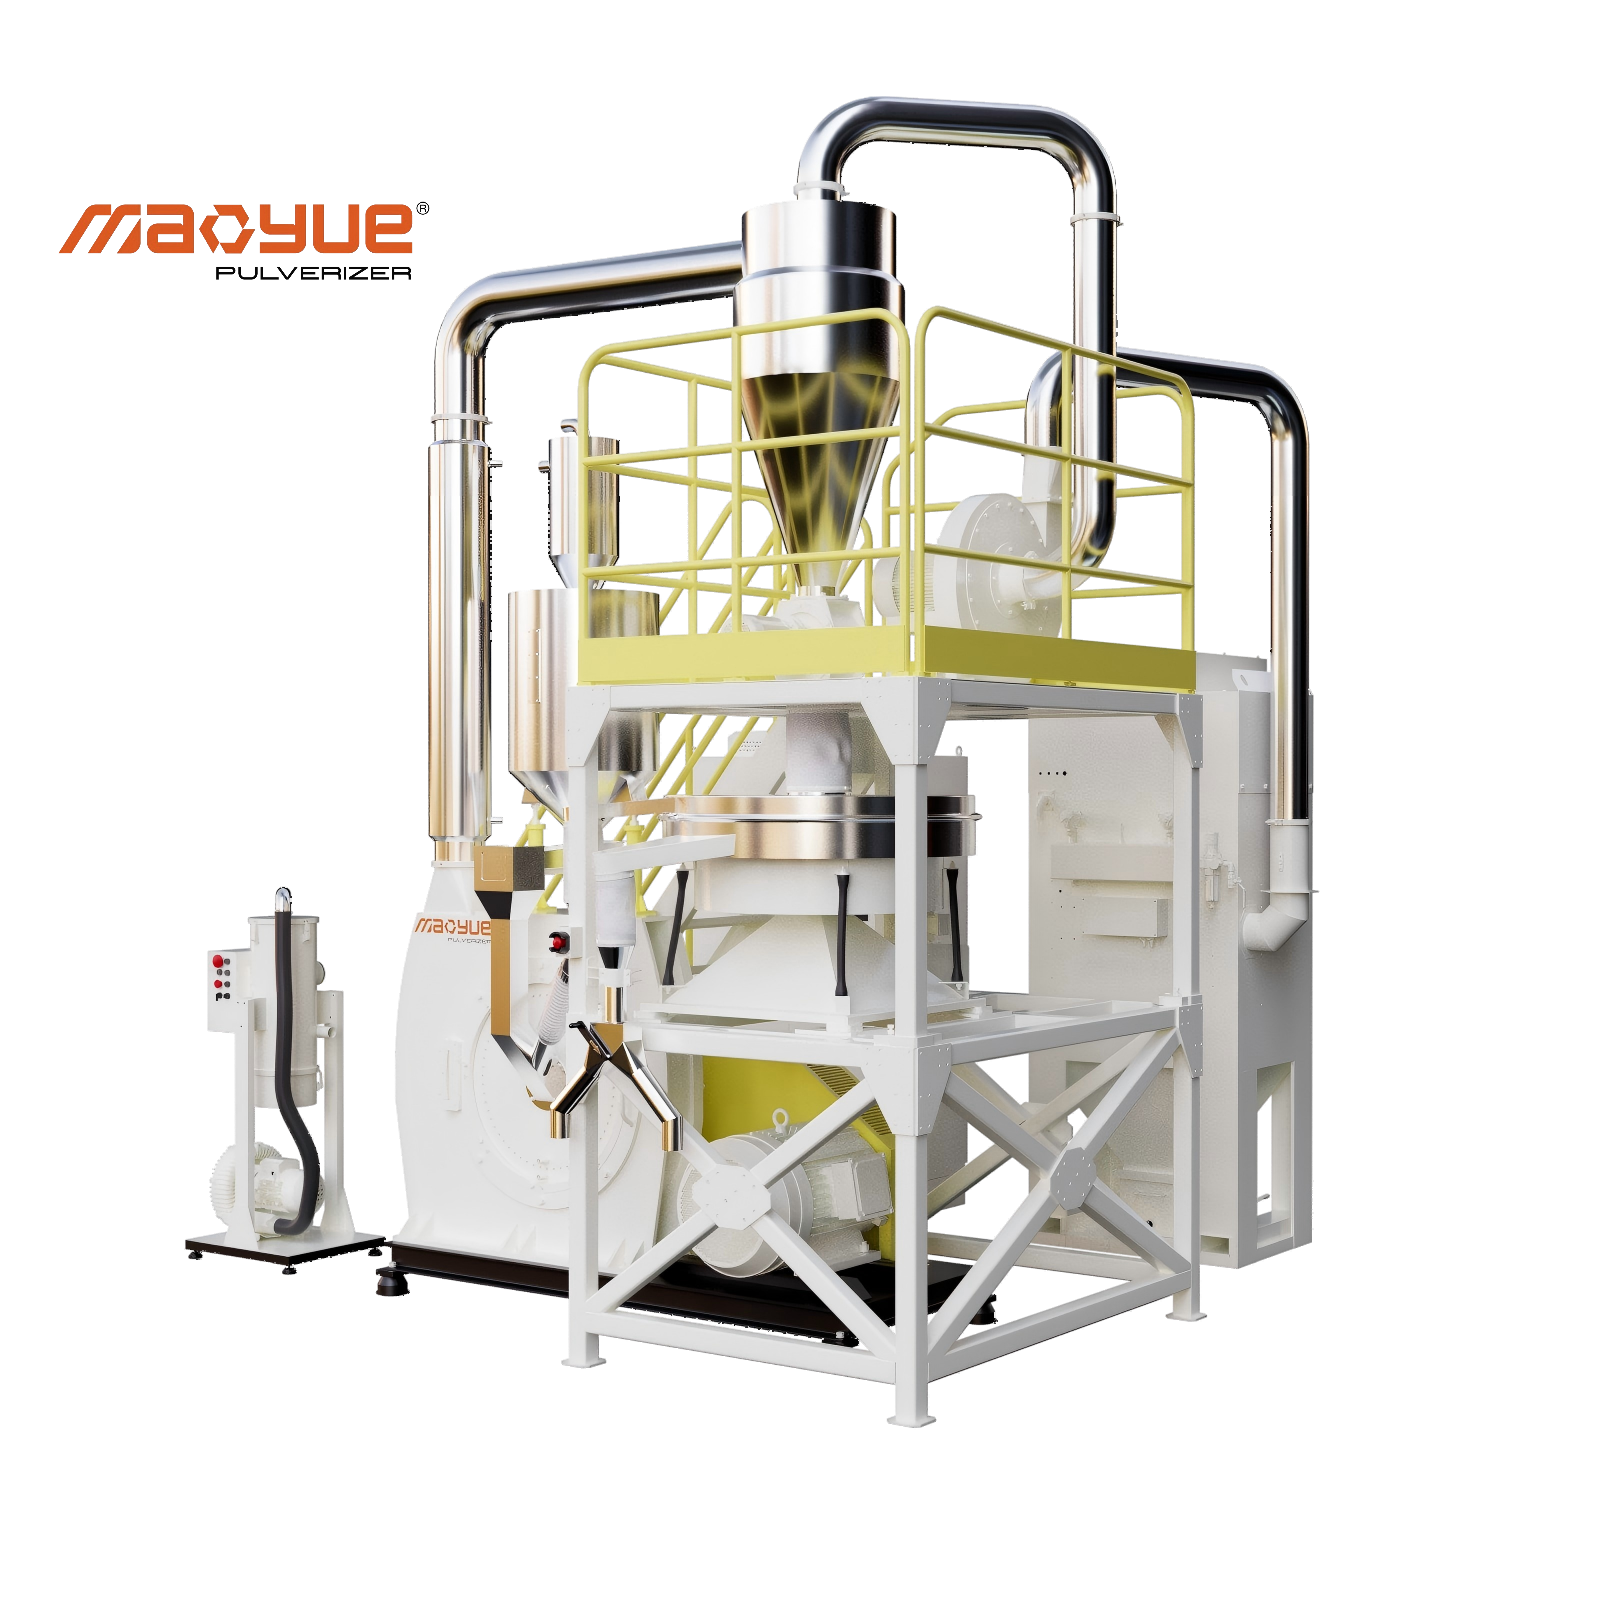
برای پودر کردن پلاستیک اصلاح شده، هیچ مجموعه ای از پارامترها وجود ندارد که برای هر ماده ای کار کند. بنابراین، آزمایش مواد واقعی مشتری قبل از انتخاب تجهیزات بسیار مهم است.
بر اساس نتایج آزمایش، Maoyue وضعیت تغذیه، ظرافت پودر، خروجی، تغییرات دما و کیفیت پودر نهایی را ارزیابی می کند و سپس پارامترهایی مانند فاصله دیسک، سرعت تغذیه و خنک کننده را تنظیم می کند. این به پیکربندی تجهیزات اجازه میدهد تا به جای انتخاب مدل ماشین استاندارد، بهتر با نیازهای واقعی مواد و تولید مشتری مطابقت داشته باشد.
دیسک و پیکربندی ساختار پودر
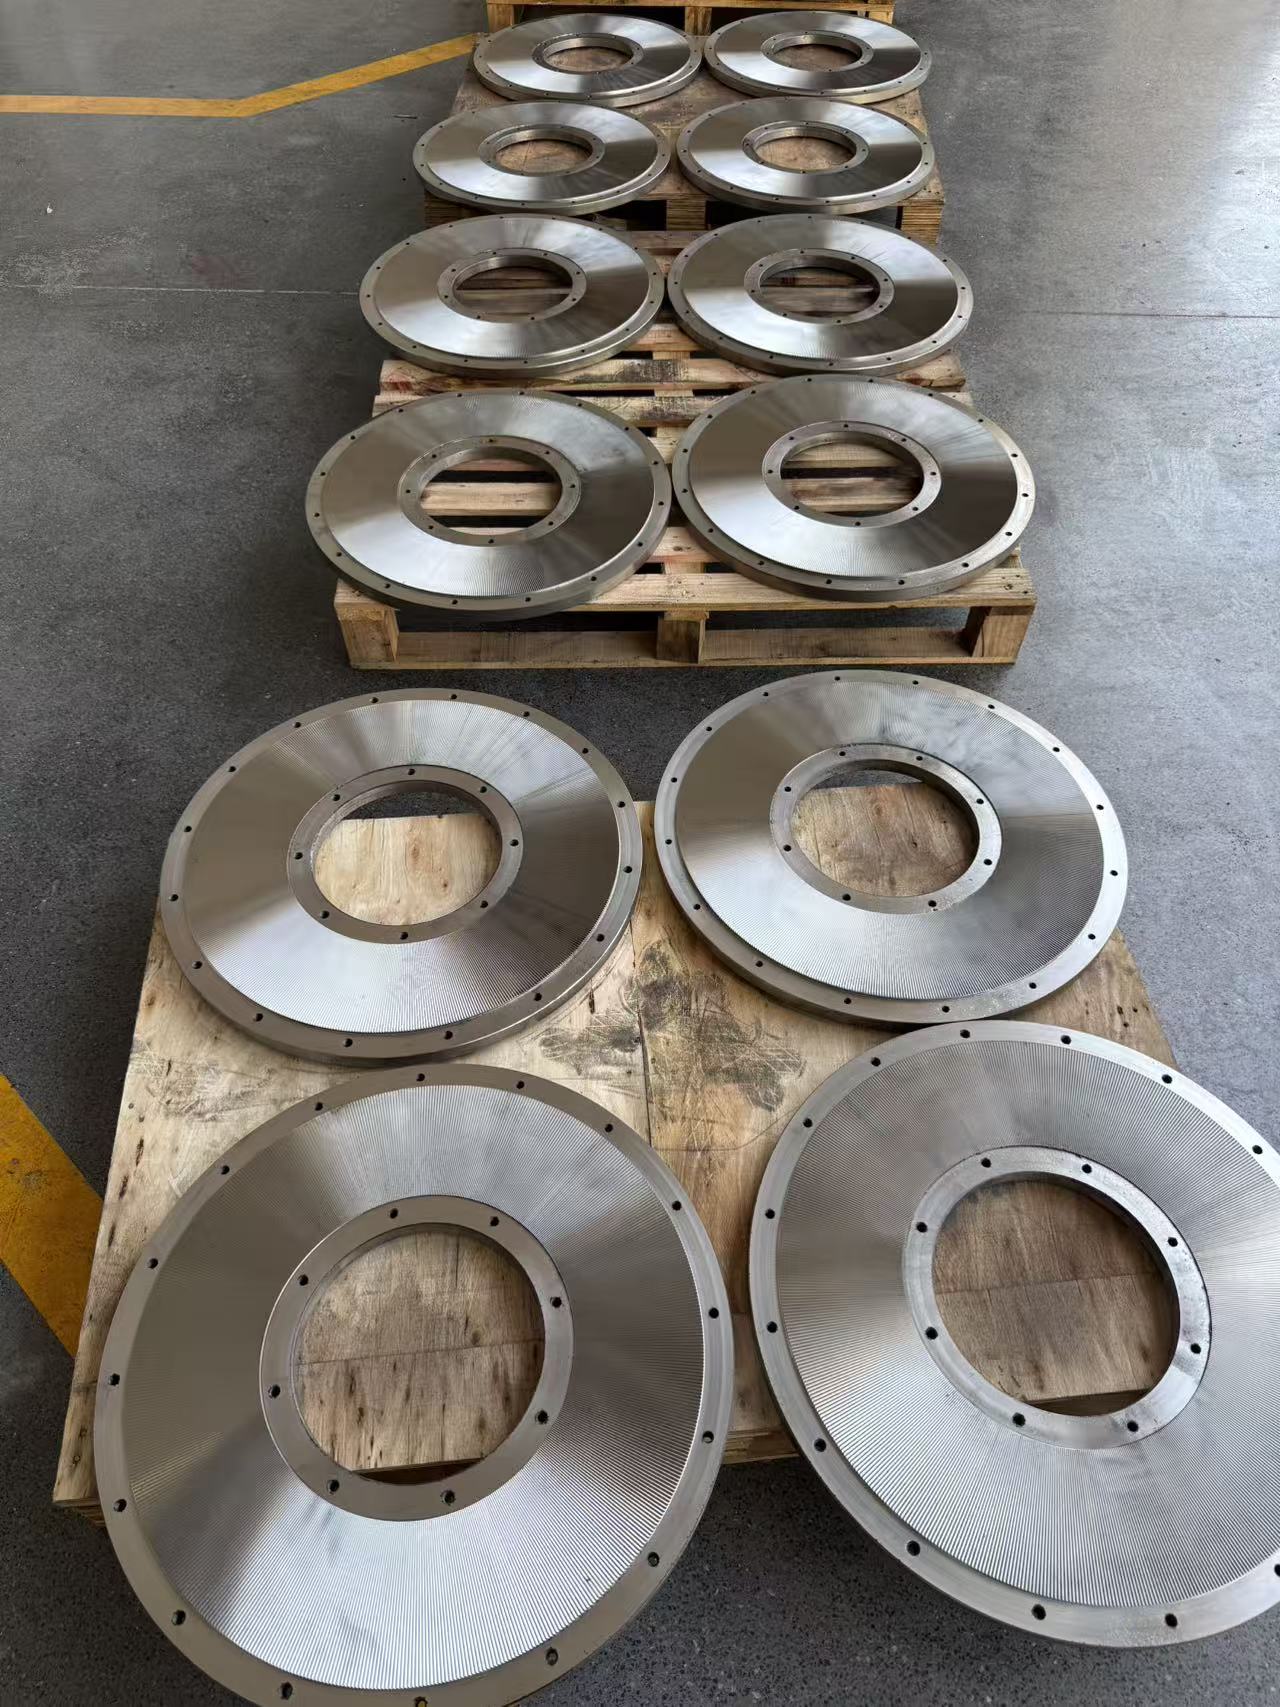
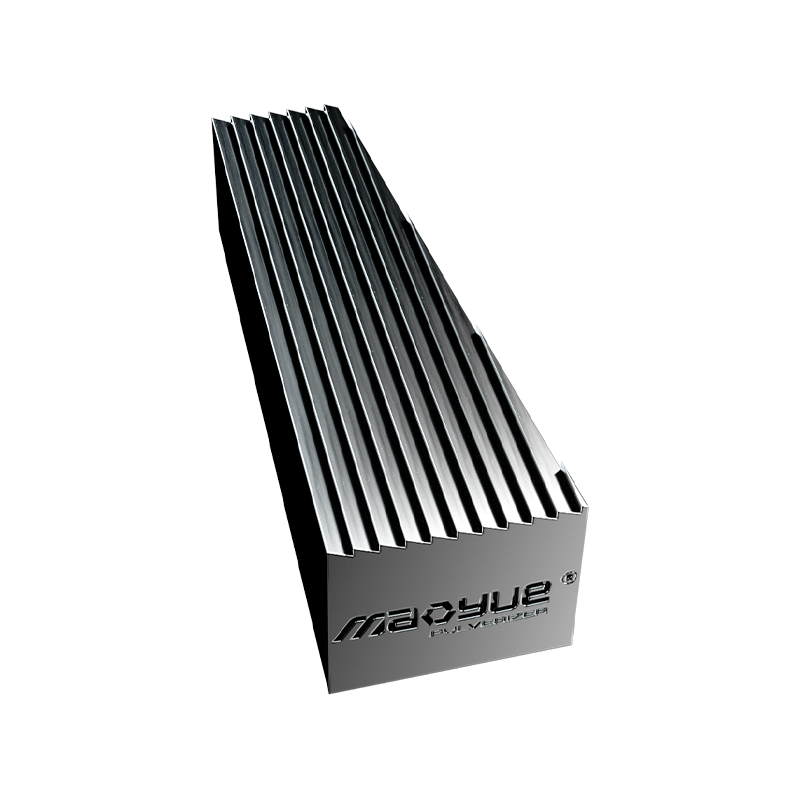
ساختار دیسک به طور مستقیم بر نحوه قرار گرفتن مواد در معرض نیرو و کیفیت پودر حاصل تأثیر می گذارد. فرمولاسیون های مختلف پلی اتیلن اصلاح شده و اندازه ذرات هدف نیاز به طراحی دیسک مناسب، شکاف های کاری و پارامترهای پودر شدن دارند.
Maoyue قطعات پودر کننده هسته خود را در داخل تولید می کند و می تواند آنها را مطابق با نیازهای واقعی مواد و کاربرد پیکربندی کند. هدف صرفاً دنبال کردن سرعتهای چرخشی بالاتر نیست، بلکه دستیابی به تعادل مناسب بین راندمان پودر کردن، ظرافت پودر و کنترل دما است.
سیستم های خنک کننده هوا و آب خنک کننده
برای پودر کردن مداوم مواد ترموپلاستیک، کنترل دما مستقیماً بر کیفیت پودر و پایداری تجهیزات تأثیر می گذارد. Maoyue میتواند سیستمهای خنککننده هوا، خنککننده آب یا سیستمهای خنککننده ترکیبی را با توجه به ویژگیهای مواد و مدل تجهیزات پیکربندی کند و به حذف گرمای تولید شده در طول فرآیند پودر کردن به موقع کمک کند.
خنکسازی پایدار به کاهش نرم شدن، چسبندگی و تجمع مواد کمک میکند و فرآیند پودر شدن را روانتر میکند و در عین حال ظرافت پودر ثابت و شرایط تولید پایدار را حفظ میکند.
تغذیه پایدار و مجموعه پودر
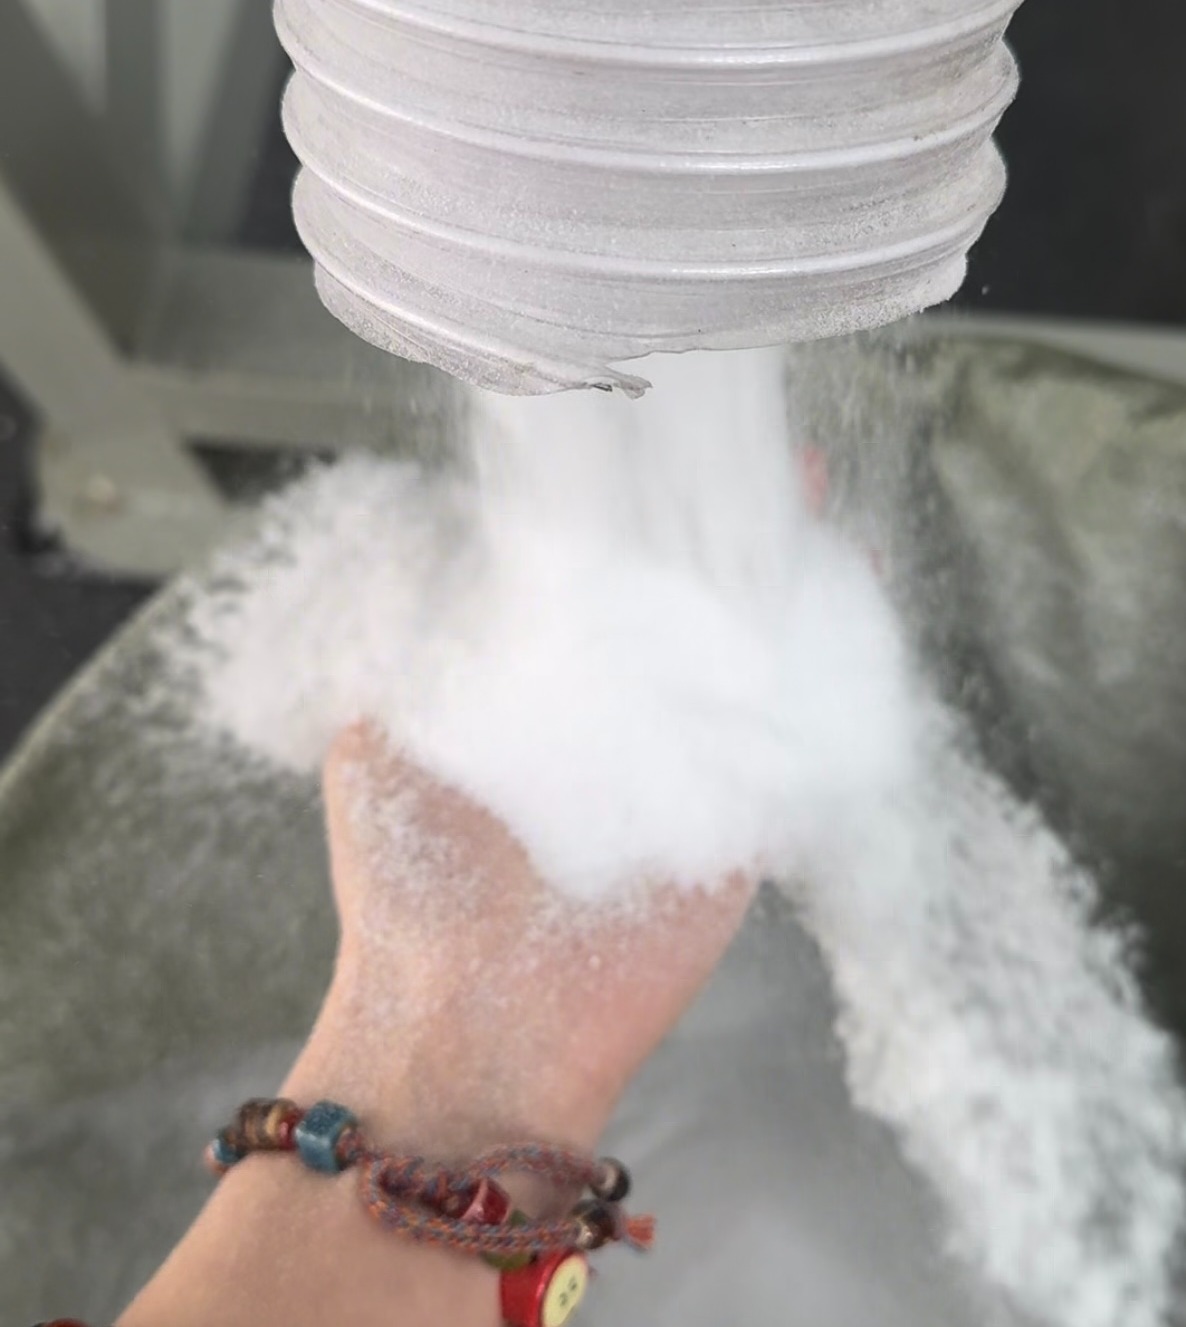
تغذیه پایدار پایه و اساس پودر کردن مداوم است، در حالی که یک سیستم جمع آوری پودر با طراحی مناسب تعیین می کند که آیا پودر نهایی می تواند به آرامی منتقل و جمع آوری شود. عدم تطابق در هر بخشی از فرآیند ممکن است بر راندمان کلی خط و کیفیت پودر تأثیر بگذارد.
بنابراین، Maoyue تغذیه، پودر کردن، خنک کردن، جریان هوا، جداسازی و جمع آوری پودر را به عنوان یک سیستم یکپارچه طراحی می کند. این به همه فرآیندها اجازه می دهد تا برای تولید مداوم پایدارتر و کارآمدتر با هم کار کنند.
پارامترهای فنی متداول سیستم های پودر پلی اتیلن اصلاح شده
فرمولاسیون PE اصلاح شده و الزامات تولید متفاوت است، بنابراین پارامترهای تجهیزات باید بر اساس آن تنظیم شوند. مشخصات زیر می تواند به عنوان مرجع برای پیکربندی های رایج استفاده شود. مشخصات تجهیزات واقعی باید بر اساس آزمایش مواد، ظرافت پودر هدف و الزامات خروجی تعیین شود.
برای چه کاربردهای تولیدی می توان از پودر پلی اتیلن اصلاح شده با کیفیت بالا استفاده کرد؟
قالب گیری چرخشی
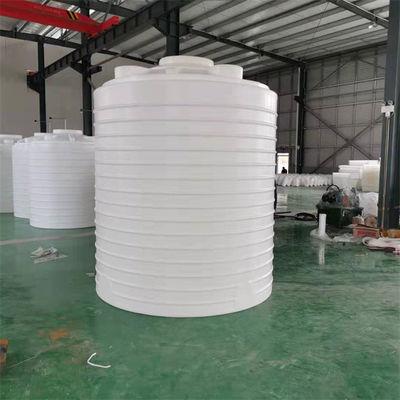
قالب گیری چرخشی یکی از کاربردهای مهم پودر پلی اتیلن است. پودر باید دارای ویژگی های جریان و ذوب خوب باشد تا بتواند به طور یکنواخت در داخل قالب پخش شود و به دستیابی به ضخامت دیواره پایدار و کیفیت محصول ثابت کمک کند.
پودر پلی اتیلن اصلاح شده به درستی پودر شده را می توان برای مخازن، ظروف، محصولات صنعتی، تجهیزات زمین بازی و سایر محصولات قالب گیری چرخشی با توجه به فرمولاسیون های مختلف و الزامات عملکرد، برآورده کردن نیازهای عملکرد پودر و مواد در کاربردهای مختلف استفاده کرد.
کاربردهای پوشش و سطح
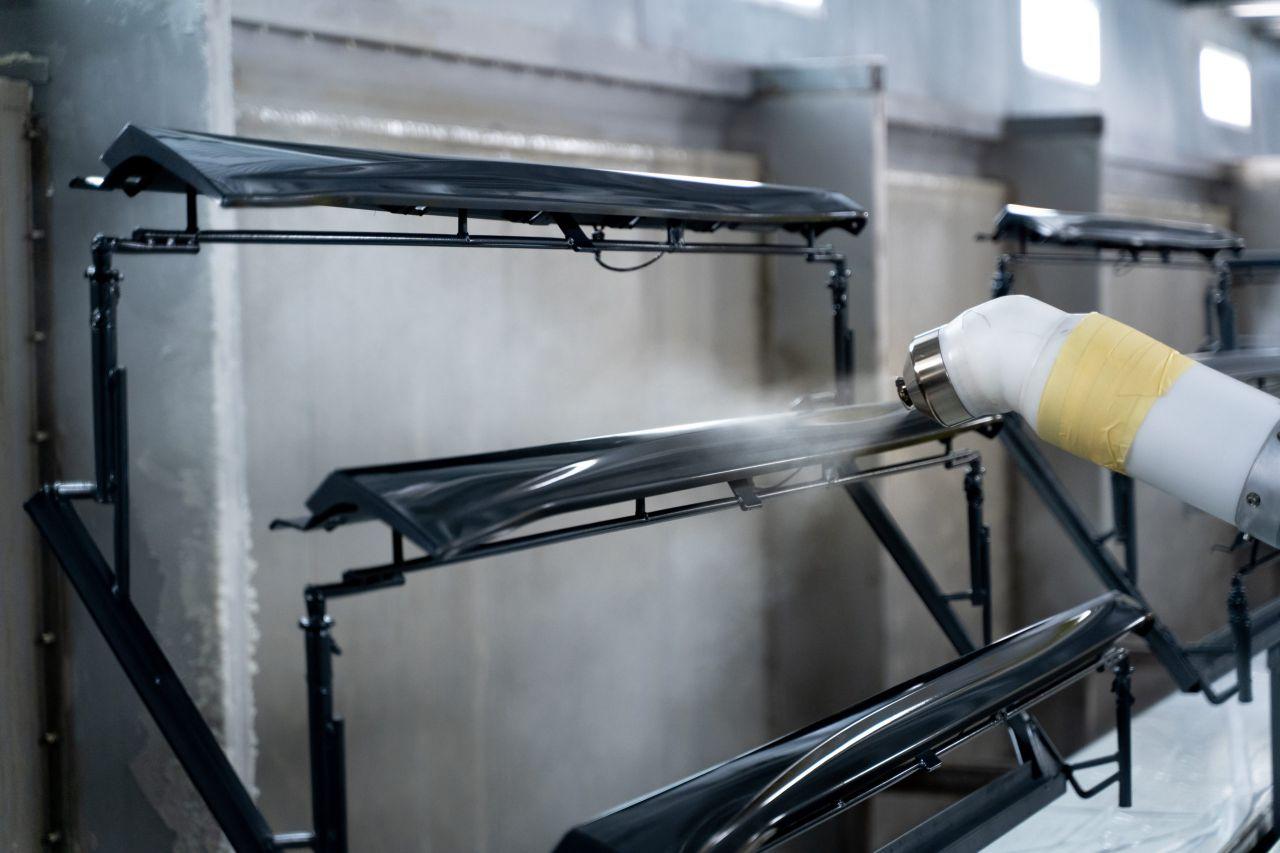
برخی از فرآیندهای پوشش دارای الزامات بالایی برای یکنواختی اندازه ذرات، جریان پذیری و پراکندگی پودرهای پلاستیک هستند. یک فرآیند پودرسازی با طراحی مناسب میتواند به تولید پودر یکدستتر کمک کند و ماده خام مناسبی را برای پوشش بعدی و عملیات سطحی فراهم کند.
مشخصات پودر خاص باید با توجه به مواد پوشش، شرایط فرآیند و الزامات محصول نهایی مطابقت داشته باشد.
ترکیب و پردازش مجدد
پودر پلی اتیلن اصلاح شده همچنین می تواند به عنوان یک ماده واسطه برای مخلوط کردن، ترکیب کردن و پردازش بیشتر استفاده شود. پودر با اندازه ذرات یکنواخت و جریان پذیری پایدار آسان تر برای انتقال، اندازه گیری و مخلوط کردن است و به حفظ پایدار پردازش پایین دست و بهبود استفاده از مواد خام کمک می کند.
مشخصات پودر خاص را می توان با توجه به فرمولاسیون و نیازهای پردازش پایین دست تنظیم کرد.
بازیافت پلاستیک و استفاده مجدد
برخی از ضایعات تولیدی و ضایعات پلاستیکی مناسب را می توان با استفاده از پودر کننده دیسکی به پودر پلاستیک با اندازه ذرات یکنواخت تبدیل کرد و سپس دوباره وارد فرآیندهای تولید مناسب کرد. این می تواند به کاهش ضایعات مواد کمک کند و در عین حال استفاده از مواد خام پلاستیک را بهبود بخشد.
با این حال، اینکه آیا مواد بازیافتی برای پودر کردن بیشتر و استفاده مجدد مناسب هستند یا خیر، باید بر اساس ترکیب مواد، سطح آلودگی و الزامات کاربرد نهایی آنها ارزیابی شود تا اطمینان حاصل شود که پودر بازیافتی نیازهای تولید بعدی را برآورده می کند.
چگونه می توان پودر PE، PP و PA اصلاح شده مناسب را انتخاب کرد؟
مرحله 1: نوع مواد را شناسایی کنید
هنگام انتخاب یک پودر کننده برای پلی اتیلن اصلاح شده، مهم است که مواد واقعی مورد پردازش را شناسایی کنید. پلی اتیلن استاندارد، PE اصلاح شده، PP، PA، پلی اتیلن پر شده با کربنات کلسیم و پلی اتیلن بازیافتی ممکن است از نظر سختی، چقرمگی و ویژگی های پودر شدن متفاوت باشند.
خواص مواد پیکربندی تجهیزات را تعیین می کند. تنها پس از اینکه ترکیب مواد خام و شرایط پردازش به وضوح درک شد، می توان طراحی دیسک مناسب، شکاف کاری، روش خنک کننده و پارامترهای تغذیه را تعیین کرد.
اندازه ذرات پودر هدف را تعریف کنید
اندازه ذرات پودر هدف باید با توجه به فرآیند تولید پایین دست و الزامات محصول نهایی تعیین شود. کاربردهای مختلف ممکن است نیازهای متفاوتی برای ظرافت پودر، توزیع اندازه ذرات و جریان پذیری داشته باشند.
هنگامی که مشخصات هدف تعریف شد، طراحی دیسک، شکاف کاری، جریان هوا و روش غربالگری را می توان به درستی مطابقت داد و به تجهیزات اجازه می دهد تا تعادل بهتری بین کیفیت پودر و راندمان تولید به دست آورند.
خروجی مورد نیاز را تعیین کنید
قدرت موتور به تنهایی نمی تواند خروجی واقعی یک پودر کننده را تعیین کند. ویژگی های مواد، ظرافت پودر هدف، پیکربندی دیسک، پایداری تغذیه و شرایط خنک کننده همگی می توانند بر ظرفیت تولید نهایی تأثیر بگذارند.
بنابراین، هنگام انتخاب تجهیزات، خواص مواد، مشخصات پودر و خروجی هدف باید با هم ارزیابی شوند. آزمایش مواد واقعی روش قابل اعتمادتری را برای تأیید عملکرد تولید دستگاه به جای تکیه بر توان موتور ارائه می دهد.
الزامات خنک کننده را در نظر بگیرید
مواد ترموپلاستیک در حین پودر شدن مداوم مقدار معینی گرما تولید می کنند. موادی که بیشتر مستعد نرم شدن، چسبندگی یا تجمع هستند، عموماً به توجه بیشتری به کنترل دما نیاز دارند.
بنابراین، هنگام انتخاب یک پودر کننده، سیستم خنک کننده باید به درستی با توجه به مشخصات مواد، خروجی و مشخصات تجهیزات پیکربندی شود. برای حفظ دمای پودر شدن و شرایط تولید پایدار می توان از خنک کننده هوا، خنک کننده آب یا سیستم خنک کننده ترکیبی استفاده کرد.
الزامات تولید مستمر را در نظر بگیرید
برای کارخانه هایی که چندین شیفت کاری را انجام می دهند یا تجهیزات را به طور مداوم برای مدت طولانی کار می کنند، عملکرد پایدار مهم تر از صرفاً دنبال کردن قدرت موتور بالاتر است. شرایط یاتاقان، کنترل دما، سایش اجزا و سیستم جمع آوری پودر همگی می توانند بر عملکرد تولید طولانی مدت تأثیر بگذارند.
بنابراین، هنگام انتخاب تجهیزات، باید به پایداری کلی سیستم در دراز مدت توجه شود تا کیفیت پودر و خروجی ثابت در شرایط تولید واقعی تضمین شود.
چرا Mao Yue را برای پودر کردن پلاستیک اصلاح شده انتخاب کنید؟
بیش از 30 سال تجربه در تولید پودر پلاستیک
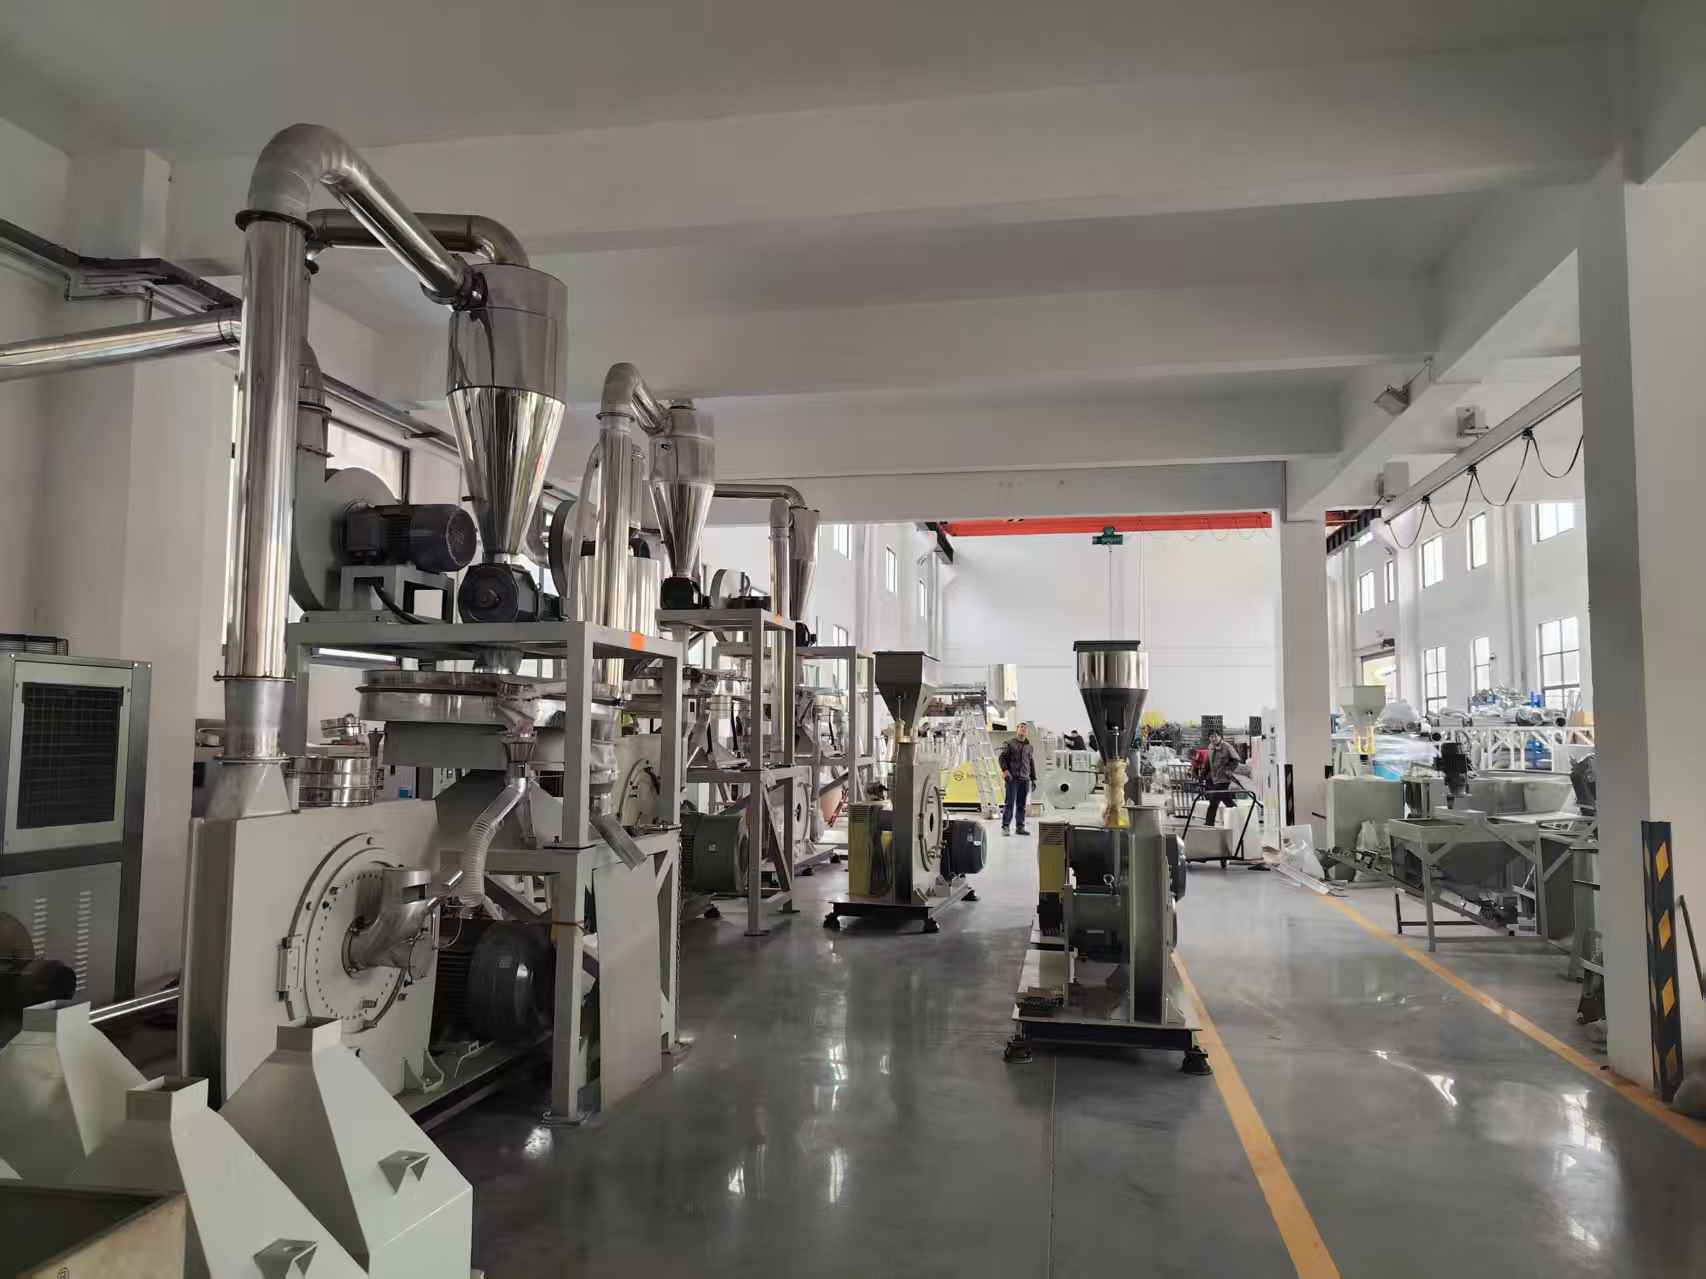
Mao Yue بیش از 30 سال است که در تولید پودر پلاستیک تخصص دارد و طیف گسترده ای از مواد و کاربردهای پلاستیکی را ارائه می دهد. بهجای استفاده از پیکربندی یکاندازه، تجهیزات را با ویژگیهای مواد، مشخصات پودر هدف و الزامات خروجی مطابقت میدهیم.
این تجربه طولانیمدت تولید، مائو یو را قادر میسازد تا نیازهای پودر کردن فرمولهای مختلف، از جمله PE، PP، PA اصلاحشده، و پلاستیکهای بسیار پر شده را بهتر انجام دهد و راهحلهایی را ارائه دهد که با نیازهای تولید واقعی مشتریان سازگارتر است.
ساخت داخلی قطعات اصلی
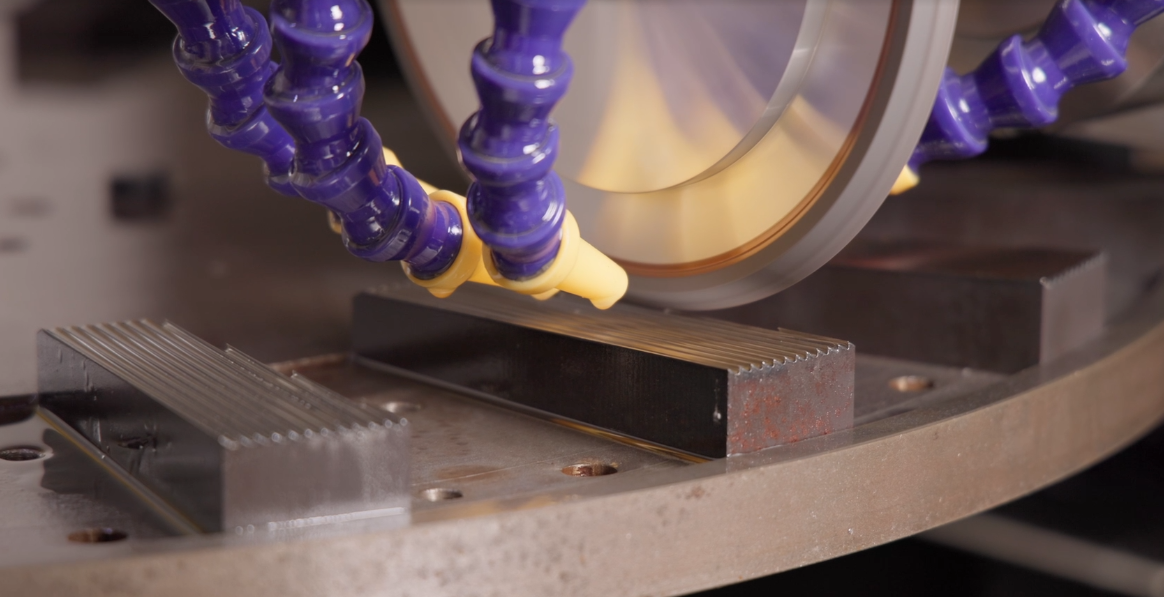
Mao Yue قطعات پودر کننده هسته مانند دیسکها و دندانهای آسیاب را در داخل تولید میکند که امکان کنترل مستقیم بیشتری بر دقت ماشینکاری و ابعاد اجزا را فراهم میکند و در عین حال تنظیم تنظیمات تجهیزات برای مواد مختلف و نیازهای پودر را آسانتر میکند.
برای پودر کردن پلی اتیلن اصلاح شده، این قابلیت ساخت داخلی تطبیق انعطاف پذیرتری با ویژگی های مواد، اندازه ذرات هدف و الزامات تولید را امکان پذیر می کند و به پیکربندی تجهیزات اجازه می دهد تا با کاربردهای واقعی مطابقت بیشتری داشته باشد.
تست مواد و آزمایشات تجهیزات
قبل از نهایی کردن تجهیزات، آزمایش مواد واقعی مشتری راه مستقیم تری را برای تأیید عملکرد پودر کردن فراهم می کند. Mao Yue بر ارزیابی ظرافت پودر، خروجی، دما، ثبات تغذیه و وضعیت پودر نهایی تمرکز دارد و پارامترهای مربوطه را بر اساس نتایج آزمایش تنظیم میکند.
این رویکرد کمک می کند تا انتخاب تجهیزات با نیازهای تولید واقعی مشتری سازگارتر باشد و خطرات مرتبط با تکیه صرفاً بر مشخصات تئوری را کاهش دهد.
ساخت دقیق و تعادل دینامیک
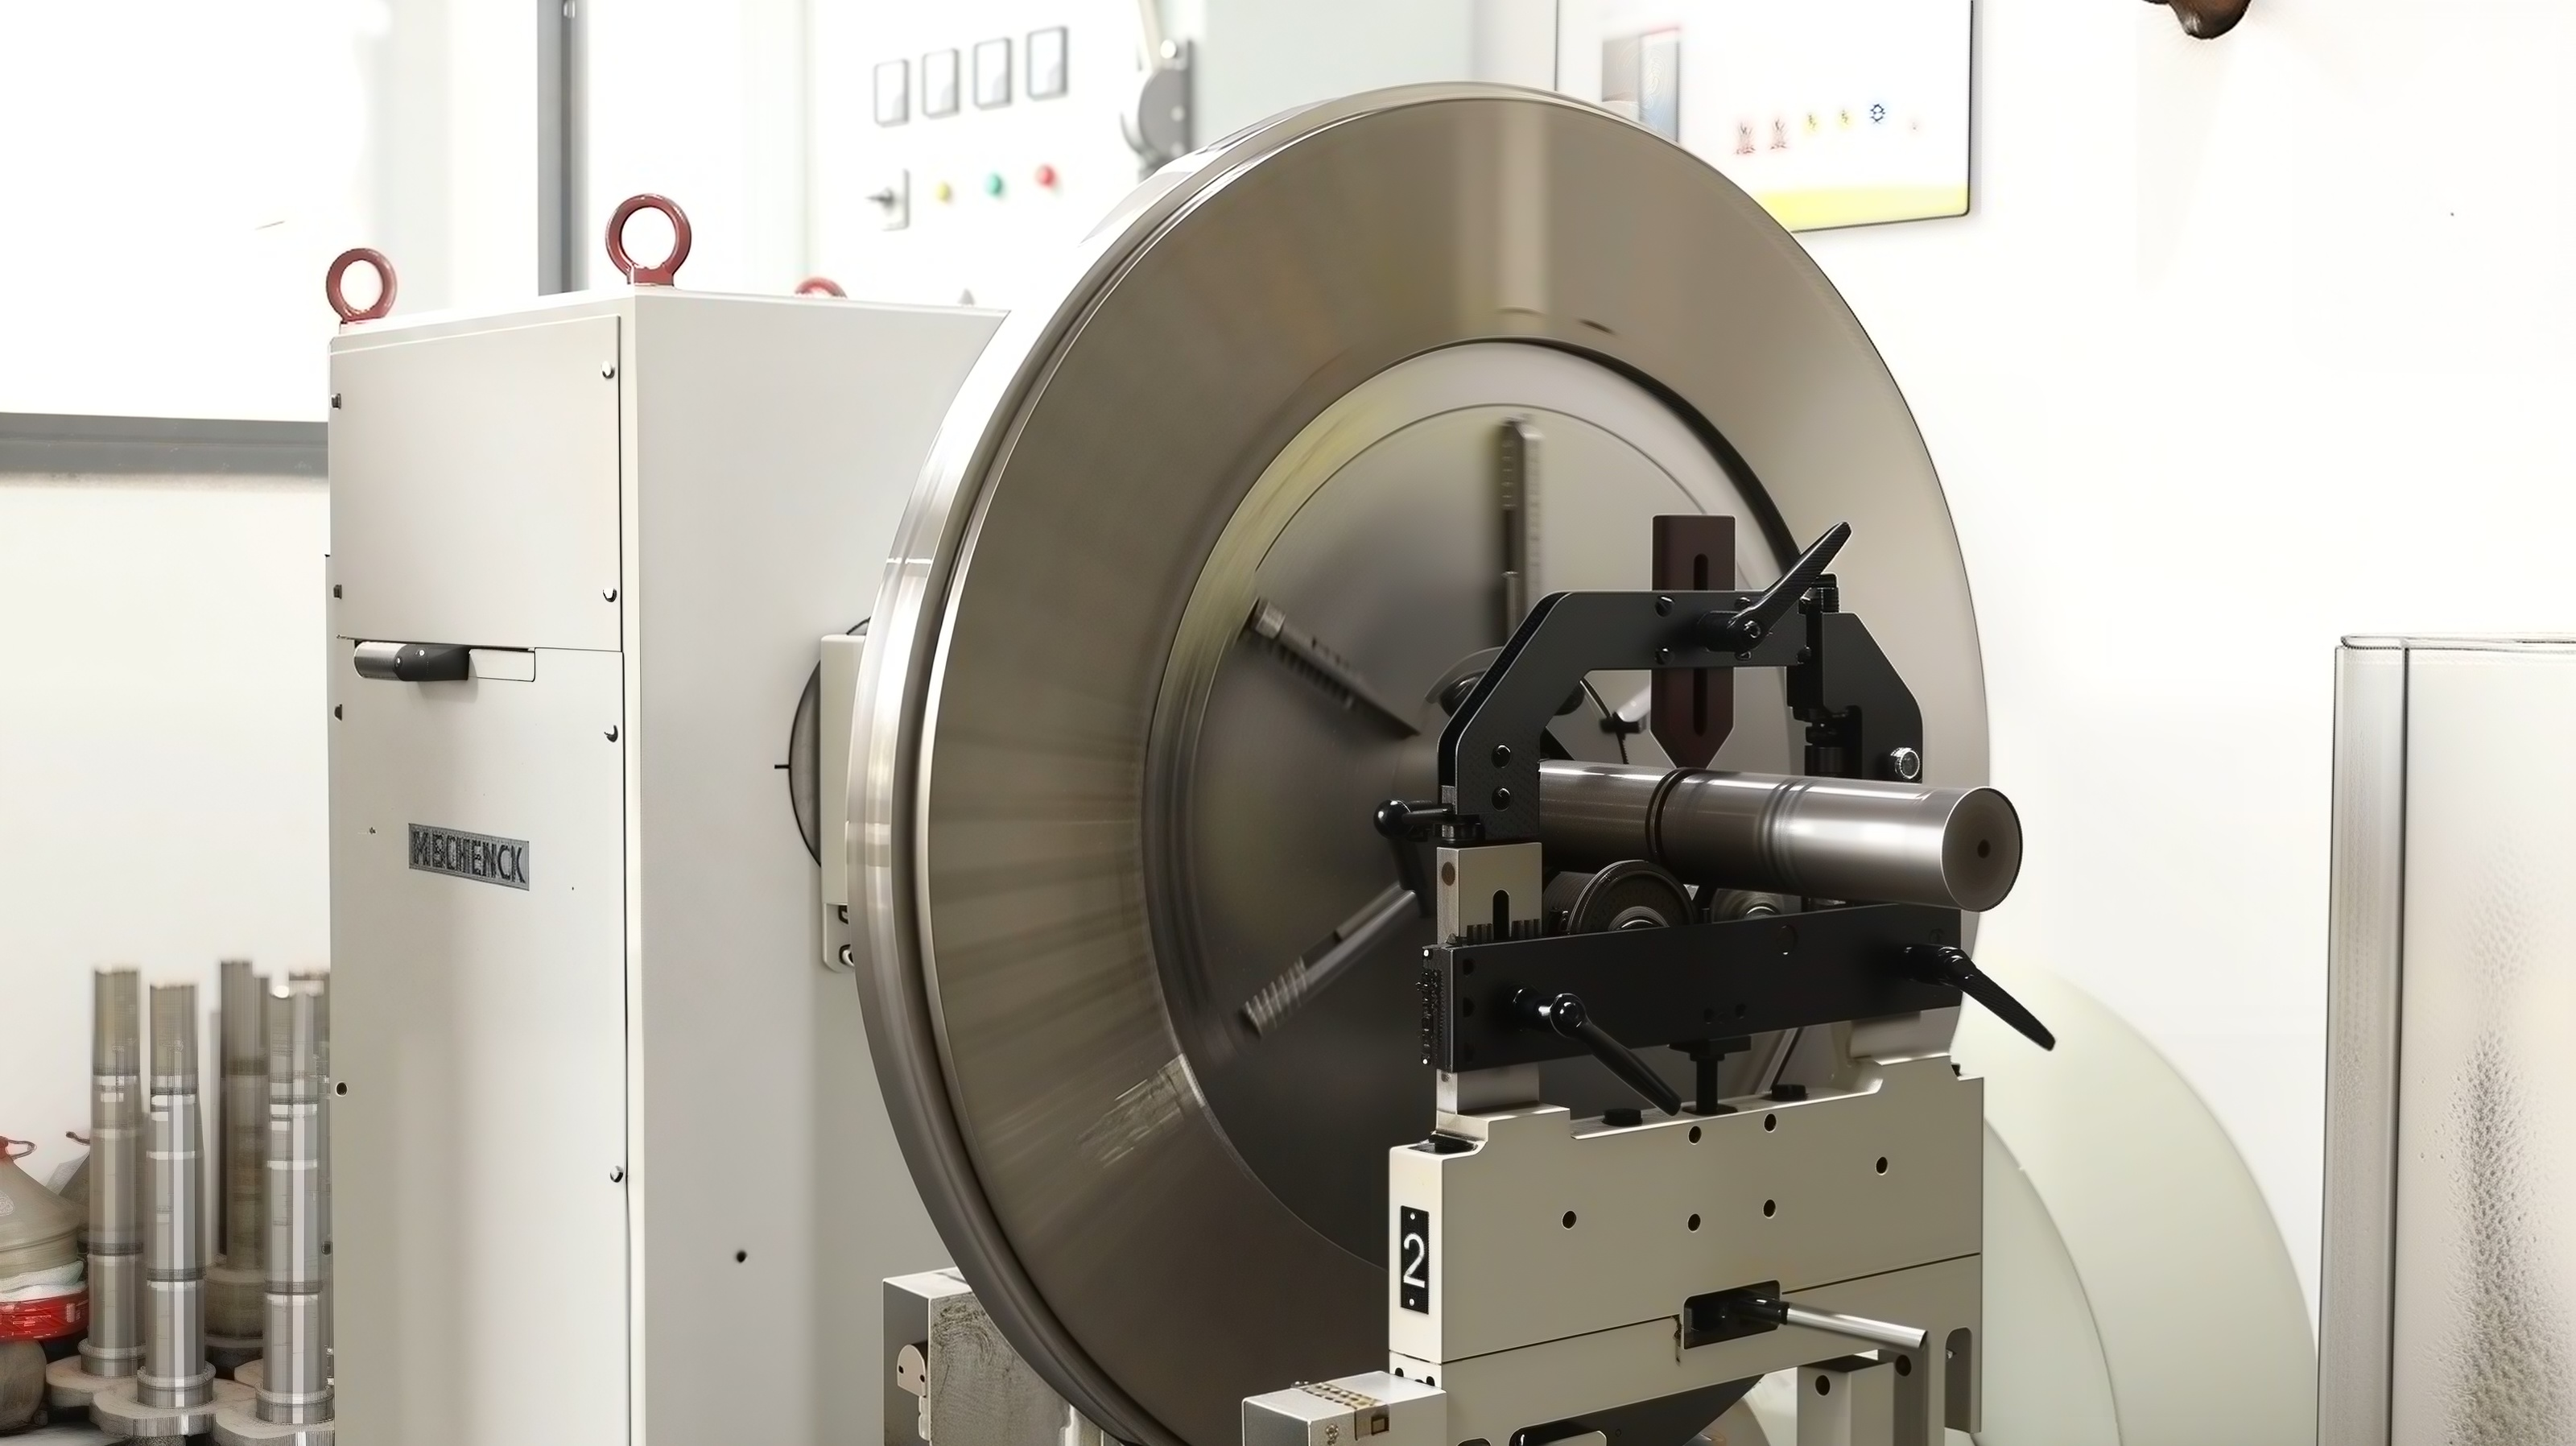
اجزای چرخان با سرعت بالا یک پودر پلاستیکی به سطوح بالایی از دقت ماشینکاری و تعادل دینامیکی نیاز دارند. دقت ماشینکاری خوب به اطمینان از تراز و عملکرد پایدارتر قطعات کمک می کند، در حالی که تعادل دینامیکی دقیق به کاهش لرزش در حین کار با سرعت بالا و به حداقل رساندن تأثیر آن بر یاتاقان ها و سایر اجزای حیاتی کمک می کند.
بنابراین، ماشینکاری دقیق و تعادل دینامیکی نه تنها برای عملکرد صاف تجهیزات مهم هستند، بلکه مستقیماً بر عمر مفید و پایداری تولید طولانیمدت پودرساز تأثیر میگذارند.
قبل از انتخاب پودرساز چه اطلاعاتی لازم است؟
برای تطبیق دقیقتر پودر پلیاتیلن اصلاحشده مناسب، مشتریان میتوانند اطلاعات کلیدی مانند مشخصات مواد، مشخصات پودر هدف و الزامات تولید را ارائه دهند. هرچه اطلاعات کامل تر باشد، تعیین طراحی دیسک مناسب، قدرت موتور، روش خنک کننده و پیکربندی کلی سیستم آسان تر است.
سوالات متداول در مورد پودرهای پلی اتیلن اصلاح شده
آیا فرآیند پودر کننده پلی اتیلن می تواند PE را اصلاح کند؟
بله. یک پودر پلی اتیلن مناسب می تواند انواع مختلفی از پلی اتیلن اصلاح شده را پردازش کند، اما پیکربندی تجهیزات خاص باید با توجه به مواد واقعی، محتوای پرکننده، اندازه ذرات پودر هدف و الزامات خروجی تعیین شود.
چگونه یک پودر پلی اتیلن اصلاح شده می تواند پودر تولید کند؟
اندازه ذرات پودر نهایی به مشخصات مواد، طراحی دیسک، شکاف کاری و شرایط عملیاتی بستگی دارد. سیستمهای پودری پلیاتیلن را معمولاً میتوان برای تولید پودر در محدوده تقریباً 10-120 مش پیکربندی کرد، اما عملکرد واقعی باید از طریق آزمایش مواد تأیید شود.
آیا پودرساز می تواند پلی اتیلن پر شده با کربنات کلسیم را پردازش کند؟
بله. با این حال، پلی اتیلن پر شده ممکن است ویژگی های پودر شدن متفاوتی با پلی اتیلن استاندارد داشته باشد زیرا پرکننده ها می توانند سختی مواد را افزایش داده و بر رفتار سایش تأثیر بگذارند. بنابراین، اجزای پودر کننده و پارامترهای عملیاتی باید بر اساس فرمول واقعی ارزیابی شوند.
چگونه می توان افزایش دما را در حین پودر کردن پلی اتیلن کنترل کرد؟
افزایش دما را می توان از طریق تغذیه مناسب، تنظیم شکاف کاری، جریان هوا و پیکربندی خنک کننده کنترل کرد. بسته به مدل مواد و تجهیزات، می توان از خنک کننده هوا، خنک کننده آبی یا سیستم خنک کننده ترکیبی استفاده کرد.
آیا قدرت موتور بالاتر همیشه به معنای خروجی بالاتر است؟
نه لزوما. خروجی واقعی همچنین به عواملی مانند ویژگی های مواد، اندازه خوراک، ظرافت پودر هدف، پیکربندی دیسک، پایداری تغذیه و شرایط خنک کننده بستگی دارد.
آیا Mao Yue می تواند مواد پلی اتیلن اصلاح شده من را آزمایش کند؟
بله. هنگامی که فرمول مواد، مشخصات پودر یا الزامات تولید با کاربردهای استاندارد متفاوت است، آزمایش مواد توصیه می شود. از طریق آزمایشهای تجهیزات، میتوان پیکربندی مناسبتر پودرکننده را قبل از انتخاب تجهیزات نهایی ارزیابی کرد.
نتیجه گیری: پودر بهتر با فرآیند پودر کردن بهتر شروع می شود
تولید پودر پلیاتیلن اصلاحشده با کیفیت بالا، صرفاً در مورد کاهش پلاستیک به اندازه ظریفتر نیست. این نیاز به بررسی دقیق ویژگی های مواد، تغذیه، طراحی دیسک، شکاف کاری، کنترل دما، خنک کننده، غربالگری و جمع آوری پودر دارد.
یک سیستم پودرسازی PE اصلاح شده مناسب باید با مواد واقعی، اندازه ذرات هدف و الزامات خروجی مطابقت داشته باشد و تعادل مناسبی بین ظرافت پودر، روانپذیری، کنترل دما و راندمان تولید حاصل شود.
Mao Yue با بیش از 30 سال تجربه در تولید پودرهای پلاستیکی و قابلیت های ساخت داخلی برای اجزای پودر کننده هسته، می تواند آزمایش مواد را بر اساس مواد واقعی مشتریان انجام دهد. با ارزیابی نتایج آزمایش مانند اندازه ذرات پودر، خروجی و دما، Maoyue میتواند پیکربندیهای پودرکننده پلی اتیلن مناسب را برای کاربردهایی از جمله قالبگیری چرخشی، پوشش، ترکیب و بازیافت ارائه دهد.
اگر به دنبال راه حل اصلاح شده پودر PE هستید، می توانید نوع ماده، اندازه خوراک، اندازه ذرات هدف و خروجی مورد نیاز را ارائه دهید. Maoyue از نتایج آزمایش مواد واقعی برای توصیه راه حل تجهیزات مناسب برای نیازهای تولید شما استفاده خواهد کرد.