

 中文简体
انتخاب دیسک پودر کننده صحیح برای اندازه ذرات هدف
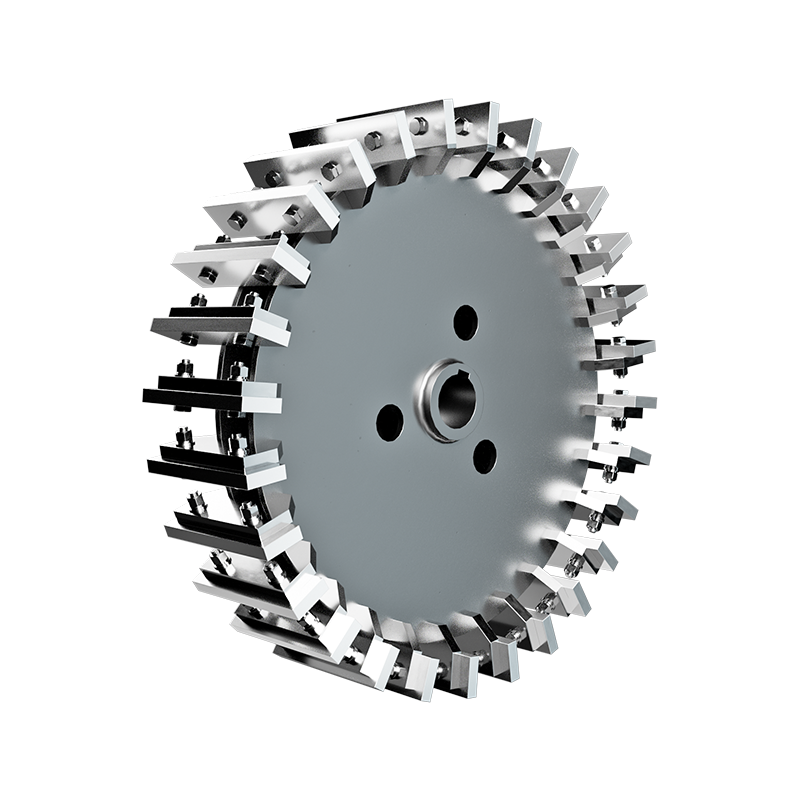
را دیسک پودر کننده تعیین کننده اصلی توزیع اندازه ذرات نهایی، ظرفیت توان عملیاتی و بازده انرژی در تجهیزات کاهش اندازه مکانیکی است. انتخاب نمایه دیسکی که با شکنندگی مواد و اندازه مش هدف مطابقت داشته باشد بسیار مهمتر از اسب بخار موتور به تنهایی است. یک دیسک ناهماهنگ می تواند خروجی را تا 40 درصد کاهش دهد و نرخ سایش را بدون توجه به مشخصات دستگاه تا سه برابر افزایش دهد.
برای اکثر کاربردهای صنعتی، از پلاستیک گرفته تا مواد معدنی، پیکربندی دیسک بهینه به دست می آید 85-95٪ عملکرد در ± 10٪ از مش هدف در حالی که مصرف انرژی ویژه زیر 0.15 کیلووات ساعت بر کیلوگرم حفظ می شود. این تعادل از طریق هم ترازی دقیق هندسه دیسک، سرعت چرخش و تنظیمات شکاف به جای سنگ زنی با نیروی بی رحم به دست می آید.
نمایه های هندسه دیسک و کاربردهای آنها
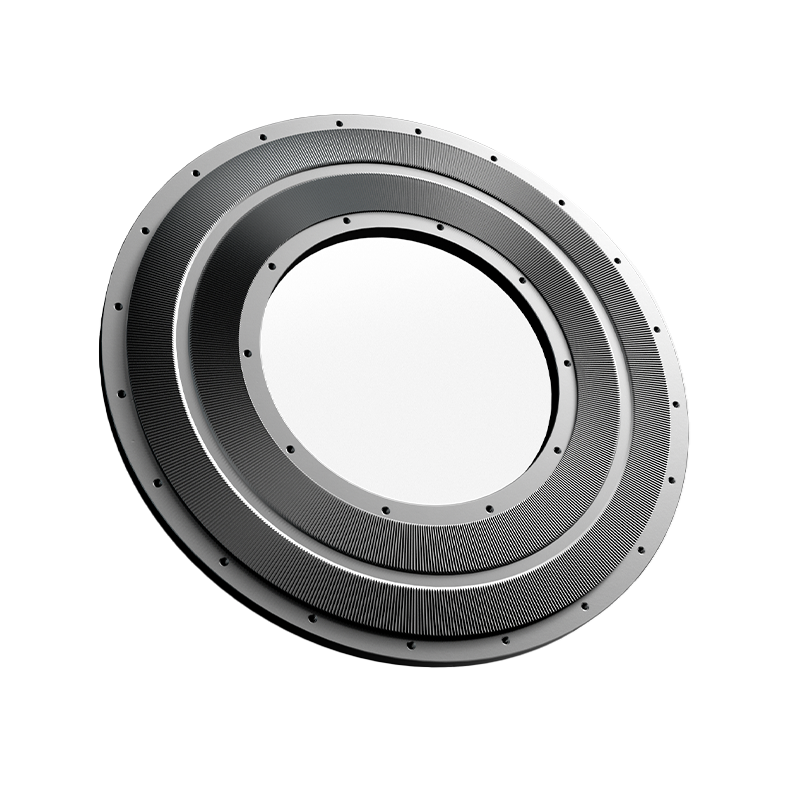
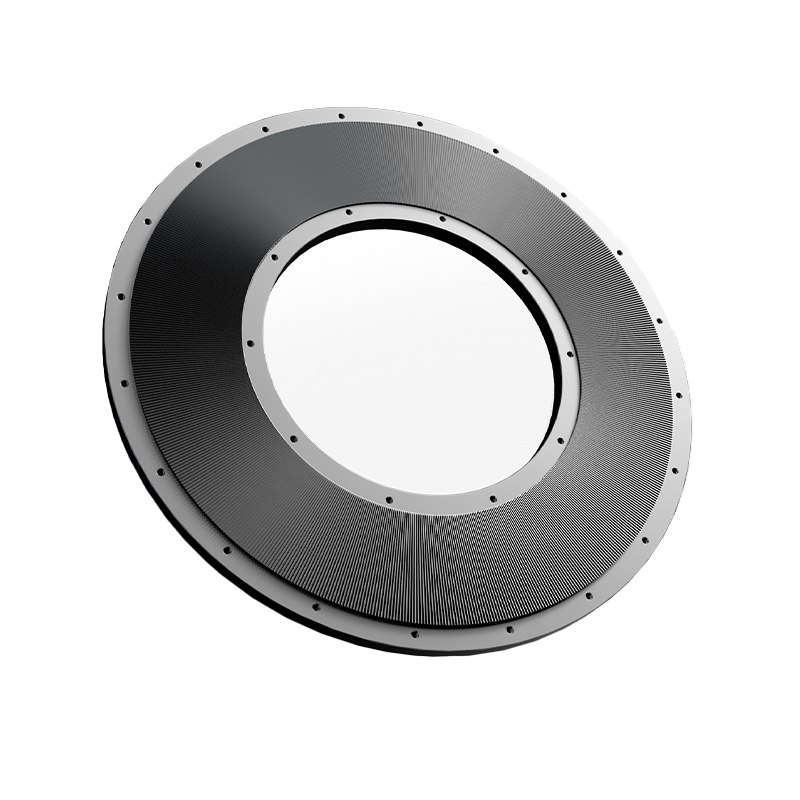
دیسک های پودر کننده قابل تعویض نیستند. هر پروفیل مکانیک شکست متمایز متناسب با کلاس های مواد خاص را ایجاد می کند. درک این تفاوت ها از آزمایش و خطای پرهزینه جلوگیری می کند و کیفیت محصول را تضمین می کند.
| نوع دیسک | بهترین کلاس مواد | محدوده مش معمولی | مزیت کلیدی |
|---|---|---|---|
| دندانه دار / ضربه | مواد معدنی شکننده، سرامیک | مش 20-80 | توان عملیاتی بالا، کنترل درشت |
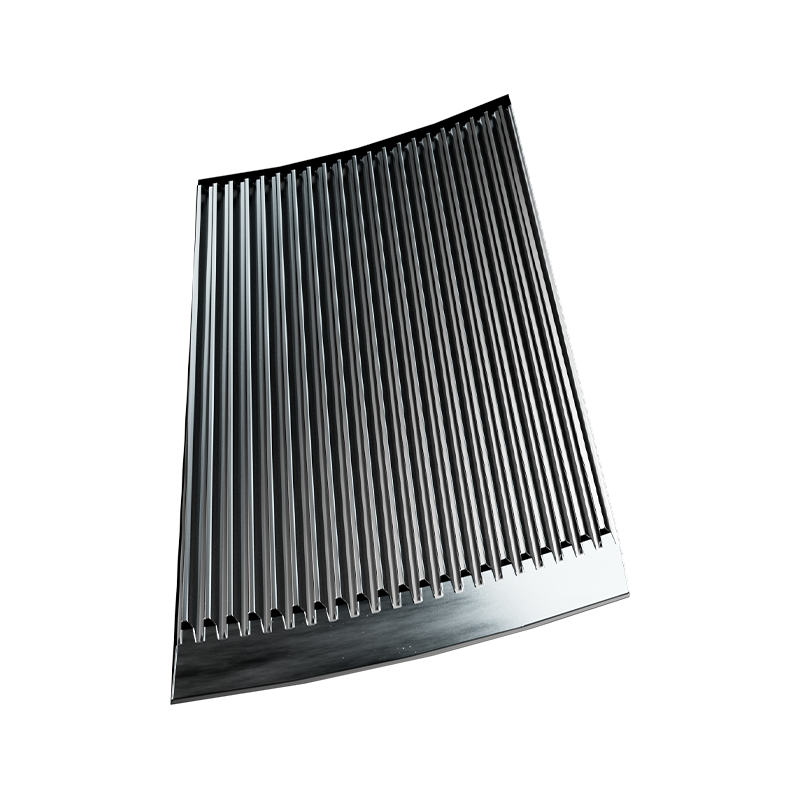
| دندانه دار / برشی | پلاستیک، الاستومر، الیاف | مش 40-200 | برش تمیز، حداقل تولید گرما |
| راه راه / فرسایش | مواد غذایی، مواد شیمیایی، رنگدانه ها | مش 100-400 | پودر ریز، PSD باریک |
| صاف / فشرده سازی | مواد مومی یا روغنی | متغیر | از گرفتگی، پوسته پوسته شدن جلوگیری می کند |
چرا دیسک های دندانه دار بر بازیافت پلاستیک غالب هستند؟
راrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at زاویه 15 تا 30 درجه برای برش مواد تمیز، تولید 60% گرمای کمتر نسبت به جایگزین های دندانه دار این مدیریت حرارتی از ذوب شدن و تجمع مجدد جلوگیری می کند، که علت اصلی کور شدن صفحه در پودر شدن پلاستیک است.
انتخاب مواد برای مقاومت در برابر سایش و کنترل آلودگی
متالورژی دیسک مستقیماً بر عمر سرویس، خلوص محصول و هزینه های عملیاتی تأثیر می گذارد. مواد بهینه بر اساس ساینده بودن مواد اولیه و الزامات نظارتی، سختی را در برابر چقرمگی متعادل می کند.
- فولاد ابزار D2: انتخاب استاندارد برای سنگ زنی همه منظوره؛ مقاومت سایش خوبی را با هزینه متوسط ارائه می دهد. طول عمر معمولی از 800-1200 ساعت روی پلاستیک های غیر ساینده قبل از نیاز به روکش.
- نوک کاربید تنگستن: برای مواد معدنی غنی از سیلیس، پلیمرهای پر از شیشه یا پودرهای سرامیکی ضروری است. عمر سرویس را افزایش می دهد 5-8 برابر در مقایسه با فولاد D2 اما قیمت اولیه آن 3 تا 4 برابر بیشتر است. توجیه زمانی که فرکانس خرابی بیش از فواصل ماهانه باشد.
- فولاد ضد زنگ (316L/420): برای کاربردهای غذایی، دارویی و شیمیایی که آلودگی آهن غیرقابل قبول است، اجباری است. مقاومت سایشی کمتری نسبت به فولاد ابزار دارد اما مطابق با FDA/USP مطابقت دارد. انتظار می رود 30-50٪ عمر کوتاه تر در مقابل D2 در شرایط معادل.
- پوشش سرامیک: گزینه نوظهور ترکیب چقرمگی بستر فولادی با سختی سطح آلومینا/زیرکونیا. کاهش تماس فلز به فلز و ایجاد استاتیک در کاربردهای پودر ریز. بهترین برای <100 میکرون اهدافی که در آن چسبندگی الکترواستاتیکی باعث از دست دادن عملکرد می شود.
تنظیم شکاف و بهینه سازی عملیاتی
را inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
ایجاد تنظیمات شکاف پایه
با شکاف های توصیه شده توسط سازنده به عنوان نقطه تنظیم اولیه شروع کنید، سپس به صورت تجربی اصلاح کنید. برای دیسک های راه راه با هدف قرار دادن مش 200، شروع کنید 0.010-0.015 اینچ (0.25-0.38 میلی متر) . کاهش در افزایش 0.002 اینچی در حین نظارت بر جذب آمپر. الف بیش از 15 درصد افزایش جریان نشان دهنده تماس بیش از حد یا تماس با دیسک است. نقطه شیرینی را که در آن بازده بدون مصرف بیش از حد انرژی به اوج می رسد، ثبت کنید.
جبران سایش پیشرونده
همانطور که لبههای دیسک کدر میشود، حتی اگر شکاف مکانیکی ثابت بماند، فاصله برش موثر افزایش مییابد. یک پروتکل ردیابی سایش را اجرا کنید: هر بار توزیع اندازه ذرات را اندازه گیری کنید 50 ساعت کار و برای حفظ مشخصات، شکاف را 0.001-0.003 اینچ تنگ تر کنید. هنگامی که تنظیم دیگر PSD هدف را بازیابی نمی کند، برنامه ریزی مجدد یا جایگزینی را انجام دهید. نادیده گرفتن این رانش به ذرات بزرگ اجازه عبور می دهد، فرآیندهای پایین دستی را آلوده می کند و باعث رد مشتری می شود.
پروتکل های نگهداری برای به حداکثر رساندن عمر سرویس دیسک
نگهداری پیشگیرانه طول عمر دیسک را بسیار فراتر از چرخه های تعویض واکنشی افزایش می دهد. بیشتر خرابی های زودرس ناشی از سوء استفاده های عملیاتی قابل پیشگیری است تا سایش عادی.
- بازرسی بصری روزانه: قبل از راهاندازی، دندانهای ترک خورده، قطعات ترک خورده یا اجسام خارجی جاسازی شده را بررسی کنید. یک آلاینده فلزی می تواند کل دیسک را در چند دقیقه از بین ببرد.
- مانیتورینگ دمای بلبرینگ: یاتاقان های فرسوده باعث خروج محوری می شوند که الگوهای سایش ناهموار دیسک را ایجاد می کند. در صورت افزایش دما یاتاقان ها را تعویض کنید 70 درجه سانتی گراد بالاتر از محیط یا ارتعاش از 4.5 میلی متر بر ثانیه RMS فراتر می رود.
- تایید سیستم خنک کننده: مطمئن شوید که مدارهای خنک کننده هوا یا آب بدون مانع هستند. گرمای بیش از حد لبه های دیسک را نرم می کند و سایش را به طور تصاعدی تسریع می کند. الف افزایش 20 درجه سانتی گراد دمای طراحی بالاتر می تواند عمر باقیمانده را به نصف کاهش دهد.
- ثبات نرخ خوراک: گرسنگی باعث تماس دیسک روی دیسک می شود. تغذیه بیش از حد باعث ایجاد شرایط استال می شود. بار ثابت را در 80-90 درصد آمپر نامی برای ویژگی های سایش بهینه
- بازسازی برنامه ریزی شده: منتظر شکست کامل نباشید. سنگ زنی سبک در 60-70 درصد عمق سایش هندسه را با 20% هزینه تعویض بازیابی می کند و از آسیب فاجعه بار به اجزای جفت جلوگیری می کند.