

 中文简体
عملکرد و نقش حیاتی دیسک های پودرساز
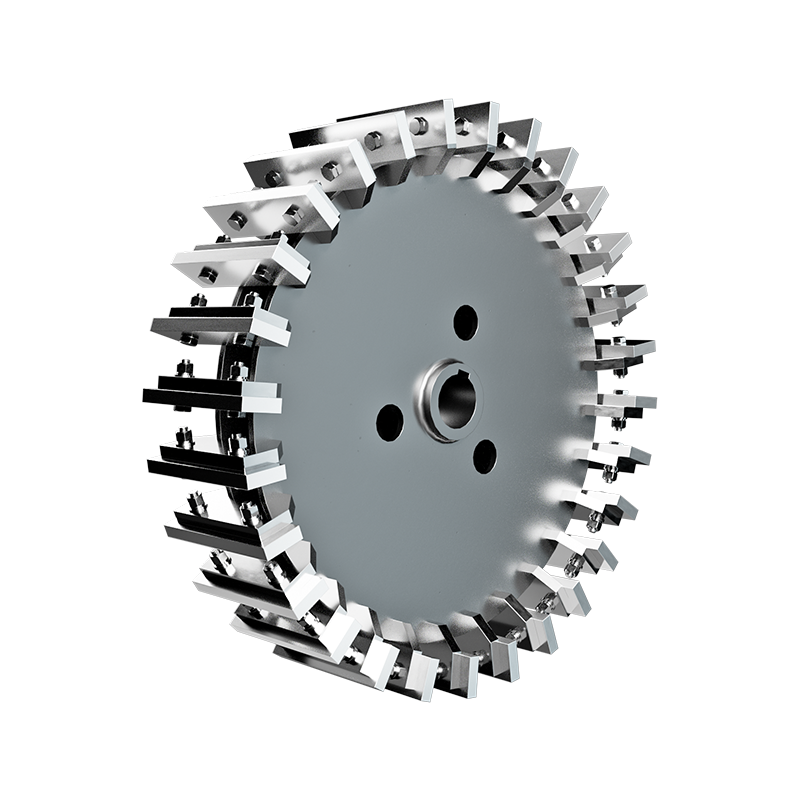
A دیسک پودر کننده یک جزء چرخشی با سایش بالا در آسیاب های آسیاب است که نیروهای فشاری و برشی را برای کاهش جامدات حجیم مانند زغال سنگ، سنگ آهک یا مواد معدنی به پودر ریز برای پردازش صنعتی اعمال می کند. این دیسکها بهعنوان رابط اصلی بین ورودی انرژی مکانیکی و کاهش اندازه مواد عمل میکنند و مستقیماً کارایی توان، توزیع اندازه ذرات و هزینههای عملیاتی را تعیین میکنند. نرخ سایش دیسک معمولاً از 0.5 میلی متر تا 3 میلی متر در هر 1000 ساعت کار متغیر است بسته به ساینده بودن مواد و متالورژی دیسک، آنها را تبدیل به پر مصرف ترین مواد مصرفی در آسیاب های غلتکی عمودی و پودر کننده های دیسکی می کند. انتخاب هندسه دیسک صحیح، ترکیب آلیاژ و الگوی سختافزار برای حفظ ظرافت هدف ضروری است (به عنوان مثال، 70 تا 90 درصد عبور از 200 مش برای زغالسنگ) و در عین حال به حداقل رساندن زمان خرابی برنامهریزی نشده و مصرف انرژی خاص.
پیکربندی دیسک و طراحی های خاص برنامه
دیسک های پودر کننده اجزای جهانی نیستند. طراحی آنها باید با مشخصات مواد خوراک، نوع آسیاب و اهداف تولید مطابقت داشته باشد. سه پیکربندی اولیه بر کاربردهای صنعتی غالب است:
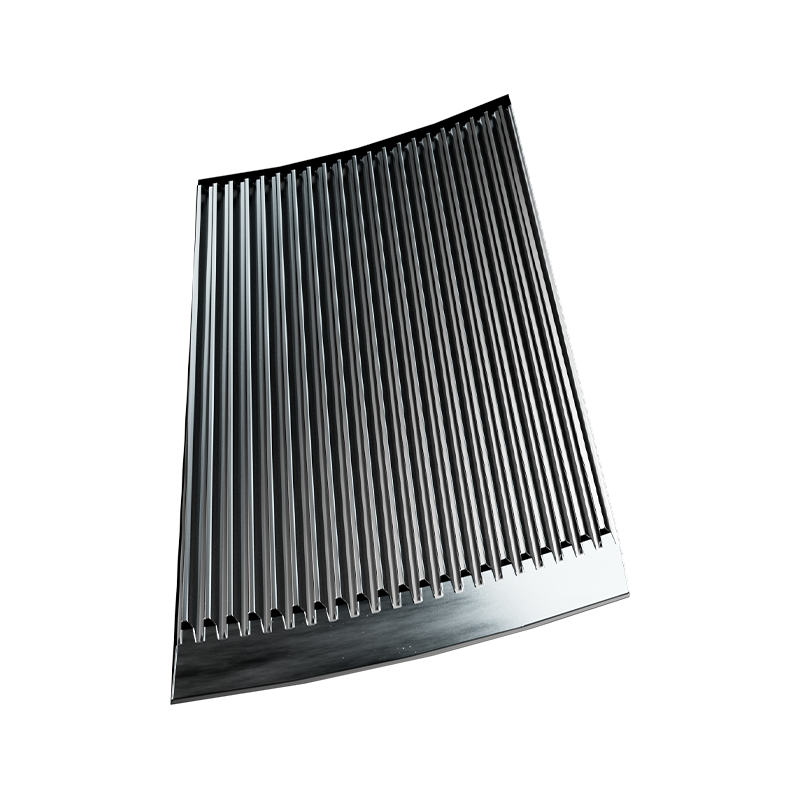
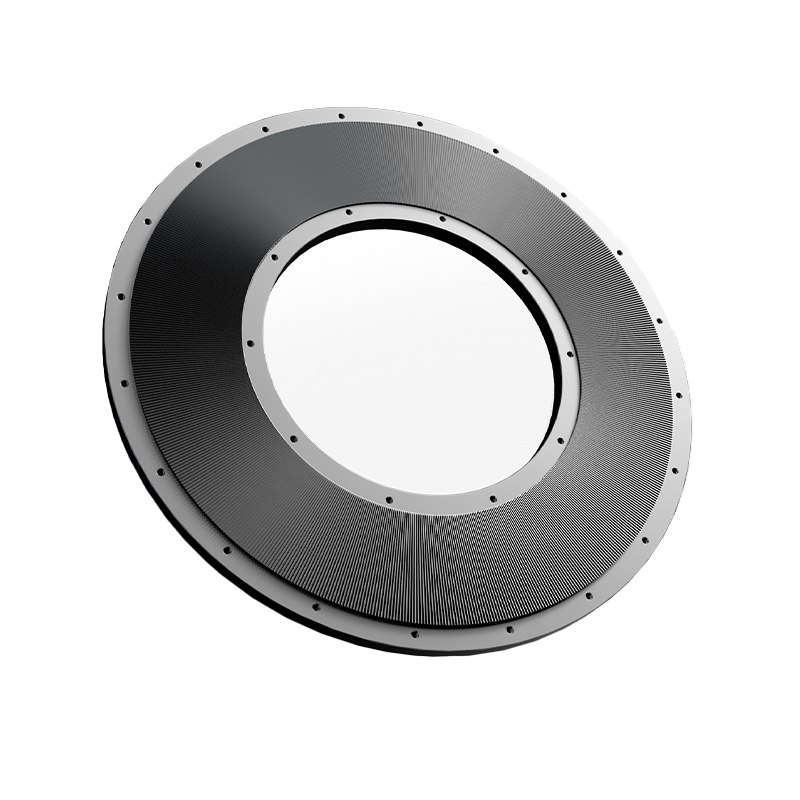
- دیسک های آسیاب تخت: مورد استفاده در آسیاب های ریموند برای مواد نرم تا متوسط سخت (زغال سنگ، گچ). دارای قطعات آستری قابل تعویض است که برای نگهداری مقرون به صرفه به صفحه پایه فولادی ریخته گری پیچ شده است.
- دیسک های تایر شکل: شاغل در کارخانه های غلتکی عمودی Loesche و Pfeiffer برای کنجاله خام سیمان و سرباره. پروفیل منحنی منطبق بر کانتور غلتک برای ایجاد توزیع بهینه فشار ناحیه نیپ در قطرهای 1200 تا 2000 میلی متر است.
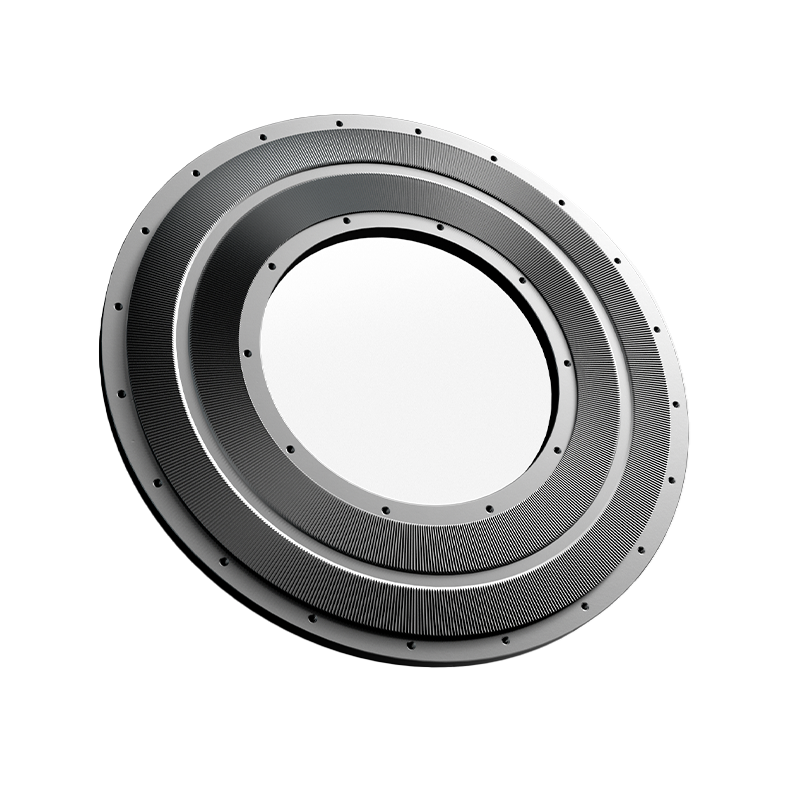
- دیسک های دندانه دار/ دندانه دار: در پودرهای دیسک ضربه ای برای پلاستیک، مواد شیمیایی و فرآوری مواد غذایی یافت می شود. دندانه های در هم تنیده برای مواد حساس به حرارت، خردایش غالب برشی را در 3000 تا 6000 RPM ایجاد می کنند.
تاثیر هندسه بر معیارهای عملکرد
توپوگرافی سطح دیسک به طور مستقیم بر راندمان سنگ زنی تأثیر می گذارد. الگوهای شیاردار یا شیاردار زمان ماندگاری مواد و نسبت چرخش مجدد را افزایش میدهند، کنترل ظرافت را بهبود میبخشند، اما جذب نیرو را 8 تا 15 درصد افزایش میدهند. پروفیل های صاف مصرف انرژی ویژه را 5 تا 10 درصد کاهش می دهند اما ممکن است توزیع محصول درشت تری ایجاد کنند. مدلسازی دینامیک سیالات محاسباتی مدرن (CFD) هندسههای شیار سفارشی را برای مواد اولیه خاص بهینه میکند و بازده بهبود توان عملیاتی 10-20٪ بیش از طرح های عمومی بدون افزایش بار موتور.
استراتژیهای انتخاب مواد و محافظت از پوشیدن
طول عمر دیسک کاملاً به انتخاب های متالورژیکی مطابق با شرایط ساینده بستگی دارد. مواد پایه یکپارچگی ساختاری را فراهم می کنند در حالی که درمان های سطحی در برابر فرسایش و خستگی ضربه مقاومت می کنند.
| سیستم مواد | سختی (HRC/HV) | بهترین برنامه | ضریب هزینه نسبی |
|---|---|---|---|
| چدن Ni-Hard | 45-55 HRC | زغال سنگ، مواد معدنی کم سیلیس | 1.0x (پایه) |
| آهن سفید کروم بالا | 58-65 HRC | کلینکر سیمان، سنگ آهن | 2.5-3.0x |
| روکش کاربید تنگستن | 1200-1600 HV | ماسه با سیلیس بالا، بوکسیت | 4.0–6.0x |
| کامپوزیت سرامیک فلزی | 1800–2200 HV | ضربه سایشی شدید | 8.0–12.0x |
Hardfacing در مقابل اقتصاد آلیاژ جامد
برای دیسکهای با قطر بزرگ (بیش از 1500 میلیمتر)، سطوح فرسوده سخت با رسوبات جوش کاربید تنگستن اغلب مقرون به صرفهتر از جایگزینی کامل است. یک پوشش به درستی اجرا شده، ابعاد اصلی را در آن بازیابی می کند 30 تا 50 درصد هزینه دیسک جدید در حالی که عمر سرویس را 8000 تا 15000 ساعت اضافی افزایش می دهد. با این حال، این رویکرد نیاز به مدیریت حرارتی دقیق در طول جوشکاری برای جلوگیری از ترک خوردگی در فلز پایه دارد. عملیات حرارتی کاهش تنش پس از جوش برای دیسک هایی با ضخامت بیش از 60 میلی متر الزامی است.
معیارهای تصمیم گیری نظارت بر پوشیدن و تعویض
مدیریت پیشگیرانه دیسک از خرابی های فاجعه بار جلوگیری می کند و کیفیت محصول را ثابت نگه می دارد. شاخص های کلیدی بازرسی یا جایگزینی عبارتند از:
- افزایش دامنه ارتعاش: افزایش ارتعاش پایه > 25% نشان دهنده سایش ناهموار یا شل شدن بخش است. اگر شتاب بیش از 7.1 میلیمتر بر ثانیه RMS به ازای ISO 10816-3 باشد، خاموش شدن فوری لازم است.
- انحراف کشش نیرو: مصرف انرژی ویژه افزایش بیش از 10٪ بالاتر از سطح پایه نشان دهنده کاهش راندمان سنگ زنی از هندسه پروفیل فرسوده است.
- دریفت ظرافت محصول: فراتر از حد درشت ( مش 200 ) علیرغم تنظیمات طبقه بندی کننده، عمق ناحیه فشرده سازی ناکافی را نشان می دهد.
- آستانه بازرسی بصری: حداکثر عمق سایش مجاز بسته به طراحی متفاوت است. محدودیتهای معمولی 40 تا 60 میلیمتر برای دیسکهای تخت و 25 تا 35 میلیمتر برای پروفیلهای لاستیک هستند، قبل از اینکه بازسازی غیراقتصادی شود.
نقشه برداری ضخامت اولتراسونیک را در طول خاموشی های برنامه ریزی شده برای ردیابی کمی پیشرفت سایش اجرا کنید. ثبت نرخهای سایش در برابر تناژ پردازششده، برنامهریزی پیشبینیکننده جایگزینی را امکانپذیر میکند و زمان توقف اضطراری را به طور متوسط کاهش میدهد. 60-80 ساعت در سال در هر آسیاب با توجه به مطالعات معیار صنعت.