

 中文简体
یک کارخانه روتومولدینگ تامین کننده رزین را تغییر می دهد و ظرف یک هفته پودر شروع به پل زدن روی پیچ تغذیه می کند. واکنش های معمول این است که آن را سخت تر خشک کنید، یک ویبراتور را روی قیف پیچ کنید یا رزین جدید را مقصر بدانید. تست جریان پذیری پودر، حدس زدن را با اعدادی که می توانید در مشخصات خرید بنویسید جایگزین می کند.
این آزمایش نحوه رفتار یک پودر حجیم را تحت فشارهای وارده به تجهیزات شما، نه اینکه چگونه در کیسه به نظر می رسد یا بین انگشتان شما احساس می شود، اندازه گیری می کند. دو پودر با نتایج غربال یکسان می توانند به طور بسیار متفاوتی تخلیه شوند و شکاف معمولاً مدت ها قبل از تبدیل شدن به یک دسته رد شده قابل اندازه گیری است.
تست جریان پذیری پودر واقعاً چه چیزی را اندازه گیری می کند
جریان پذیری توانایی یک پودر برای حرکت به روشی است که یک قطعه خاص از تجهیزات برای حرکت به آن نیاز دارد: از یک قیف، از طریق یک فیدر پیچ، در داخل یک قالب، به یک اکسترودر. این تعریف عمداً مختص تجهیزات است، به همین دلیل است که یک عدد واحد به ندرت بحث بین تامین کننده و مشتری را حل می کند.
- انسجام - چقدر ذرات بدون بار خارجی روی یکدیگر محکم می مانند. ریزه ها، رطوبت و چسبندگی سطح همگی آن را بالا می برند.
- اصطکاک داخلی - مقاومت در برابر لغزش ذرات از روی یکدیگر. ذرات زاویه ای و آسیاب شده بیشتر از ذرات گرد تولید می کنند.
- اصطکاک دیوار - مقاومت در جایی که پودر با فولاد برخورد می کند، که تعیین می کند که قیف به مخروط 60 درجه نیاز دارد یا 70 درجه.
- تراکم پذیری و نفوذپذیری - چگالی ظاهری تحت بار چقدر تغییر می کند و چقدر هوا به راحتی در بستر حرکت می کند. هر دو سیل و حفره موش را تحت تأثیر قرار می دهند.
شرایط به اندازه روش اهمیت دارد. نتیجه ثبت شده در تثبیت 10 کیلو پاسکال در مورد تخلیه در 1 کیلو پاسکال در یک قیف کم عمق اطلاعات کمی دارد. همیشه تنش، میزان رطوبت و توزیع اندازه ذرات را در کنار مقدار جریان گزارش دهید. بدون آنها نمی توان تعداد را بازتولید یا مقایسه کرد.
روش های تست و آنچه که هر یک برمی گرداند
اکثر آزمایشگاه ها بین تست شاخص سریع برای بررسی های معمول و آزمایش برش برای کار طراحی انتخاب می کنند. جدول زیر نشان می دهد که روش های متداول در واقع چه چیزی را ارائه می دهند.
| روش | آنچه را برمی گرداند | نکات کاربردی |
|---|---|---|
| زاویه استراحت | زاویه پشته بر حسب درجه | سریع و ارزان؛ بدون کنترل استرس و حساس به تکنیک ریختن |
| چگالی ضربه خورده، شاخص کار، نسبت هازنر | تراکم پذیری بر حسب درصد یا نسبت | ده دقیقه با یک سیلندر مدرج؛ کور در برابر اصطکاک و نفوذپذیری |
| جریان روزنه یا قیف | چند ثانیه برای خالی کردن یک فنجان استاندارد | خوب برای گرانول؛ پودرهای پلاستیکی منسجم اغلب به سادگی مسدود می شوند |
| سلول برشی، مستقیم یا حلقه ای (ASTM D6128، ASTM D6773) | انسجام, flow function, internal and wall friction angles | اساس طراحی قیف؛ اپراتور آموزش دیده و چند صد گرم نمونه |
| رومتری دینامیک | انرژی یا گشتاور در هر چرخه تیغه | برای مطالعات رتبه بندی و هوادهی خوب است. قابل انتقال به طراحی سیلو نیست |
| درام چرخان یا بهمن | زاویه بهمن و گسترش | مناسب جریان لایه نازک مانند پخش پودر در قالب |
| اصطکاک دیوار | اصطکاک دیوار angle against a named steel | به مواد واقعی دیوار و پرداخت سطح نیاز دارد |
دو نکته کاربردی روشهای قیفی که برای گرانولها به خوبی کار میکنند، اغلب با پودرهای پلاستیکی منسجم مربا میشوند، بنابراین یک قیف مسدود یک نتیجه است نه یک آزمایش ناموفق. داده های سلول برشی فقط به خوبی آماده سازی نمونه هستند: خشک کردن بیش از حد یک نمونه می تواند باعث شود که پودر مرزی بسیار بهتر از عملکرد آن در کف کارخانه به نظر برسد.
تبدیل اعداد به یک خط عبور یا شکست
مقادیر مرزی منتشر شده در استانداردها و کتابهای درسی، قراردادهایی هستند که از مجموعههای نمونه بزرگ گرفته شدهاند، نه قوانین فیزیکی. آنها به عنوان فیلترهای غربالگری مفید هستند و هرگز نباید تنها جمله در یک مشخصات باشند.
| شاخص | جریان آزاد (معمولی) | منسجم (معمولی) |
|---|---|---|
| نسبت هازنر | زیر 1.25 | بالای 1.40 |
| شاخص تراکم پذیری Carr | زیر 15 درصد | بالای 25 درصد |
| زاویه استراحت | زیر 30 درجه | بالای 40 درجه |
| تابع جریان ff (سلول برشی) | بالای 10 | زیر 4 |
تابع جریان را با دقت بخوانید. بین تقریباً 4 تا 10 یک پودر معمولاً در یک قیف مناسب قابل کار است. زیر 4، انتظار قوس. زیر 2، ماده فقط با هوادهی، لرزش یا کمک مکانیکی حرکت می کند. تنش تثبیت را به نتیجه متصل نگه دارید، زیرا پودر منسجم آزمایش شده در 20 کیلو پاسکال قابل مقایسه با یک پودر جریان آزاد آزمایش شده در 1 کیلو پاسکال نیست.
برای مشخصات خرید، یک روش شاخص برای بررسی های معمول لات و یک آزمایش برشی برای نمونه صلاحیت نام ببرید، سپس روال شرطی سازی، تنش تست و محدوده قابل قبول را در همان سند ذکر کنید.
چرا پودرهای پلاستیک آسیاب شده یک مورد خاص هستند؟
شکل بیش از اندازه متوسط اهمیت دارد. یک پودر کننده برش و برش می دهد، بنابراین خروجی زاویه ای است و معمولاً شامل کسری صفحه مانند است. بنابراین، اصطکاک بهم پیوسته بیشتر از پودر خشک شده با اسپری یا متبلور شده از همان D50 است، و دو نمونه میتوانند اندازه متوسطی داشته باشند در حالی که در یک قیف کاملاً متفاوت رفتار میکنند.
جریمه بر رفتار حاکم است. در گریدهای روتومولدینگ، یک افزایش متوسط در کسر زیر 100 میکرون اغلب برای انتقال نسبت هازنر از حدود 1.2 به باند 1.35 به 1.45 کافی است، جایی که پل زدن شروع می شود. توزیع اندازه ذرات و نتیجه جریان را با هم گزارش دهید، هرگز بدون دیگری.
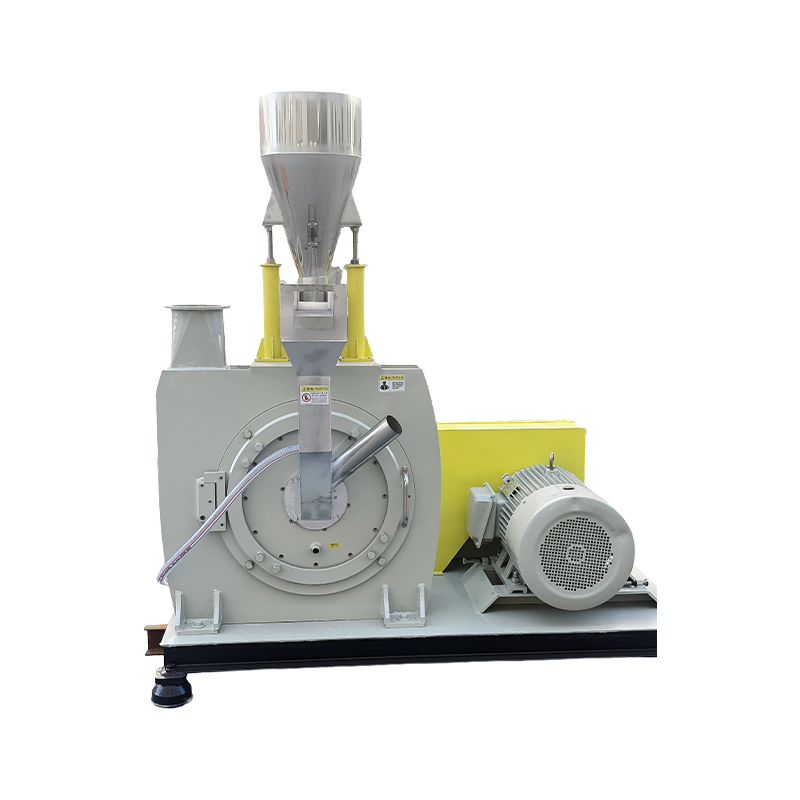
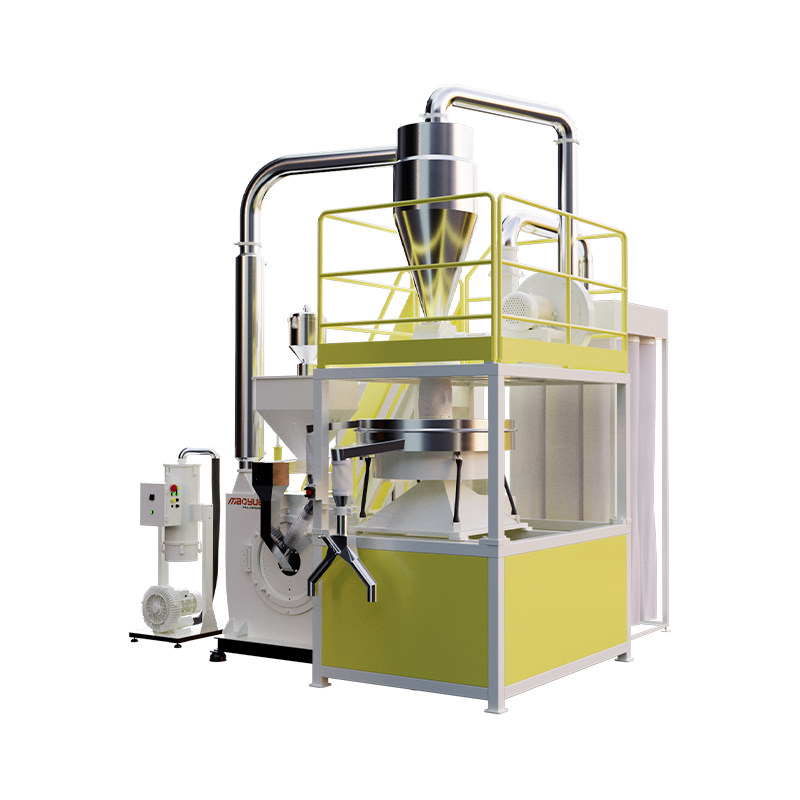 پودر پودر PE روتومولدینگ مدل 600 پودر کننده دیسکی 600 میلی متری برای پودر قالب گیری روتوم پلی اتیلن با ظرافت قابل تنظیم و آسیاب کنترل شده با دما برای تولید متمرکز بر جریان ثابت. مشاهده محصول →
شیمی اثرات خود را اضافه می کند. پلی آمید رطوبت را از هوا می گیرد و ظرف چند ساعت پس از آسیاب به طرز محسوسی منسجم تر می شود. پلی پروپیلن رطوبت کمتری دارد اما در انتقال پنوماتیک ایستا ایجاد می کند و به دلایل کاملاً متفاوتی همان علامت، چسبندگی و سوراخ شدن موش را ایجاد می کند.
ترکیبات فرموله شده هنوز هم سخت تر هستند. مستربچ و ترکیبات به شدت پر شده، موم ها، استئارات ها و آگلومره های رنگدانه را روی سطح ذرات حمل می کنند. حتی زمانی که تنظیمات رزین پایه و آسیاب تغییر نکرده باشند، نتایج جریان می تواند بین لات ها جابجا شود، که این امر باعث می شود نمونه مرجع ذخیره شده به مفیدترین مورد در آزمایشگاه تبدیل شود.
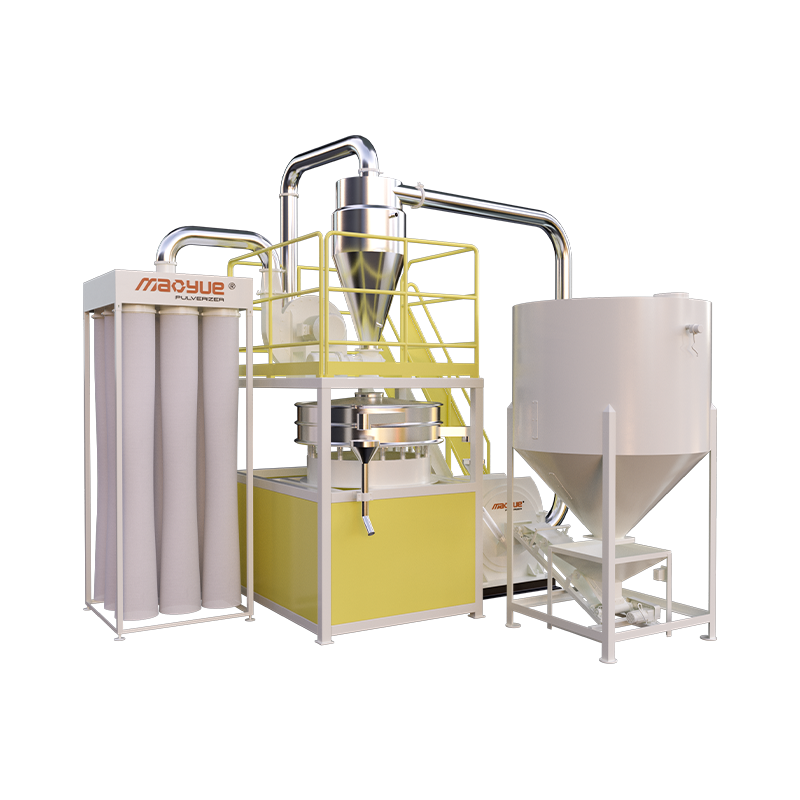
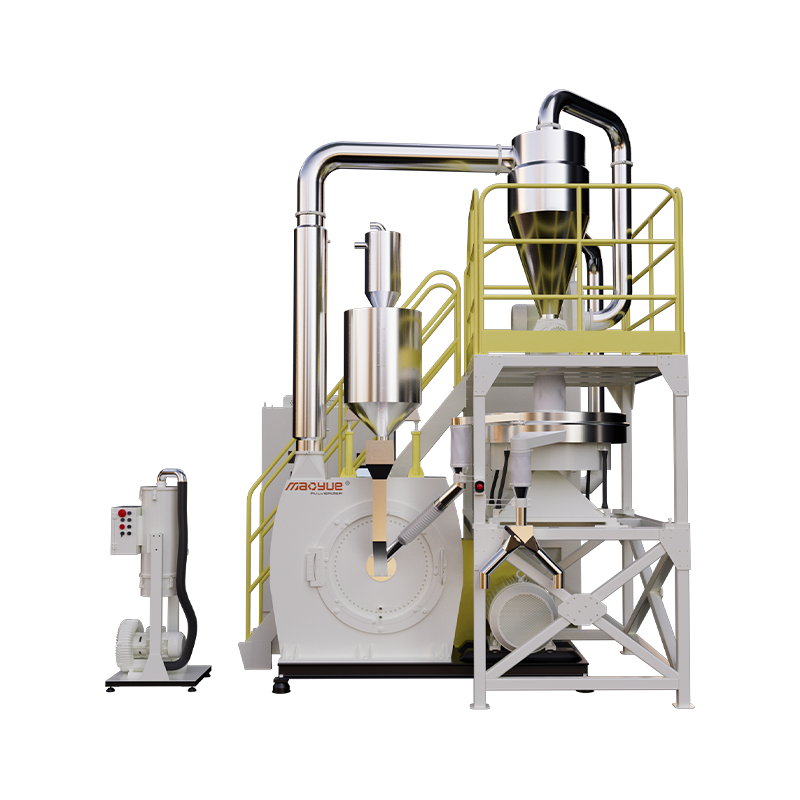 پودر کننده مستربچ با ظرفیت بالا سری 800 برای خطوط مستربچ و ترکیب پر شده که جریان لات به لات اهمیت دارد، این پودر کننده با ظرفیت بالا کنترل سرعت اینورتر و خنک کننده دوگانه را ارائه می دهد. مشاهده محصول →
از نتیجه تست تا تنظیم پودر کننده
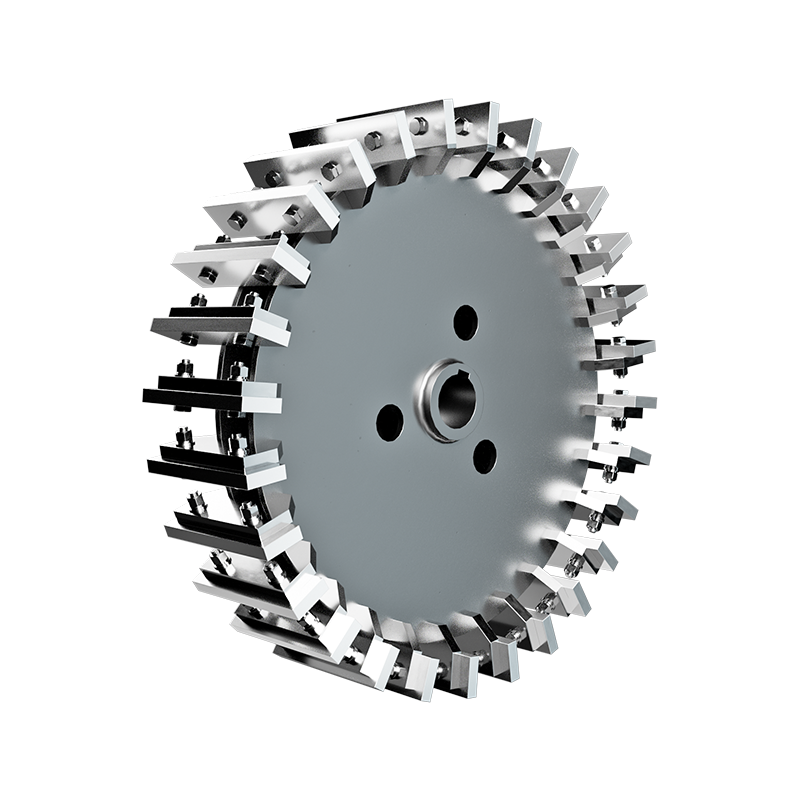
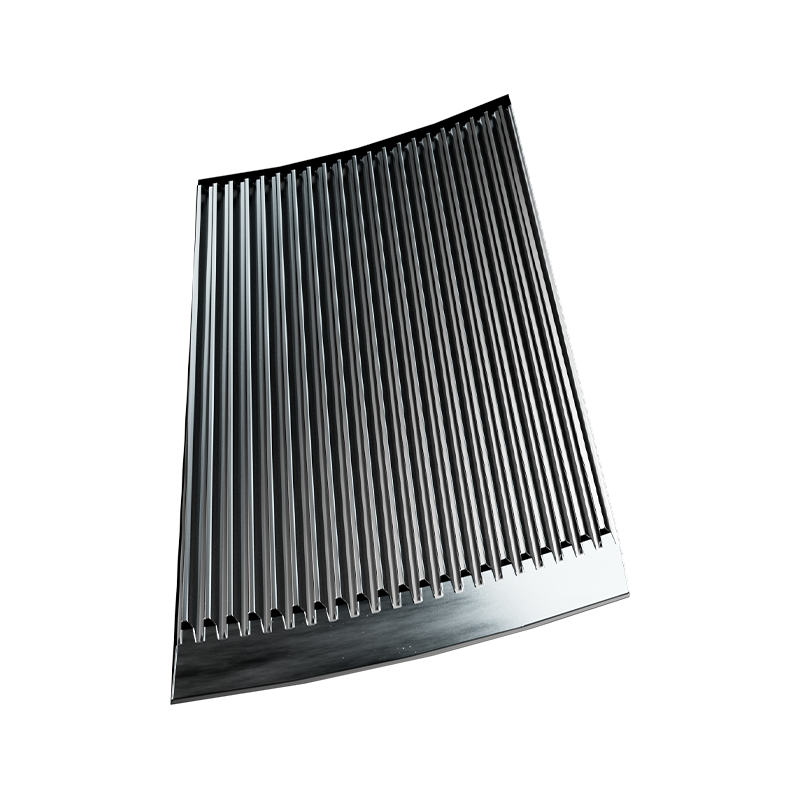
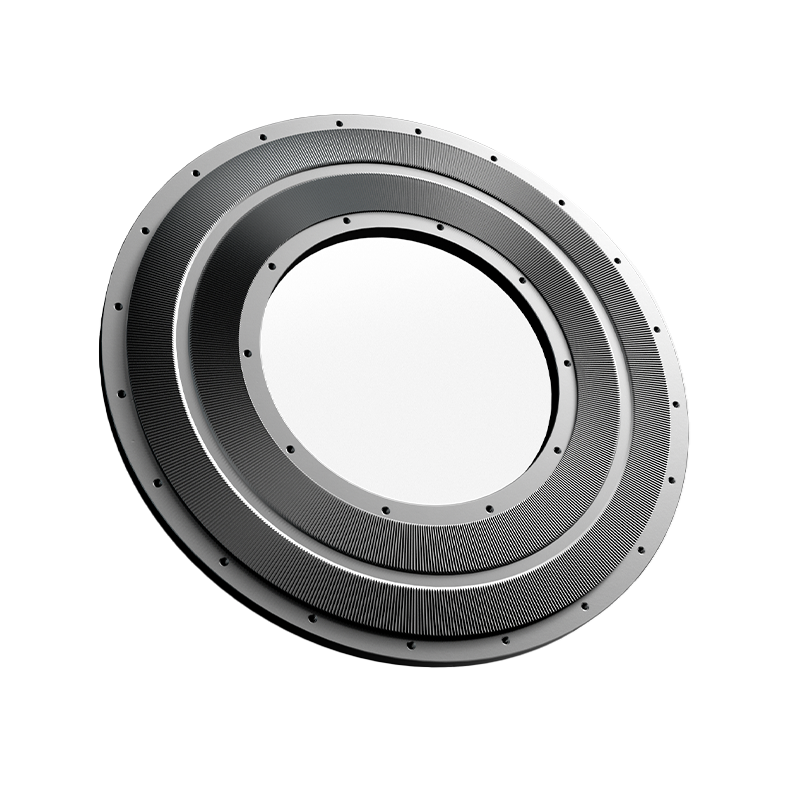
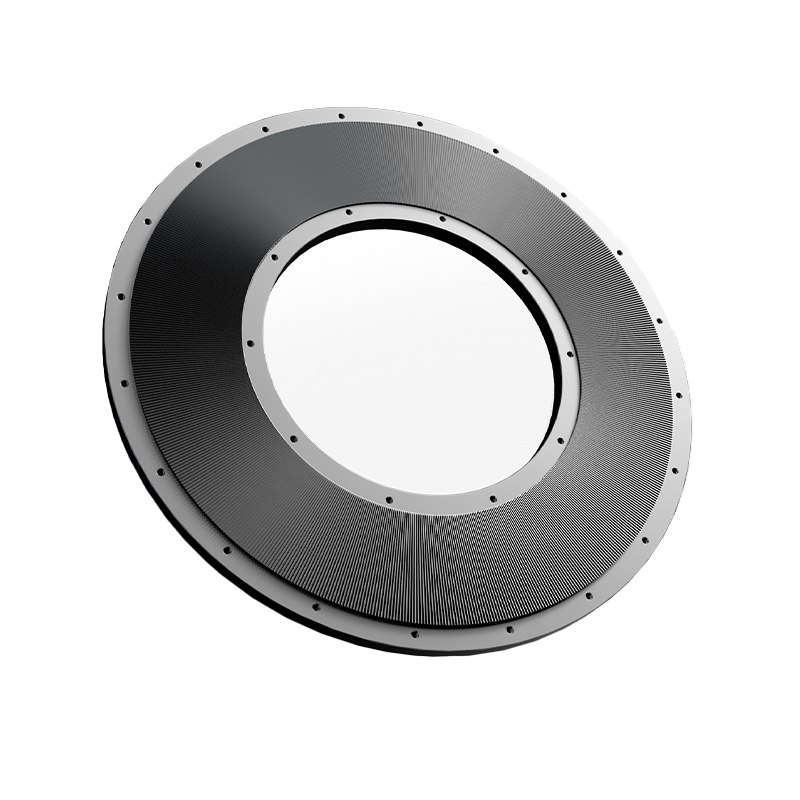
داده های جریان زمانی مفید می شوند که به یک تنظیم ماشین اشاره کنند. اگر انسجام به دلیل رشد کسر ریز افزایش یابد، تعمیر معمولاً در طبقه بندی، وضعیت صفحه، نرخ تغذیه یا شفافیت و وضوح عناصر سنگ زنی قرار می گیرد. وضعیت و طراحی دیسک سنگ زنی کل توزیع را جابجا می کند، بنابراین تغییر تیغه یا دیسک همیشه باید با بررسی جریان تازه دنبال شود تا اینکه فرض کنیم خروجی بدون تغییر است.
تاریخچه حرارتی نیز مهم است. آسیاب محیطی پلی آمید و پلی پروپیلن بدون نیتروژن مایع هزینه های عملیاتی را پایین نگه می دارد، اما آسیاب داغ می تواند سطوح ذرات را گرد و کمی ذوب کند. این ممکن است تخلیه را بهبود بخشد و در عین حال چگالی ظاهری و پراکندگی را کاهش دهد، بنابراین هر دو ویژگی در معیارهای پذیرش قرار دارند. تجهیزاتی که برای پردازش در دمای اتاق ساخته شده اند، منعکس کننده این مبادله در طراحی خنک کننده و تغذیه است.
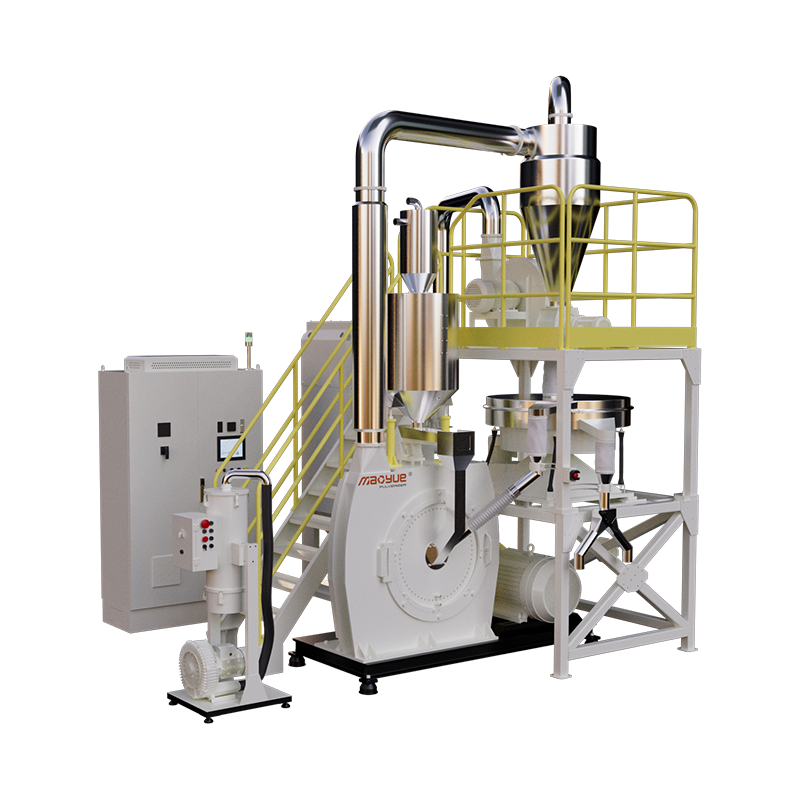 پودرساز پلاستیکی کم مصرف با دمای اتاق 800PA/PP برای آسیاب PA/PP که در آن تاریخچه حرارت بر کیفیت پودر تأثیر می گذارد، این پودر کننده در دمای اتاق ظرفیت بالا را با خنک کننده دو مداره و کنترل دمای ± 2 درجه سانتیگراد جفت می کند. مشاهده محصول →
یک ماشه تعمیر و نگهداری ساده از این نتیجه می گیرد: اولین پودر تولید شده پس از ست شدن تیغه جدید را آزمایش کنید، سپس در فواصل زمانی ثابت تکرار کنید. هنگامی که انسجام یا کسر ریز فراتر از باند توافق شده حرکت می کند، ابزار مورد توجه است. این هزینه بسیار کمتر از یک قطعه تولید رد شده است، و آزمایش جریان را به یک ابزار زمان بندی تبدیل می کند تا پس از مرگ.
نمونهبرداری، شرطیسازی و طرح آزمایشی که میتوانید هفته آینده اجرا کنید
بیشتر تکرارپذیری ضعیف ناشی از نمونه برداری است، نه از ابزار. نمونه را از جریان فرآیند واقعی و نه از بالای کیسه بگیرید، فوراً آن را مهر و موم کنید و رطوبت، چگالی ظاهری و توزیع اندازه ذرات را در کنار مقدار جریان ثبت کنید. اگر هنوز گزینه های دستگاه را محدود می کنید، این نمای کلی از انواع پودرساز و نکات خرید قبل از اینکه به یک مشخصات متعهد شوید یک نقطه شروع معقول است.
- ابتدا تصمیم را تعریف کنید: طراحی قیف، پذیرش قطعه، یا نظارت بر سایش ابزار.
- نمونه ها را به مدت 24 ساعت در دمای 23 درجه سانتیگراد و رطوبت نسبی 50 درصد آماده کنید، سپس رطوبت را دوباره بررسی کنید.
- روش شاخص انتخاب شده را سه بار در هر نمونه اجرا کنید و میانگین و محدوده را گزارش دهید. تفاوت کمتر از 10 درصد معمولاً نویز است.
- نمونه واجد شرایط را در یک سلول برشی در تنش تثبیت اندازه گیری شده یا تخمین زده شده در تجهیزات خود آزمایش کنید.
- پس از یک، چهار و دوازده هفته نگهداری مجدداً آزمایش کنید تا زمان تثبیت و کیک شدن را بدست آورید.
- یک نمونه مرجع مهر و موم شده را از هر لات تایید شده نگه دارید تا مقایسه های آینده یک خط مبنا داشته باشند.
رفتار جریان یکی از معدود ویژگیهای کیفی است که میتوانید قبل از قالبگیری یک قطعه اندازهگیری کنید و در مقایسه با یک دسته رد شده ارزان است. روشی را انتخاب کنید که با تصمیم مقابل شما مطابقت دارد، هر بار شرایط را ثبت کنید و روند را در بسیاری از موارد مشاهده کنید. جهت سفر بیش از هر مطالعه واحدی به شما می گوید.