

 中文简体
یک کارگاه روتومولدینگ را تصور کنید که قطعات آن در امتداد خط جوش از کار می افتد. پودرساز با تناژ نامی خود کار می کند، تیغه ها در ماه گذشته تعویض شدند و اپراتور در حال تغذیه مجدد PE تمیز است. مشکل از توان عملیاتی نیست. این انتشار به اندازه ذرات پودر است که از آسیاب خارج می شود: دانه های درشت خیلی آهسته ذوب می شوند، ریزدانه ها رنگدانه و تثبیت کننده را از بین می برند و قالب به طور ناهموار پر می شود. این نقطه ای است که در آن تجهیزات آسیاب پلاستیک دیگر خرید کالا نیستند و به یک تصمیم فرآیند تبدیل می شوند.
نتیجه عملی اول می آید: ظرفیت سنگ زنی را در اطراف باریک ترین پنجره اندازه ذرات اندازه گیری کنید که فرآیند پایین دستی شما می پذیرد، و تنها پس از آن رتبه بندی های تناژ را مقایسه کنید. دو ماشین با ارقام خروجی یکسان وقتی آنها را در کنار هم قرار دهید در توزیع پودر، عملکرد محیط در مقابل برودت و سرعت ساییدگی تیغه ها و دیسک هایشان می توانند بسیار متفاوت عمل کنند. بخشهای زیر توضیح میدهند که این تفاوتها از کجا میآیند و چگونه میتوان آنها را قبل از امضای سفارش خرید قیمت گذاری کرد.
اگر می خواهید ابتدا روی دسته ها جهت گیری کنید، این راهنمای کلی انواع پودر کننده پلاستیک و نکات خرید قبل از اینکه به یک مدل محدود شوید، خانوادههای اصلی ماشینها را پوشش میدهد.
ابتدا آسیاب محیطی: آیتم خط نیتروژن مایع که اکثر خریداران از دست می دهند
پودر کردن در دمای اتاق انتخاب پیش فرض برای PE، پی وی سی، PA و PP است و دلیل آن به جای ترجیح، محاسباتی است. آسیاب برودتی با تزریق نیتروژن مایع به آسیاب، پلیمر را شکننده نگه میدارد. در گریدهای سخت PA و PP، مصرف می تواند تقریباً به یک کیلوگرم نیتروژن برای هر کیلوگرم پلیمر فرآوری شده نزدیک شود. در قیمت گاز صنعتی، این هزینه به هر کیلو پودری که تولید میکنید، سال به سال بستگی دارد، بدون اینکه قطعهای که در نهایت قالبگیری میکنید، بهبود یابد.
آسیاب های محیطی گرما را از طریق هندسه روتور، جریان هوا، و نظم توان عملیاتی کنترل می کنند. معامله واقعی است: تغذیه بیش از حد تهاجمی و پودر روی دیسک لکه دار می شود، صفحه را تغییر رنگ داده یا کور می کند. قاعده معقول "هرگز برودتی" نیست، بلکه "تنها زمانی که آسیاب محیطی نمی تواند ماده را زیر محدوده نرم شدن خود نگه دارد، برودتی است." ترکیبات کم ذوب و با کشیدگی زیاد استثنا باقی می مانند. PE، PP، PA و PVC سفت و سخت اینگونه نیستند.
یک آزمون عملی آزمایشی بر روی تکه های خودتان است. اگر یک دستگاه محیطی خروجی را در شبکه هدف شما بدون هشدار دما یا کور کردن صفحه نگه دارد، صورتحساب نیتروژن هرگز ظاهر نمی شود. واحدهای دمای اتاق مانند کلاس PA/PP 500 که به صراحت برای کارکرد بدون نیتروژن مایع ساخته شده است، ابتدا ارزش محک زدن را دارند زیرا بزرگترین هزینه تکراری را از مقایسه حذف می کنند.
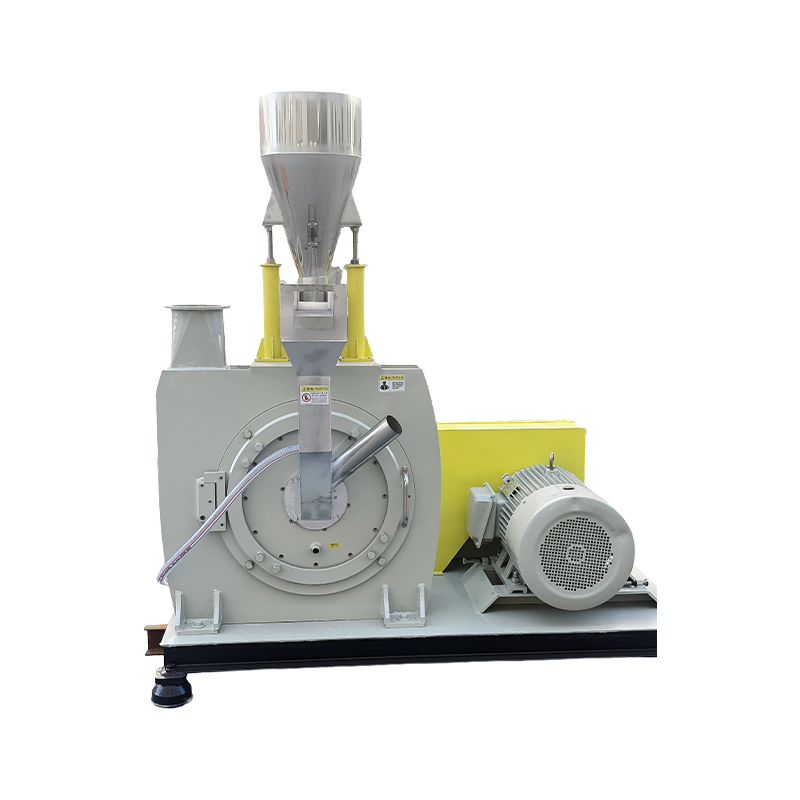
 آسیاب دمای محیط 500PA/PP برای پودر کردن PA و PP پودر کننده PA/PP محیطی که برای کار بدون نیتروژن مایع طراحی شده است. ارزش معیار برای بازیافت یا تحقیق و توسعه که در آن هزینه نیتروژن غالب است. مشاهده محصول →
یک اخطار که ارزش آن را دارد که به صراحت بیان شود: هزینه های سنگ زنی محیطی از گاز به قطعات سایش و جریان هوای خنک کننده تغییر می کند. اگر مواد شما ساینده یا به شدت پر شده است، قبل از اینکه پس انداز را جشن بگیرید، برای سرویس دهی مکرر تیغه بودجه اختصاص دهید.
اندازه دستگاه به مواد، نه فقط تناژ
اعداد مدل در این کلاس تجهیزات معمولاً منعکس کننده کلاس قطر روتور یا دیسک هستند، نه خروجی تضمین شده بر حسب کیلوگرم در ساعت. خروجی به شکل خوراک، چگالی ظاهری، مش هدف و میزان جریمه هایی که مایل به تحمل آن هستید بستگی دارد. از جدول زیر به عنوان ابزار غربالگری استفاده کنید، سپس اعداد واقعی را در آزمایشی تأیید کنید.
| خانواده مادی | محدوده مدل معمولی | چیزی که کلاس اندازه معمولاً برای شما می خرد |
|---|---|---|
| پلی اتیلن برای قالب گیری روتوم | 500، 600، 800 | خروجی بالاتر و توزیع فشرده تر؛ طبقات بزرگتر برای گیاهانی که چندین شیفت و چندین قالب را به طور همزمان اجرا می کنند مناسب هستند. |
| ترکیبات مستربچ و پلیمری | 500، 600، 800 | سنگ زنی ریز کنسانتره های رنگی با ریزهای کنترل شده، بنابراین پراکندگی و قدرت رنگ قابل تکرار باقی می مانند. |
| PA و PP | 500، 600، 800, ambient | سنگ زنی در دمای اتاق بدون نیتروژن مایع؛ انواع مقاوم در برابر سایش و صرفه جویی در انرژی در کلاس های 600 و 800 ظاهر می شوند. |
| PVC | 500، 700، 800، 850، 900 | گسترده ترین پخش، از خرد کردن درشت تا پودر ریز؛ ماشینهای کلاس 850 به عنوان واحدهای مقاوم در برابر سایش و کلاس 900 به عنوان واحدهای پودر ریز قرار میگیرند. |
به طور خاص برای قالبگیری روتوم، یکنواختی بیش از خروجی اوج اهمیت دارد. دستگاهی که نوار باریکی را در اطراف شبکه هدف شما ایجاد می کند، جزئیات قالب را پر می کند و نسبت به یک واحد بزرگتر که در محدوده آن کار می کند، به طور مداوم آزاد می شود. پیکربندیهای با یکنواختی بالا، مانند مدل قالبگیری رومی کلاس 600، معمولاً در جایی که قوام ضخامت دیواره و زمان چرخه هر دو تحت فشار هستند، مشخص میشوند.
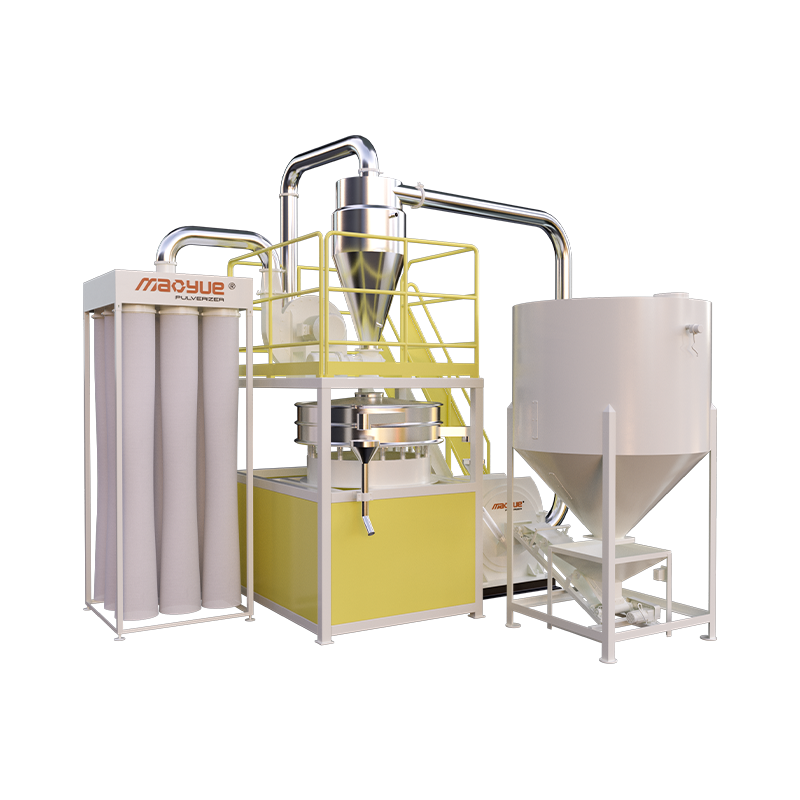
 پودر پودر روتومولدینگ پلی اتیلن 600 برای یکنواختی بالا پودر کننده روتومولدینگ پلی اتیلن برای تولیدکنندگان متوسط تا بزرگ، مناسب برای توزیع پودر کنترل شده که در آن قوام ضخامت دیواره و زمان چرخه اهمیت دارد. مشاهده محصول →
توزیع اندازه ذرات، مشخصاتی است که به ندرت در یک نقل قول ظاهر می شود
از سه تامین کننده "پودر مش 35" بخواهید و ممکن است سه محصول مختلف دریافت کنید. یک برش غربالگری مش 35 تقریباً 500 میکرون است، اما سوال مفید این است که چه سهمی از دسته در بالا و پایین آن خط قرار دارد. روتومولدینگ معمولاً بخش عمده ای از پودر را بین 200 تا 500 میکرون با کسر ریز کنترل شده می خواهد. دانه های درشت بسیار زیاد و گوشه های قالب کم پر می شوند. ریزههای بسیار زیاد و مواد افزودنی به جمعآوری گرد و غبار و خطر ایجاد حباب در بخشهای ضخیم را از دست میدهید.
دو روش اندازه گیری متداول است و کاملاً مطابقت ندارند. تجزیه و تحلیل غربال ارزان، به طور گسترده ای قابل درک است و برای بررسی های معمول خوب است. پراش لیزری منحنی توزیع کامل تری می دهد و دم زیر 100 میکرون را که غربال ها کمتر گزارش می دهند، می گیرد. از هر کدام که استفاده می کنید، روش را در مشخصات خرید ثابت کنید تا شش ماه بعد برای هر دو طرف "در حد تحمل" یکسان باشد.
کاربردهای پودر ریز کل توزیع را به سمت پایین سوق می دهند. کار ترکیب مستربچ و پی وی سی، که در آن پراکندگی و جریان به داخل مخلوط کن، اغلب نیاز به برش های محکم تر و ریزه های کمتری دارد. این یک مشکل طراحی ماشین به اندازه یک مشکل عملیاتی است، زیرا هندسه دیسک، تنظیم شکاف، و رفتار طبقهبندی کننده، همگی منحنی را شکل میدهند.
 پودر پودر ریز پی وی سی مدل 900 برای آسیاب با حجم بالا پودر کننده پی وی سی ریز برای ترکیبات با سایش زیاد یا پر شده، که در آن توزیع پودر ثابت و هزینه های سایش طولانی مدت، اقتصاد تولید را شکل می دهد. مشاهده محصول →
تیغهها، دیسکها و روتورها: جایی که هزینههای جاری واقعاً زندگی میکنند
تجهیزات سنگ زنی بر اساس پودری که در ماه اول تولید می کند و هزینه ادامه ساخت آن پودر در ماه بیستم ارزیابی می شود. تیغه ها، دیسک ها و روتورهای فولاد آلیاژی مواد مصرفی هستند و عمر مفید آنها به ساینده بودن مواد، محتوای پرکننده، نظم شکاف و دقت بالانس روتور پس از هر تغییر بستگی دارد.
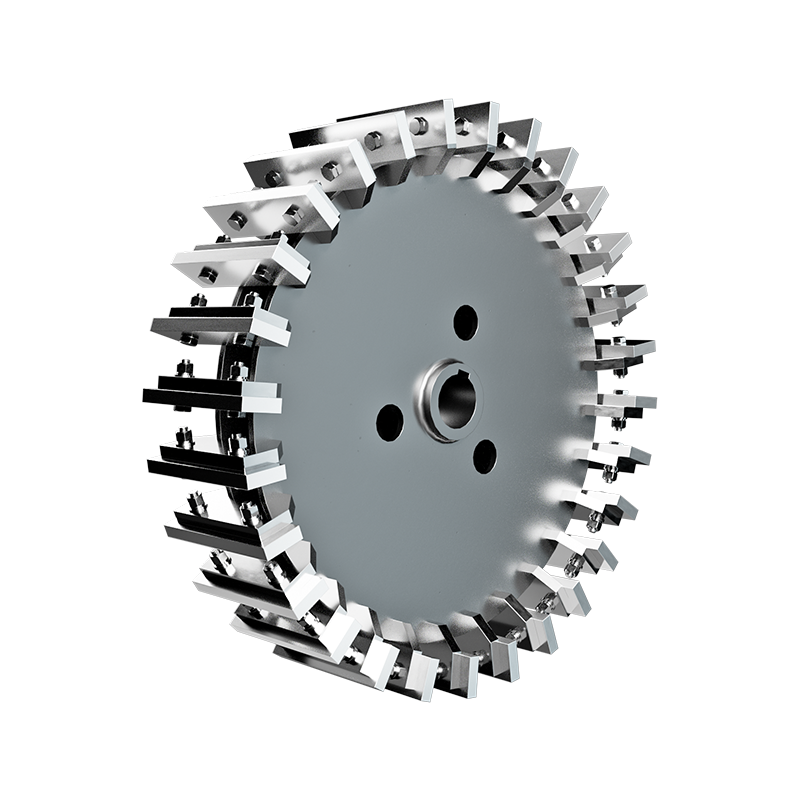
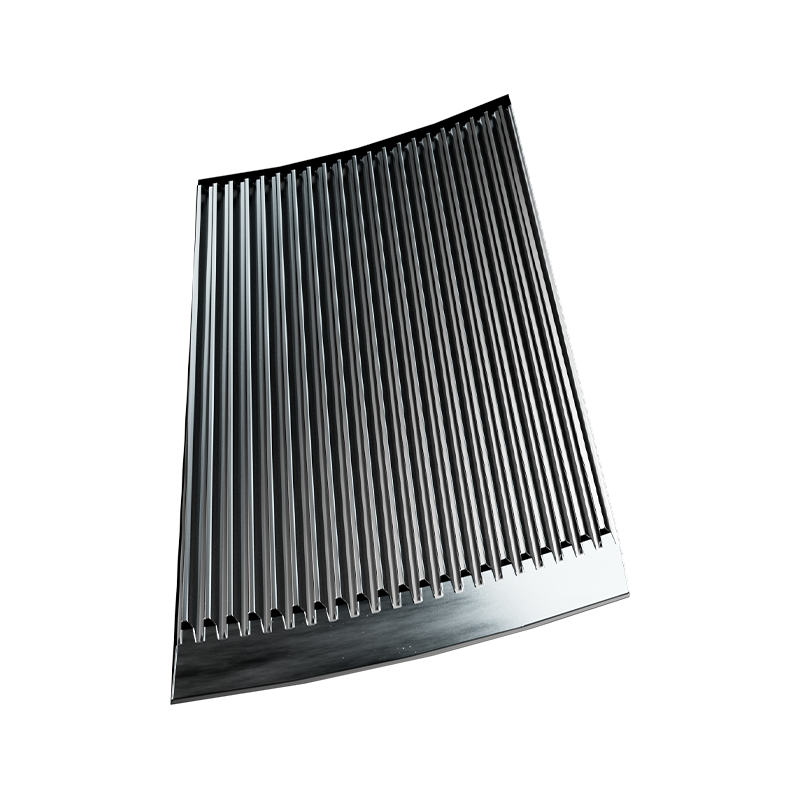
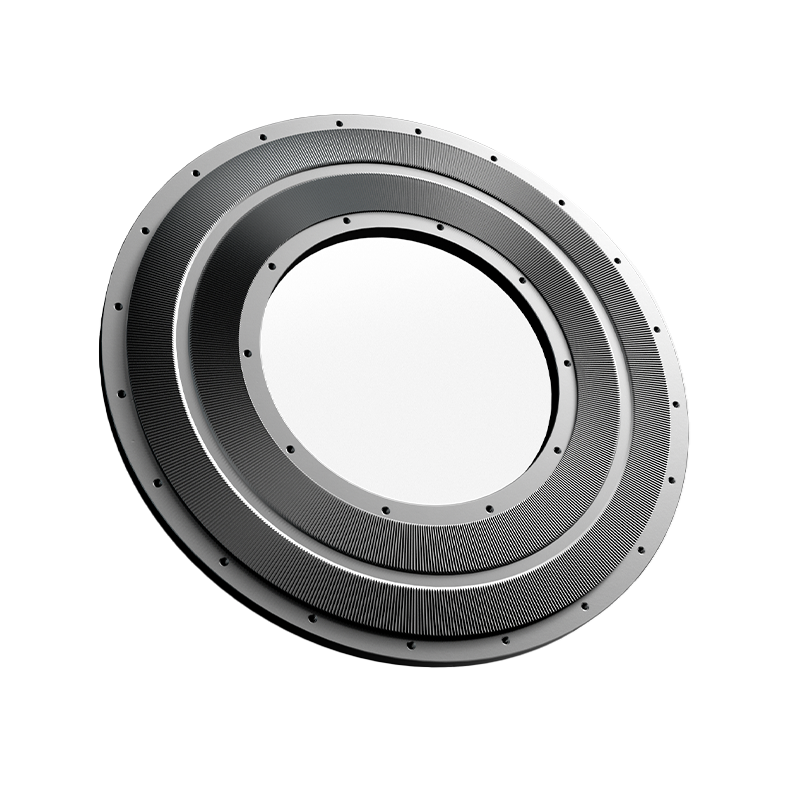
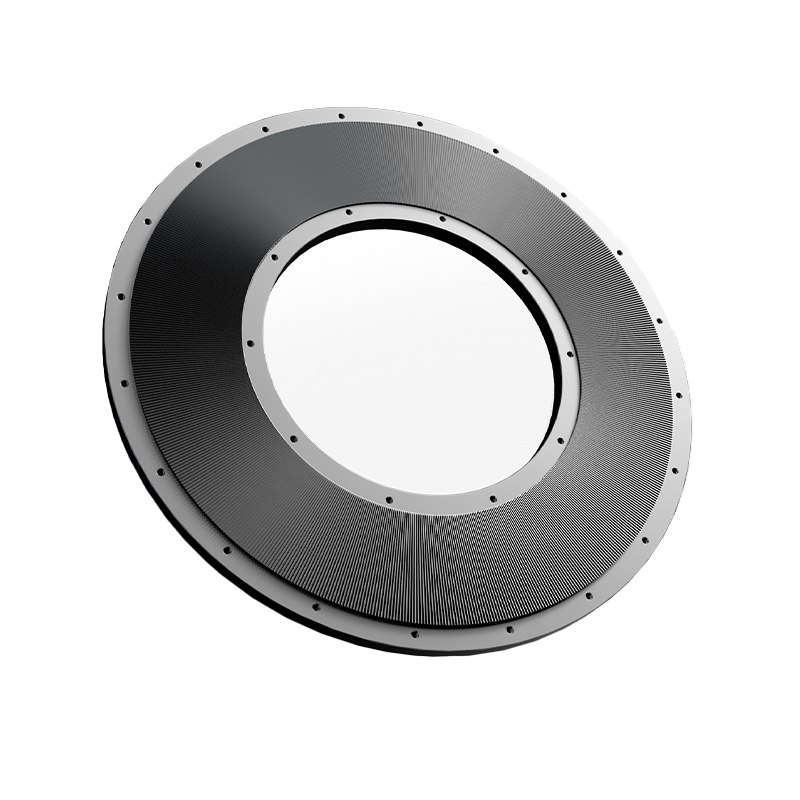
دو طرح دیسک به طور مکرر در این دسته ظاهر می شوند. دیسک دو دندانه برش را افزایش می دهد و برای موادی که نیاز به کاهش اندازه تهاجمی دارند مناسب است. یک دیسک یکپارچه مقداری نیش را با ثبات و حتی سایش تعویض می کند. انتخاب بین آنها یک سوال در مورد مواد اولیه و برنامه تعمیر و نگهداری شما است، نه اینکه کدام یک به طور جهانی بهتر است. همین منطق در مورد فولاد تیغه نیز صدق میکند: لبههای سختتر شکاف را طولانیتر نگه میدارند، اما با سهولت بیشتری در برابر فلز تراپی میشوند.
درجات مواد تیغه، هندسه لبه و فواصل تیز کردن مجدد با عمق بیشتری در این مورد پوشش داده شده است. مواد تیغه پودر کننده و راهنمای نگهداری ، که ارزش خواندن آن را قبل از بستن قرارداد قطعات یدکی دارد.
چک لیست پیش از خرید که از بازبینی های گران قیمت جلوگیری می کند
قبل از ثبت سفارش، نکات زیر را بررسی کنید. اکنون شفاف سازی هر کدام ارزان است و پس از پیچ و مهره دستگاه به کف شما اصلاح آن هزینه بر است.
- مش تارگت و برش قابل قبول بالا، برحسب میکرون، با روش تست نام برده شده است.
- حداکثر کسر ریز که می توانید بدون از دست دادن مواد افزودنی یا جریان پذیری آن را تحمل کنید.
- شکل خوراک و چگالی ظاهری: تکهها، خرد کردن مجدد، گلولهها یا آگلومرا بسیار متفاوت عمل میکنند.
- محتوای رطوبت، زیرا تغذیه مرطوب صفحه نمایش را کور می کند و توان را به شدت کاهش می دهد.
- توان عملیاتی در مش هدف شما اندازه گیری می شود، نه در بهترین حالت دستگاه.
- دمای خروجی پودر، که به شما می گوید که آیا آسیاب مواد را خیلی سخت کار می کند یا خیر.
- درجه مواد تیغه، دیسک و روتور، به اضافه زمان و قیمت تعویض.
- نیازهای استخراج گرد و غبار و جریان هوای خنککننده، و نحوه قفل شدن آسیاب با آنها.
- دسترسی به بازرسی سایش، بنابراین بررسی شکاف بهجای پارگی نیم روز، چند دقیقه طول میکشد.
چه تغییراتی در کارخانه منبع در مورد تجربه خرید ایجاد می کند
عرضه مواد مصرفی ریسک بیصدا در این خرید است. یک ماشین فقط به اندازه در دسترس بودن دیسک، روتور یا مجموعه تیغه ای است که آن را در مشخصات نگه می دارد. سازندگانی که این قطعات را در داخل ماشین میکنند، به جای خرید آنها، تمایل دارند زمانهای تولید را کوتاهتر کنند و تلورانسها را بهطور ثابتتری در سرتاسر دستهها حفظ کنند.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. خود را دقیقاً در چنین موقعیتی نشان می دهد. این شرکت بیان میکند که به مدت سه دهه بهعنوان یک کارخانه منبع فعالیت کرده است، شش کارگاه ماشینکاری را به مساحت تقریباً 1400 متر مربع راهاندازی میکند و یک مرکز تولید تیغه اختصاصی در کنار کار مونتاژ خود دارد. محدوده مدل آن شامل 500 تا 900 کلاس در قالبسازی روتوم پلیمری، ترکیبات مستربچ و پلیمری، آسیاب محیطی PA و PP و PVC است. همچنین بیش از 5000 شریک جهانی را گزارش می دهد و بیان می کند که مطابق با استانداردهای کیفیت اروپایی تولید می کند و کارکنانی که به طور دوره ای برای مطالعه برنامه های ماشین آلات به خارج از کشور اعزام می شوند. این ارقام حساب خود شرکت است و ارزش تایید را در طی بازدید از کارخانه یا آزمایش نمونه دارد.
آنچه در مرحله مشخصات قابل تأیید است از هر ادعای بازاریابی مفیدتر است: درخواست آزمایشی روی مواد خود کنید، گزارش توزیع پودر را از آن آزمایش درخواست کنید و قیمت تعویض تیغه و دیسک را به صورت مکتوب دریافت کنید. اگر این سه مورد با پنجره فرآیند شما و بودجه تعمیر و نگهداری شما مطابقت دارند، تصمیم انتخاب ماشین در حال حاضر بیشتر راه درستی است.