

 中文简体
حتی زمانی که به نظر می رسد پودرساز به طور معمول کار می کند، پودر مستربچ رنگی ممکن است همچنان اندازه ذرات ناسازگار را نشان دهد. برخی از ذرات ممکن است خیلی درشت، برخی دیگر خیلی ریز باشند، یا توزیع اندازه ذرات ممکن است در طول تولید مداوم تغییر کند.
این تغییرات می تواند بر جابجایی پودر، پردازش پایین دست و ثبات تولید تأثیر بگذارد. علل رایج شامل تغییرات مواد خام، سایش دیسک سنگ زنی، تنظیمات شکاف دیسک، تغییرات دما، تغذیه ناپایدار و مسائل غربالگری است. برای انتخاب یک معیار بهبود موثر، یک مرحله این است که تعیین کنید تغییر اندازه ذرات کجا رخ می دهد.
شش دلیل اصلی ناسازگاری اندازه ذرات پودر مستربچ رنگ
تغییرات در خواص مواد خام
حامل پلیمری، رنگدانهها، پرکنندهها و افزودنیها در مستربچ رنگ میتوانند بر سختی، چقرمگی، خواص حرارتی و رفتار آسیاب اثر بگذارند. بنابراین، حتی زمانی که پارامترهای عملیاتی پودرساز بدون تغییر باقی میمانند، تفاوتها در فرمولاسیون، دسته مواد یا اندازه خوراک ممکن است باعث تغییر در توزیع اندازه ذرات پودر شود.
نحوه بررسی و تایید
-
اطلاعات مواد خام، سوابق فرمولاسیون و اندازه خوراک را در دسته های مختلف مقایسه کنید.
-
در جایی که شرایط تجهیزات اجازه میدهد، مواد را از دستههای مختلف آزمایش کنید و در عین حال سایر شرایط عملیاتی را تا حد امکان سازگار نگه دارید.
-
از روشهای نمونهگیری و آزمایش اندازه ذرات برای مقایسه نتایج هر دسته استفاده کنید.
اگر تغییرات اندازه ذرات همزمان با تغییرات در دستههای مواد خام باشد و تفاوتها در شرایط تجهیزات قابل مقایسه باقی بماند، خواص مواد خام ممکن است یکی از عوامل مؤثر باشد. اگر هم مواد خام و هم پارامترهای عملیاتی به طور همزمان تغییر کنند، آزمایشات بیشتری برای تشخیص اثرات فردی آنها مورد نیاز است.
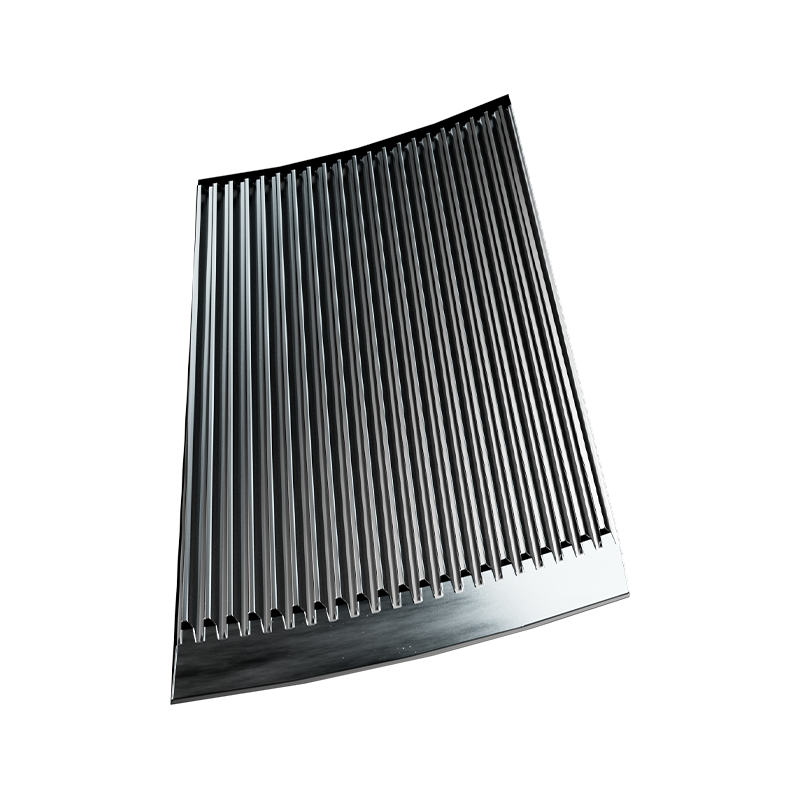
سایش دیسک سنگ زنی عملکرد سنگ زنی را تغییر می دهد
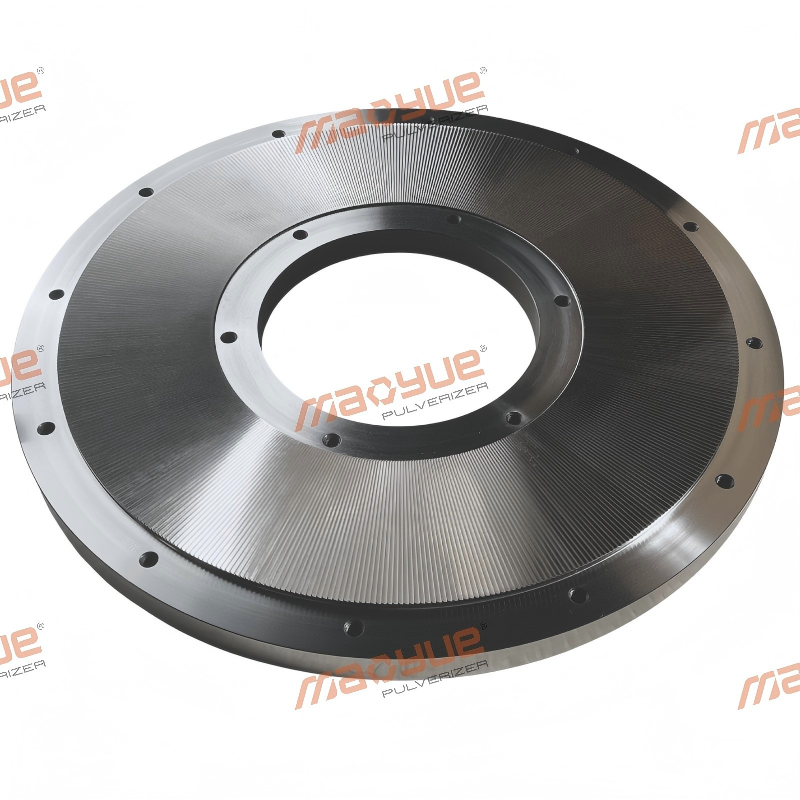
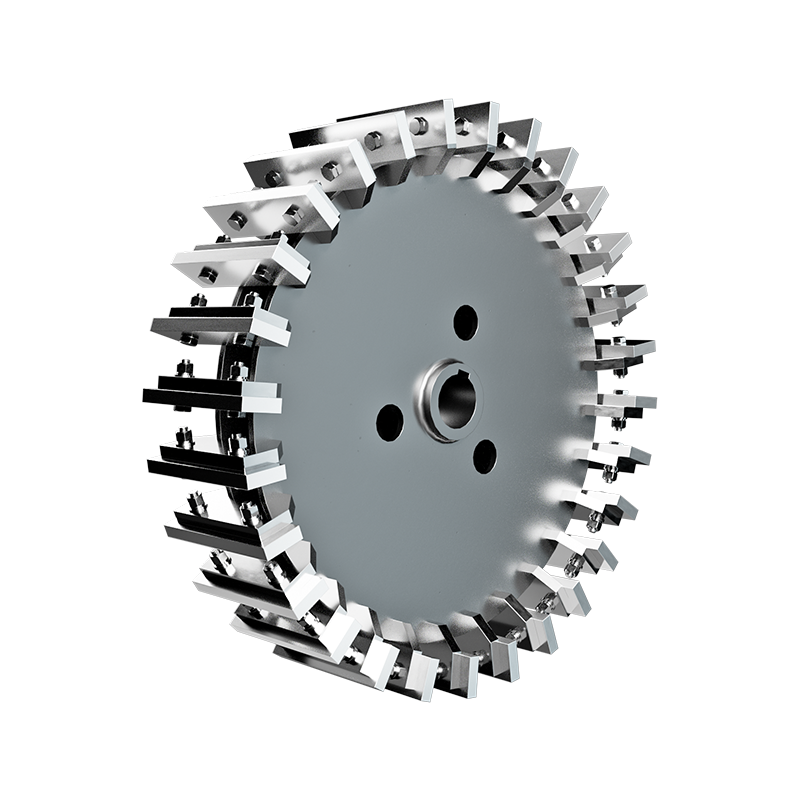
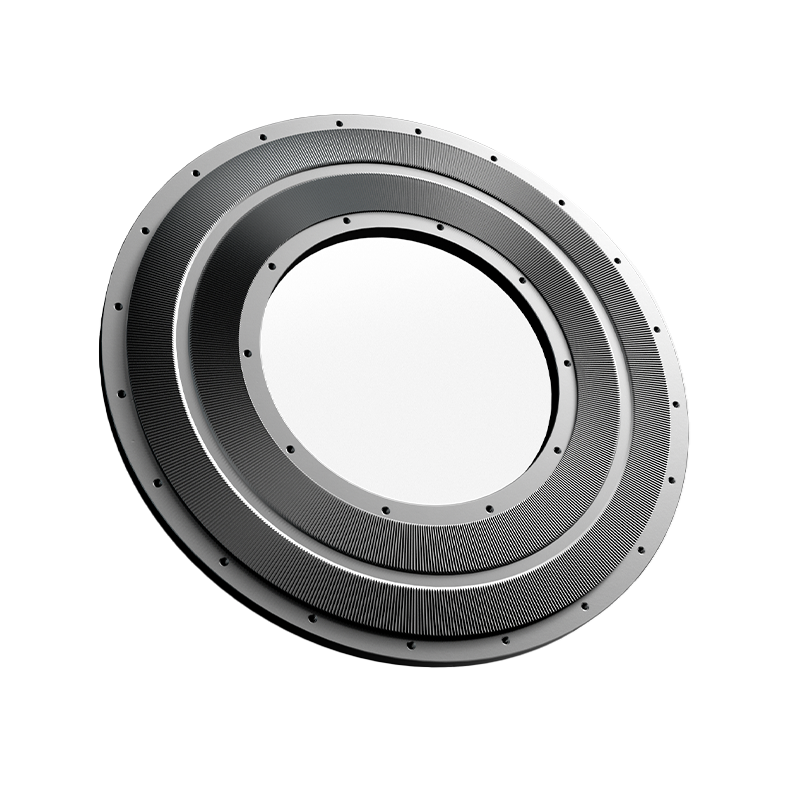
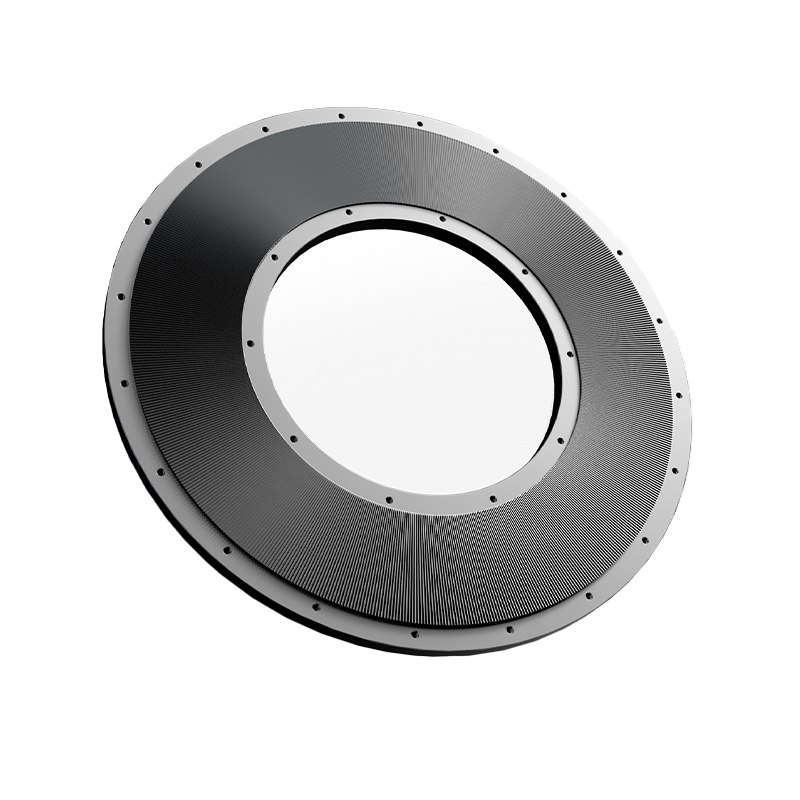
هندسه سطح کار دیسک سنگ زنی بر فرآیند سنگ زنی تاثیر می گذارد. با استفاده از دیسک در طول زمان، ممکن است سایش، آسیب ناهموار یا رسوب مواد ایجاد شود که می تواند عملکرد سنگ زنی را تغییر دهد.
تحت شرایط مشابه، این تغییرات ممکن است نسبت ذرات درشت را افزایش دهد یا بر توزیع اندازه ذرات تأثیر بگذارد. با این حال، نتایج غیرطبیعی اندازه ذرات به تنهایی این را ثابت نمی کند دیسک سنگ زنی فرسوده است و نباید به عنوان تنها مبنای تعویض آن استفاده شود.
نحوه بررسی و تایید
-
سطح کار دیسک سنگ زنی را برای سایش ناهموار، آسیب یا رسوب مواد بررسی کنید.
-
سوابق خدمات قطعات، سوابق تعمیر و نگهداری و نمونه های پودر جمع آوری شده در مراحل مختلف عملیات را بررسی کنید.
-
هنگام مقایسه نتایج آزمایش اندازه ذرات، مواد خام، سرعت تغذیه و شکاف دیسک آسیاب را تا حد امکان ثابت نگه دارید.
اگر ناهنجاری های قابل مشاهده در سطح کار یافت شود و تغییرات اندازه ذرات در شرایط عملیاتی قابل مقایسه باقی بماند، شرایط دیسک سنگ زنی ممکن است عامل مهمی باشد. مقایسه نتایج قبل و بعد از تعمیر و نگهداری یا تعویض قطعات می تواند به تأیید این ارزیابی کمک کند، در حالی که هر گونه تغییر دیگر در شرایط عملیاتی را در نظر می گیرد.
شکاف دیسک سنگ زنی نامناسب بر اندازه ذرات تأثیر می گذارد

شکاف دیسک آسیاب بر شدت آسیاب و ویژگی های پودر حاصل تأثیر می گذارد. اگر شکاف با خواص مواد و اندازه ذرات مورد نظر مطابقت نداشته باشد، پودر نهایی ممکن است حاوی مقدار زیادی ذرات درشت یا نسبت نامناسبی از ریزدانه باشد.
شکاف بیش از حد گسترده ممکن است منجر به کاهش اندازه ناکافی شود. تحت شرایط خاص تجهیزات و مواد، یک شکاف بسیار باریک ممکن است اصطکاک، تولید گرما یا بار مکانیکی را افزایش دهد. بنابراین تنظیم شکاف باید الزامات اندازه ذرات، توان عملیاتی و پایداری عملیاتی مداوم را متعادل کند نه اینکه صرفاً به دنبال کوچکترین شکاف ممکن باشد.
نحوه بررسی و تایید
-
بررسی کنید که آیا تنظیم شکاف فعلی با مشخصات پودر هدف مطابقت دارد یا خیر.
-
بررسی کنید که مکانیسم تنظیم می تواند شکاف تنظیم شده را به طور مداوم حفظ کند.
-
در محدوده عملیاتی مجاز تجهیزات، هر بار یک متغیر اصلی را تنظیم کنید و توزیع اندازه ذرات را قبل و بعد از تنظیم مقایسه کنید.
-
برای تعیین اینکه آیا بهبود اندازه ذرات با تغییرات قابل توجهی در سایر شاخص های عملیاتی همراه است یا خیر، توان عملیاتی و دما را به طور همزمان ثبت کنید.
اگر تنظیم تنظیم شده، توزیع اندازه ذرات را به محدوده هدف نزدیکتر کند و نتایج مشابهی را در آزمایشهای تکراری در شرایط مشابه ایجاد کند، ممکن است برای برنامه مناسبتر باشد. اگر بهبود کمی وجود دارد، به جای ادامه دادن به کاهش شکاف بدون شواهد کافی، سایر عوامل مؤثر را دوباره ارزیابی کنید.
دمای بیش از حد باعث نرم شدن یا تجمع مواد می شود
سنگ زنی مکانیکی گرما تولید می کند. بسته به حامل و فرمول پلیمری، افزایش دما ممکن است ماده را نرم کند، تمایل آن به چسبیدن به سطح کار دیسک سنگ زنی را افزایش دهد، یا باعث شود ذرات ریز به هم بچسبند و آگلومرا تشکیل دهند.
در نتیجه، ذرات بزرگ غیرعادی در پودر نهایی لزوماً به دلیل آسیاب ناکافی ایجاد نمی شوند. همچنین ممکن است زمانی که ذرات کوچکتر به هم بچسبند تشکیل شوند. تمایز بین این دو شرایط به جلوگیری از تنظیمات نامناسب پارامترهای آسیاب کمک می کند.
نحوه بررسی و تایید
-
ثبت تغییرات دما در هنگام راه اندازی و عملکرد مداوم.
-
محفظه سنگ زنی و سطوح کار را از نظر رسوب مواد یا چسبندگی بررسی کنید.
-
نمونههای پودر جمعآوریشده در هنگام راهاندازی را با نمونههای جمعآوریشده پس از مدتی کارکرد دستگاه مقایسه کنید.
-
از یک روش آزمایشی مناسب برای ارزیابی اینکه آیا ذرات درشت غیرعادی ممکن است از طریق تجمع تشکیل شده باشند استفاده کنید.
اگر افزایش دما همزمان با افزایش چسبندگی یا تراکم باشد، نرم شدن حرارتی ممکن است یک عامل موثر باشد. اگر هیچ چسبندگی آشکاری مشاهده نشد، اما نسبت ذرات درشت بالا باقی ماند، بررسیهای بیشتری از شرایط آسیاب، وضعیت اجزا و عملکرد غربالگری ضروری است.
تغذیه ناپایدار باعث نوسانات در شرایط آسیاب می شود

تغذیه پایدار به حفظ بار عملیاتی نسبتاً ثابت در داخل محفظه سنگ زنی کمک می کند. اگر مواد به طور متناوب وارد پودر کننده شود، بار تجهیزات ممکن است نوسان داشته باشد و شرایطی که در آن آسیاب انجام می شود تغییر می کند.
هنگامی که تغییر اندازه ذرات با نوسانات بار تجهیزات یا نرخ تغذیه همزمان است، سیستم تغذیه باید به جای اینکه بلافاصله فرض شود که دیسک سنگ زنی فرسوده یا آسیب دیده است، بازرسی شود.
نحوه بررسی و تایید
-
مشاهده کنید که آیا مواد به طور مداوم و پیوسته وارد پودر کننده می شود یا خیر.
-
سیستم تغذیه را از نظر پل زدن، تجمع مواد یا تخلیه محدود بررسی کنید.
-
نرخ خوراک، بار تجهیزات و رکوردهای توان عملیاتی را مقایسه کنید تا مشخص کنید آیا تغییرات اندازه ذرات تقریباً همزمان با نوسانات تغذیه رخ می دهد یا خیر.
-
پس از بهبود پایداری تغذیه، نمونه های جدید را با استفاده از روش نمونه گیری مشابه جمع آوری کنید و نتایج را با هم مقایسه کنید.
اگر نوسانات تغذیه رابطه زمانی واضحی با تغییرات اندازه ذرات داشته باشد و پودر پس از تثبیت تغذیه سازگارتر شود، شرایط تغذیه ممکن است یک عامل موثر باشد. اگر بعد از تثبیت تغذیه، مشکل همچنان ادامه داشت، مراحل دیگر فرآیند را بررسی کنید.
غربالگری و طبقه بندی به درستی مطابقت ندارند

سنگ زنی اندازه مواد را کاهش می دهد، در حالی که غربالگری ذرات را با توجه به شرایط جداسازی مربوطه جدا می کند. حتی اگر پودر خروجی از پودر کننده انتظارات را برآورده کند، تنظیم غربالگری نامناسب، مش صفحه آسیب دیده، آب بندی ضعیف یا دور زدن مواد همچنان می تواند بر محصول نهایی تأثیر بگذارد.
نحوه بررسی و تایید
در جایی که چیدمان تجهیزات اجازه می دهد، پس از غربالگری، نمونه های جداگانه ای از خروجی پودرساز و محصول نهایی جمع آوری کنید. آنها را با استفاده از همان روش تست مقایسه کنید.
-
اگر نمونه خروجی پودرساز قبلاً حاوی ذرات خارج از مشخصات زیادی است، مواد خام و شرایط آسیاب را بیشتر بررسی کنید.
-
اگر نمونه خروجی الزامات را برآورده می کند اما محصول نهایی مطابقت ندارد، بررسی های یکپارچگی صفحه، مشخصات صفحه، آب بندی و دور زدن مواد را در اولویت قرار دهید.
-
اگر ناهنجاری های اندازه ذرات ممکن است مربوط به باقیمانده مواد یا آلودگی باشد، فرآیندهای انتقال، جمع آوری و تمیز کردن پایین دست را نیز بررسی کنید.
مقایسه نمونهها از مراحل مختلف فرآیند به شناسایی مکانهایی که ناهنجاری اندازه ذرات ظاهر میشود و تعیین اینکه کدام مناطق باید ابتدا بررسی شوند کمک میکند.
اگر نتایج آزمایش قبل و بعد از غربالگری به طور قابل توجهی متفاوت باشد، ارزیابی بیشتر مشخصات صفحه نمایش، کارایی غربالگری و شرایط مواد ضروری است. باز شدن اسمی صفحه به تنهایی نمی تواند تضمین کند که پودر تمام شده با محدوده اندازه ذرات مورد نظر مطابقت دارد.
چگونه علت واقعی اندازه ذرات پودر مستربچ رنگ ناسازگار را شناسایی کنیم
یک مرحله در عیب یابی این است که تعیین کنیم آیا تفاوت اندازه ذرات بین دسته های مواد خام رخ می دهد یا در طول تولید مداوم همان دسته ایجاد می شود. همچنین شناسایی اولیه ترین مرحله فرآیندی که در آن ناهنجاری ظاهر می شود، مهم است.
برای تفاوت بین دسته ها، مقایسه اطلاعات مواد خام، سوابق فرمولاسیون و اندازه خوراک را در اولویت قرار دهید. برای تغییراتی که در طول زمان در یک دسته ایجاد می شود، وضعیت دیسک سنگ زنی، دمای مواد، نرخ تغذیه و سوابق عملیاتی تجهیزات را با هم ارزیابی کنید.
اگر مشکل ممکن است در طول غربالگری یا جابجایی پایین دست ایجاد شود، در صورت امکان نمونه های خروجی پودرساز را با نمونه های محصول نهایی مقایسه کنید. این امر به جلوگیری از نسبت دادن هر گونه ناهنجاری اندازه ذرات به فرآیند آسیاب کمک می کند.
پس از شناسایی عوامل موثر بالقوه، در صورت امکان متغیرهای اصلی را کنترل کنید و با استفاده از روشهای نمونهگیری و آزمون ثابت، مقایسهها را انجام دهید. نتایج را بر اساس مشخصات اندازه ذرات هدف ارزیابی کنید، روش مناسبی مانند آنالیز غربالی یا پراش لیزری را با توجه به کاربرد واقعی انتخاب کنید. نتایج حاصل از روش های مختلف تست نباید مستقیماً بدون مبنای معتبر برای مقایسه با یکدیگر مقایسه شوند.
پس از انجام یک تنظیم، توزیع اندازه ذرات، نسبت ذرات خارج از مشخصات، و داده های عملیاتی مربوطه را مقایسه کنید. نتایجی که می توانند تحت شرایط مشابه بازتولید شوند، شواهد قوی تری برای شناسایی علت و ارزیابی تعدیل ارائه می دهند. یک آزمایش می تواند سرنخ های مفیدی ارائه دهد، اما ممکن است برای تایید علت اصلی کافی نباشد.
جدول تشخیص سریع برای مشکلات اندازه ذرات
این جدول تشخیصی به اولویت بندی بازرسی ها کمک می کند. نباید به تنهایی برای تعیین نهایی علت اصلی استفاده شود.
چرا توزیع اندازه ذرات پایدار مهم است؟
برای پودر مستربچ رنگی، هدف صرفاً تولید ذرات ریزتر نیست. پودر باید الزامات اندازه ذرات فرمولاسیون خاص، کاربرد و روش پردازش پایین دست را برآورده کند.
توزیع اندازه ذرات پایدار به حفظ جابجایی و تغذیه ثابت پودر کمک میکند، تغییرات بین دستههای تولید را کاهش میدهد و اطمینان میدهد که پودر نهایی به مشخصات کاربردی مورد نیاز نزدیکتر میماند.
با این حال، اندازه ذرات تنها عامل تعیین کننده پراکندگی رنگدانه یا کیفیت محصول نهایی نیست. ویژگی های حامل پلیمر، ویژگی های رنگدانه، فرمولاسیون و شرایط پردازش پایین دست نیز می توانند تأثیر بگذارند.
بنابراین، عملکرد آسیاب باید بر اساس اینکه آیا پودر به طور مداوم مشخصات هدف و الزامات کاربردی واقعی را برآورده میکند، ارزیابی شود، نه اینکه صرفاً به اندازه متوسط ذرات یا ظاهر بصری متکی باشد.

چگونه مائو یو به بهبود قوام سنگزنی مستربچ رنگ کمک میکند
اندازه ذرات پودر مستربچ رنگ ناسازگار لزوماً به این معنی نیست که کل پودر کننده باید تعویض شود. یک رویکرد عملی تر این است که ابتدا مشخص شود که ناهنجاری در کجا رخ می دهد، سپس از نتایج آزمایش برای تعیین اینکه آیا آماده سازی مواد خام، شرایط آسیاب، اجزای اصلی یا غربالگری پایین دست باید مورد توجه قرار گیرد یا خیر، استفاده شود.
Mao Yue متخصص در تحقیق و توسعه و ساخت پودرهای پلاستیکی دیسکی است. با ترکیب آزمایش مواد واقعی، ساخت داخلی دیسکها و تیغههای سنگزنی و تطبیق شرایط عملیاتی، Mao Yue میتواند به مشتریان کمک کند تا عملکرد سنگزنی و پیکربندی تجهیزات را بر اساس نیازهای خاص خود ارزیابی کنند.
قبل از انتخاب تجهیزات، مواد واقعی را آزمایش کنید

فرمولاسیون مستربچ رنگ های مختلف می تواند در حین آسیاب رفتار متفاوتی داشته باشد. نام ماده یا اندازه مش هدف به تنهایی برای تعیین نحوه عملکرد یک پودر کننده در شرایط واقعی تولید کافی نیست.
در جایی که شرایط آزمایش اجازه میدهد، مائو یو میتواند مواد عرضهشده توسط مشتریان را آزمایش کند و نتایج مربوطه از جمله ظرافت پودر، توان عملیاتی، تغییرات دما و شرایط عملیاتی را با توجه به محدوده آزمایش ثبت کند.
مقایسه این نتایج با مشخصات هدف مشتری به ارزیابی اینکه آیا پیکربندی تجهیزات فعلی برای کاربرد مناسب است یا خیر و اینکه آیا ارزیابی بیشتر پارامترهای سنگ زنی یا شرایط خنک کننده مورد نیاز است، کمک می کند.
برای مشکلاتی که عوامل متعددی را در بر می گیرند، ممکن است آزمایشات اضافی لازم باشد. یک آزمایش منفرد نباید به عنوان دلیل قطعی علت اصلی تلقی شود.
ساخت داخل دیسک و تیغه سنگ زنی

وضعیت دیسک ها و تیغه های سنگ زنی بر هندسه کار و عملکرد سنگ زنی تأثیر می گذارد. Mao Yue دیسکها و تیغههای سنگزنی خود را تولید میکند که به حفظ کنترل بر فرآیندهای ساخت و بازرسی این اجزای اصلی کمک میکند.
وقتی اندازه ذرات در طول زمان تغییر میکند، بازرسیهای سطح کار، سوابق خدمات قطعات و نتایج تست پودر را میتوان با هم ارزیابی کرد تا مشخص شود که آیا شرایط قطعه ممکن است بر عملکرد آسیاب تأثیر بگذارد یا خیر.
اگر شواهد موجود جایگزینی قطعه را توجیه نکند، ابتدا باید سایر عوامل عملیاتی بررسی شوند. مقایسه نتایج قبل و بعد از تعمیر و نگهداری یا جایگزینی میتواند مبنای مطمئنتری برای مدیریت اجزای آینده فراهم کند و به جلوگیری از تعویض دیسکهای آسیاب صرفاً به دلیل یک نتیجه غیرعادی اندازه ذرات کمک کند.
شرایط آسیاب را با پودر هدف مطابقت دهید

سازگاری اندازه ذرات نه تنها به شرایط دیسک سنگ زنی بلکه به شکاف دیسک، شرایط تغذیه، پیکربندی خنک کننده و تنظیم غربالگری بستگی دارد.
Mao Yue می تواند پیکربندی تجهیزات مربوطه و شرایط عملیاتی را بر اساس ویژگی های مواد مشتری، اندازه ذرات هدف و نیازهای توان عملیاتی ارزیابی کند. در جایی که شرایط اجازه می دهد، مقایسه توزیع اندازه ذرات، توان عملیاتی و دما قبل و بعد از تنظیمات به تعیین اینکه آیا تغییرات به نتایج مورد نظر رسیده است یا خیر کمک می کند.
اگر ناهنجاری در واقع در سیستم پردازش غربالگری یا پردازش پایین دست منشأ می گیرد، به جای ادامه تنظیم پارامترهای دیسک سنگ زنی، باید سیستم مربوطه بازرسی شود.
این رویکرد، بر اساس آزمایشهای واقعی مواد و دادههای عملیاتی، به مشتریان کمک میکند تا تنظیمات تجهیزات مناسب و اقدامات عیبیابی را انتخاب کنند و در عین حال تنظیمات غیرضروری پارامترها و جایگزینی قطعات را کاهش دهند.
یک محلول پودر کننده مستربچ رنگی برای مواد خود دریافت کنید
اگر پودر کننده مستربچ رنگی شما ذرات درشت بیش از حد، نسبت غیرعادی ریزدانه ها، تجمع پودر یا تغییرات اندازه ذرات بین دسته ها را تولید می کند، می توانید اطلاعات زیر را برای ارزیابی اولیه نیازهای برنامه خود در اختیار Mao Yue قرار دهید:
-
نوع ماده: حامل پلیمر و جزئیات فرمول شناخته شده.
-
اندازه خوراک: اندازه ذره یا ماده اصلی.
-
اندازه ذرات هدف: اندازه مش یا محدوده اندازه ذرات مورد نیاز.
-
توان عملیاتی هدف: ظرفیت پردازش مورد انتظار بر حسب کیلوگرم در ساعت.
-
مشکل فعلی: مسئله مشاهده شده و زمان یا مکان وقوع آن در فرآیند تولید.
در صورت وجود، می توانید نتایج آزمایش اندازه ذرات، سوابق دما یا نمونه های جمع آوری شده در مراحل مختلف عملیات را نیز ارائه دهید. این اطلاعات می تواند به محدود کردن علل احتمالی و تعیین اینکه آیا آزمایش مواد واقعی نیاز است یا خیر کمک کند.
با مائو یوه تماس بگیرید برای بحث در مورد محلول پودر کردن پلاستیک متناسب با مواد مستربچ رنگی شما، اندازه ذرات مورد نظر و الزامات تولید.