

 中文简体
مقدمه: روتومولدینگ با پودر شروع می شود، نه فقط با قالب
زمانی که قالب شروع به چرخش می کند، یک محصول روتومولد خوب شروع نمی شود. با آماده سازی پودر شروع می شود.
برای قالب گیری روتوم، پودر پلی اتیلن صرفاً این نیست که «هرچه ریزتر، بهتر» باشد. پودر باید به طور مداوم تغذیه شود و حرکت کند، پخش شود، گرم شود، ذوب شود و با چرخش قالب به درستی ذوب شود و در نهایت یک دیواره محصول یکنواخت و پایدار را تشکیل دهد. بنابراین، کیفیت پودر می تواند به طور مستقیم بر عملکرد روتومولدینگ پایین دست و قوام محصول تأثیر بگذارد.
پودر پلی اتیلن مناسب برای قالب گیری روتوم معمولاً به بررسی جامع نیاز دارد:
-
جریان پذیری
-
چگالی ظاهری
-
اندازه ذرات و توزیع اندازه ذرات
-
مورفولوژی ذرات
-
دمای پودر
-
ثبات تغذیه
-
سازگاری با برنامه نهایی
بنابراین، هدف از تولید پودر روتومولدینگ، دنبال کردن یک پارامتر واحد نیست، بلکه تولید پودری است که با مواد اولیه، فرآیند قالبگیری روتوم و الزامات محصول نهایی مطابقت داشته باشد.
این همچنین نقطه شروع راه حل های پودر پلی اتیلن مائو یوه است: مواد واقعی، نیازهای پودر هدف و کاربرد نهایی را درک کنید، و سپس پودر کننده پلی اتیلن مناسب و پیکربندی پشتیبانی را تعیین کنید.
چه چیزی یک پودر روتومولدینگ خوب را می سازد؟
یک پودر روتومولدینگ پلی اتیلن خوب را نمی توان بر اساس یک عدد یا پارامتر واحد ارزیابی کرد.
عملکرد آن در طول تغذیه، بارگذاری قالب، چرخش و گرمایش با اثر ترکیبی خواص پودر متعدد تعیین می شود.
بنابراین، پودر "ریزتر" یا مقدار بالاتر برای هر خاصیت منفرد لزوماً به این معنی نیست که پودر برای قالب گیری روتوم مناسب تر است.
پودر روتومولدینگ ایده آل، پودری است که تعادل معقولی بین جریان پذیری، اندازه ذرات، چگالی ظاهری، دما و پایداری به دست آورد و در عین حال با مواد اولیه، تجهیزات، شرایط پردازش و کاربرد نهایی مطابقت داشته باشد.
جریان پذیری

جریان پذیری is one of the important indicators for evaluating PE rotomolding powder.
جریان پذیری خوب پودر کمک می کند تا مواد به راحتی از طریق قیف، تجهیزات تغذیه و سیستم انتقال عبور کنند. همچنین به حرکت و توزیع مداوم پودر در حین چرخش قالب کمک می کند و مشکلاتی مانند پل زدن، انسداد مواد، تغذیه ناپایدار و تجمع موضعی را کاهش می دهد.
اگر جریان پذیری پودر ضعیف باشد، ممکن است منجر به موارد زیر شود:
-
تغذیه ناپایدار
-
پل زدن یا انسداد مواد
-
توزیع ناهموار پودر
-
انتقال مواد دشوار است
با این حال، جریان پذیری یک ویژگی مستقل نیست. توزیع اندازه ذرات، مورفولوژی ذرات، چگالی ظاهری و وضعیت کلی پودر همگی می توانند بر عملکرد جریان واقعی تأثیر بگذارند. بنابراین، پودر روتومولدینگ پلی اتیلن باید بر اساس مواد واقعی و شرایط تولید ارزیابی شود نه بر اساس یک نتیجه آزمایش.
چگالی حجیم
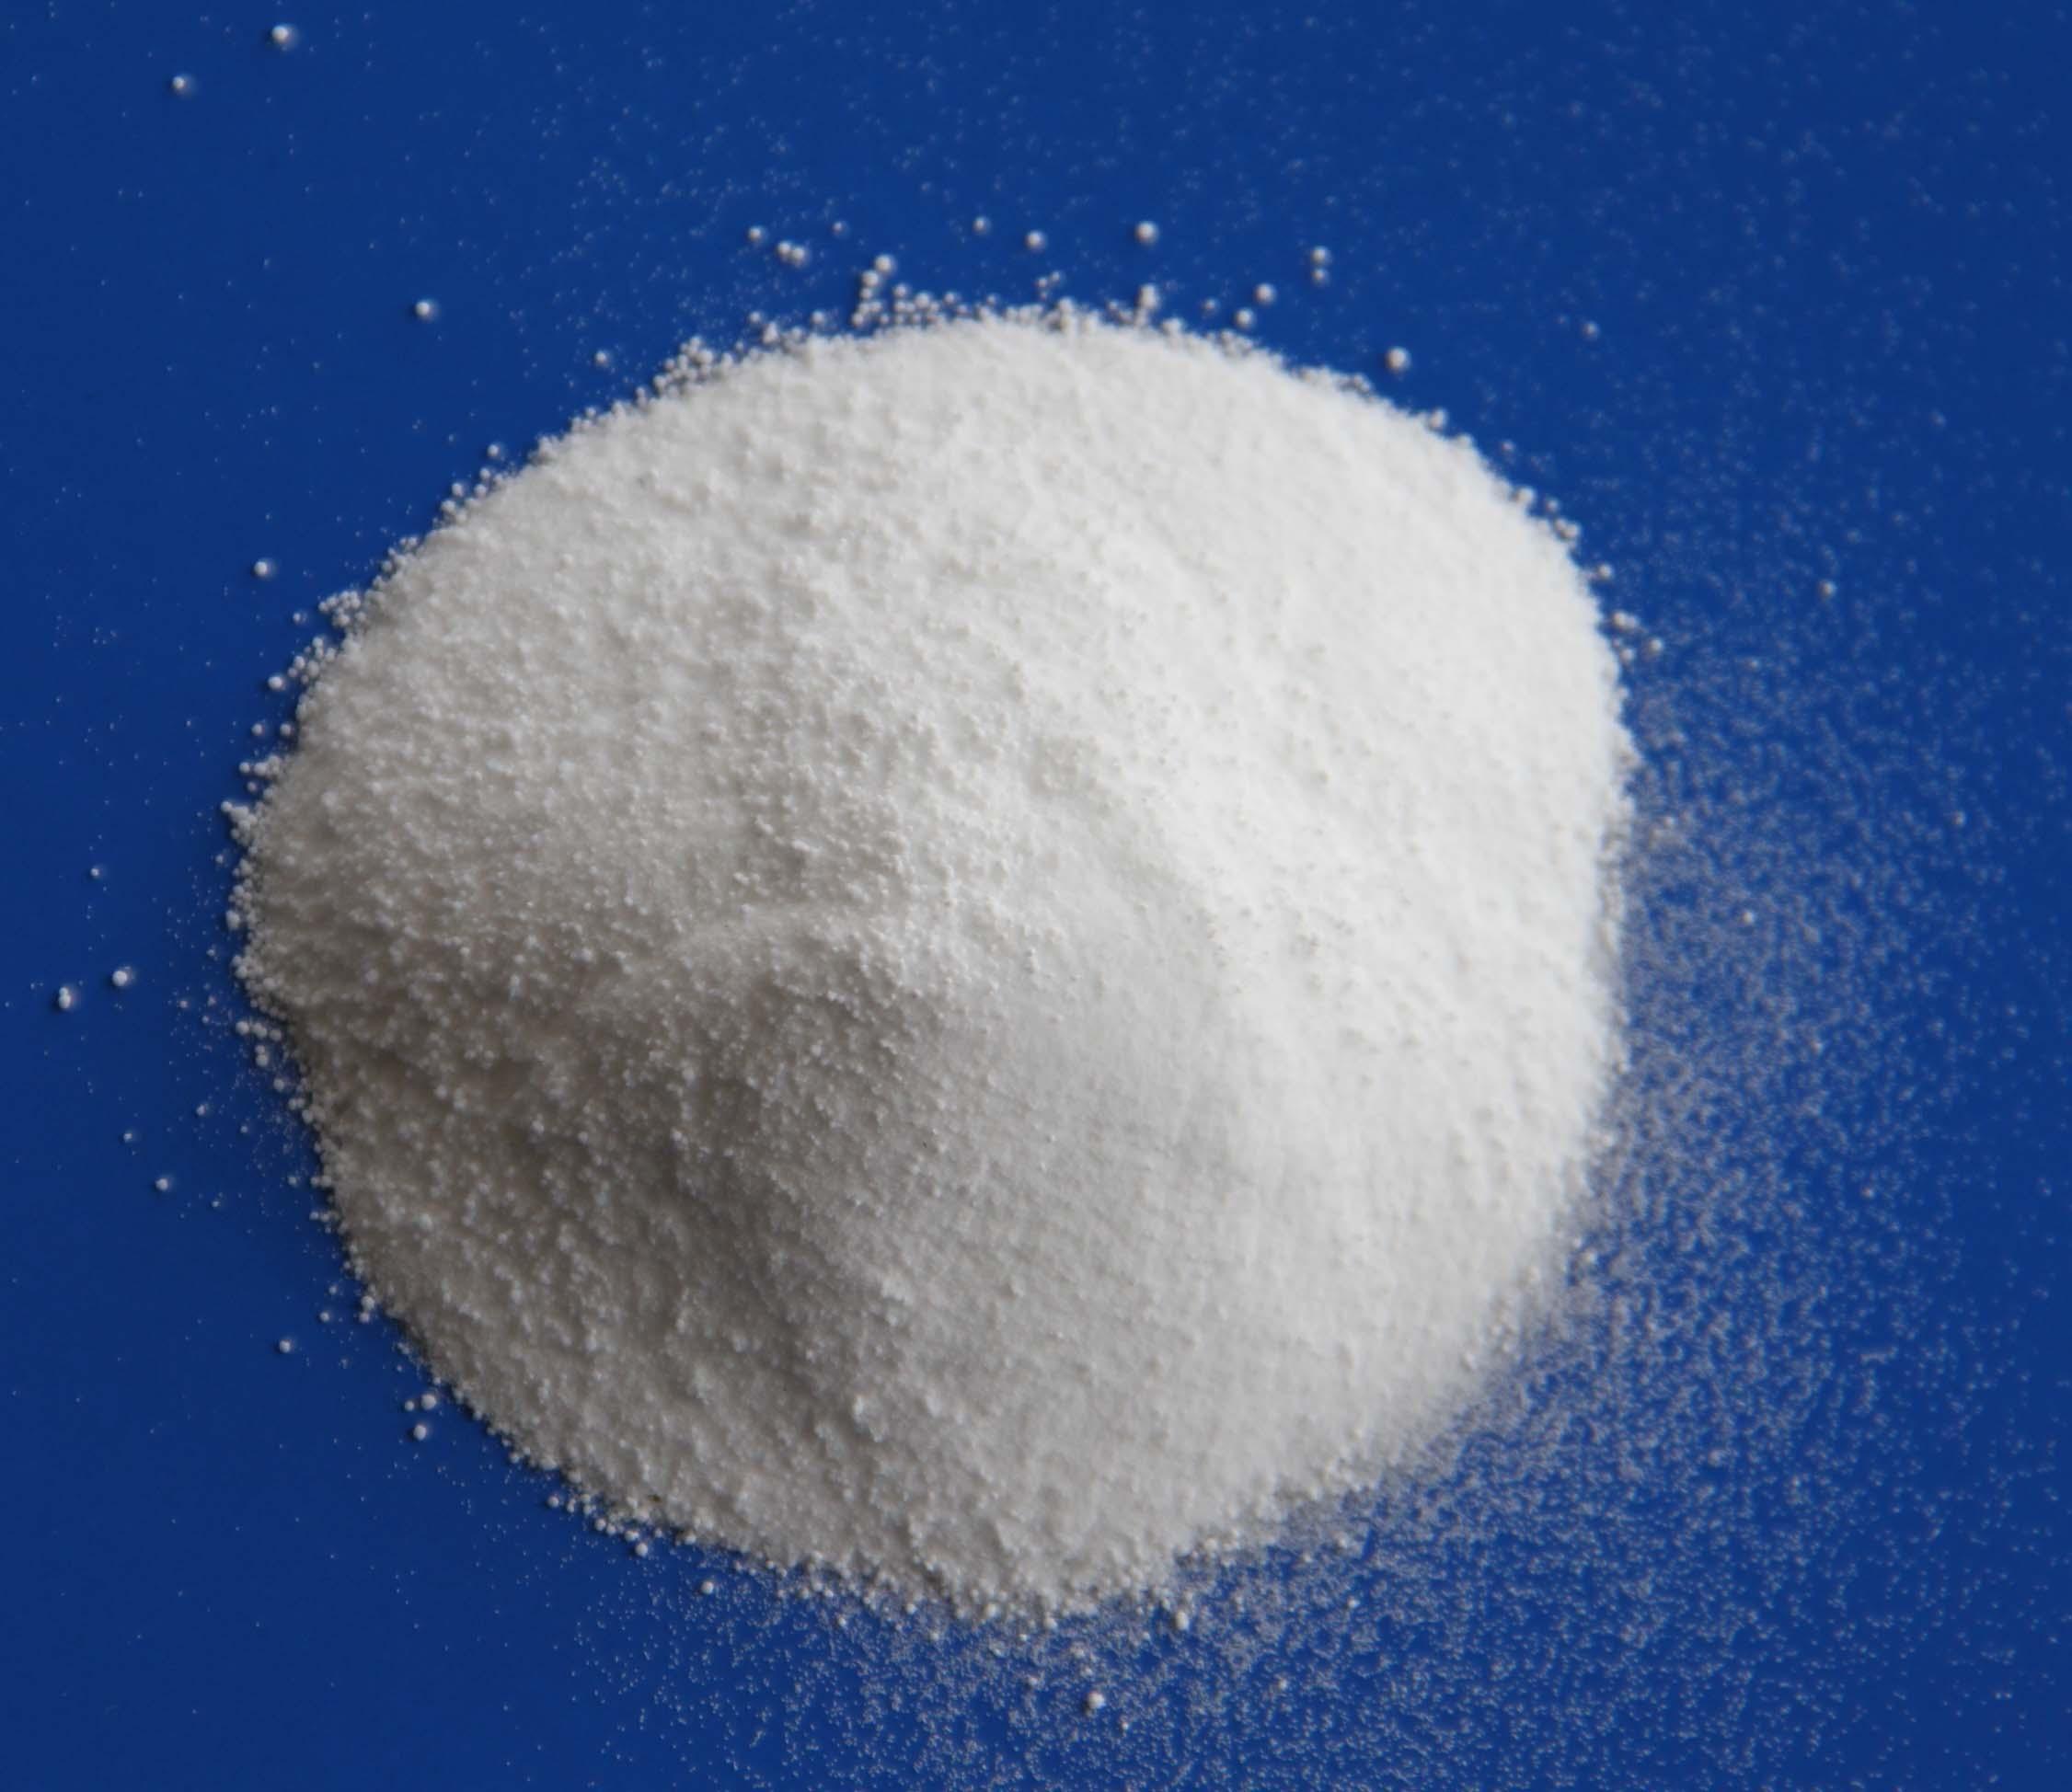
چگالی ظاهری جرم موجود در واحد حجم پودر را منعکس می کند و همچنین تحت تأثیر فضای بین ذرات قرار می گیرد.
برای پودر روتومولدینگ پلی اتیلن، چگالی ظاهری می تواند بر ذخیره سازی پودر، انتقال، تغذیه و بارگذاری قالب تأثیر بگذارد. چگالی ظاهری مناسب به حفظ ثبات حمل و نقل مواد و رفتار بسته بندی کمک می کند.
با این حال، چگالی ظاهری بالاتر لزوما بهتر نیست. باید همراه با توزیع اندازه ذرات، مورفولوژی ذرات، جریان پذیری، نوع رزین و کاربرد نهایی در نظر گرفته شود.
بنابراین، در تولید واقعی، هدف دستیابی به چگالی ظاهری ممکن نیست، بلکه دستیابی به یک چگالی ظاهری معقول است که با ویژگیهای پودر و فرآیند قالبگیری چرخشی مطابقت داشته باشد.
توزیع اندازه ذرات

اندازه ذرات یکی از شاخص های مهم برای ارزیابی پودر روتومولدینگ پلی اتیلن است، اما تنها شاخص نیست.
نسبت بالایی از ذرات درشت ممکن است بر ذوب پودر و تشکیل سطح تأثیر بگذارد، در حالی که مقدار بیش از حد ذرات بسیار ریز ممکن است گرد و غبار را افزایش دهد و بر روانپذیری و رفتار بستهبندی تأثیر بگذارد.
بنابراین، تمرکز تولید پودر روتومولدینگ به دنبال پودر ریزتر به هر قیمتی نیست، بلکه دستیابی به توزیع اندازه ذرات پایدار و معقول است که برای کاربرد نهایی مناسب است.
برخی منابع صنعتی محدوده اندازه ذرات را در حدود 150 تا 500 میکرومتر برای پودر قالبگیری روتوم پلی اتیلن فهرست میکنند. با این حال، هدف واقعی باید بر اساس نوع رزین، تجهیزات، قالب، شرایط پردازش و محصول نهایی تعیین شود.
به عبارت دیگر، توزیع مناسب اندازه ذرات مهمتر از دنبال کردن صرف ذرات کوچکتر است.
مورفولوژی ذرات
حتی زمانی که دو پودر پلی اتیلن دارای اندازه ذرات مشابه باشند، ممکن است در طول پردازش واقعی عملکرد متفاوتی داشته باشند. یکی از دلایل مهم مورفولوژی ذرات است.
شکل ذرات، وضعیت سطح و درجه نظم می تواند بر جریان، بسته بندی و حرکت پودر در حین چرخش قالب تأثیر بگذارد. ذرات دراز، تیز، خشن یا بسیار نامنظم ممکن است در مقایسه با ذرات فشرده تر و یکنواخت تر، ویژگی های جریان متفاوتی از خود نشان دهند.
بنابراین، اندازه ذرات به تنهایی نباید برای ارزیابی پودر روتومولدینگ استفاده شود.
اندازه ذرات تعیین می کند که ذرات چقدر بزرگ هستند، در حالی که ریخت شناسی ذرات بر نحوه حرکت آنها تأثیر می گذارد. هنگام ارزیابی عملکرد پردازش واقعی پودر، هر دو باید با هم در نظر گرفته شوند.
دمای پودر و پایداری پردازش
دما یک عامل کلیدی است که باید در هنگام پودر کردن PE با سرعت بالا کنترل شود.
پلی اتیلن یک ماده ترموپلاستیک است. در طول فرآیند پودر کردن، حرکت با سرعت بالا و اصطکاک به طور مداوم گرما تولید می کند. اگر دما خیلی سریع افزایش یابد یا خیلی زیاد شود، ممکن است مواد نرم شوند، بچسبند، یا آگلومره شوند که بر کیفیت پودر، خروجی و پایداری کارکرد مداوم تأثیر می گذارد.
بنابراین، یک سیستم خنک کننده بخش مهمی از یک محلول پودر PE است. روش خنک کننده واقعی باید بر اساس نوع ماده، اندازه ذرات هدف، خروجی، زمان عملیاتی و پیکربندی تجهیزات انتخاب شود.
Maoyue میتواند خنککننده هوا، خنککننده آب یا خنککننده ترکیبی هوا و آب را با توجه به نیازهای واقعی تولید پیکربندی کند، به کنترل افزایش دما در حین پودر کردن و پشتیبانی از تولید پودر پلیاتیلن پایدار کمک میکند.
پودر روتومولدینگ پلی اتیلن چگونه تولید می شود؟
تولید پودر روتومولدینگ پلی اتیلن با کیفیت بالا صرفاً به ریزتر کردن مواد پلی اتیلن نیست. این یک فرآیند کامل است که نیاز به کنترل هماهنگ در چندین مرحله دارد.
یک فرآیند تولید معمولی عبارت است از:
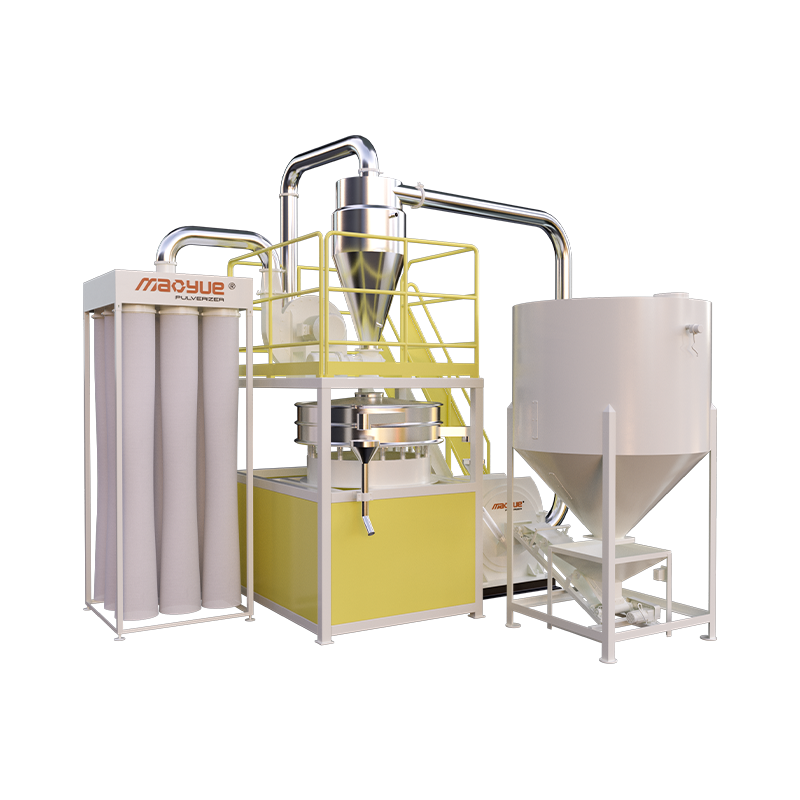
تغذیه → پودر کردن → خنک کننده → الک → جمع آوری پودر
تغذیه پایدار بر خروجی و شرایط پودر شدن تأثیر می گذارد. پودر کردن اندازه ذرات و توزیع اندازه ذرات را تعیین می کند. خنک کننده افزایش دما را در طول پردازش کنترل می کند. الک کردن به کنترل مشخصات پودر کمک می کند، در حالی که جمع آوری پودر بر انتقال و استفاده بعدی تأثیر می گذارد.
بنابراین کیفیت پودر نهایی به کل سیستم تولید بستگی دارد نه فقط به مرحله پودر شدن.

تغذیه پایدار

تغذیه پایدار پایه و اساس تولید مداوم پودر پلی اتیلن است.
تغذیه خیلی سریع ممکن است بار تجهیزات و افزایش دما را افزایش دهد، در حالی که تغذیه خیلی آهسته یا با نوسانات قابل توجه ممکن است خروجی را کاهش دهد و بر شرایط پودر شدن تأثیر بگذارد.
بنابراین، سیستم تغذیه باید با ویژگیهای مواد، خروجی هدف، و پیکربندی پودرساز مطابقت داشته باشد و اطمینان حاصل شود که مواد به طور مداوم و یکنواخت وارد محفظه پودر شونده میشوند تا از تولید پایدار پشتیبانی کند.
پودر کردن و شکاف دیسک قابل تنظیم

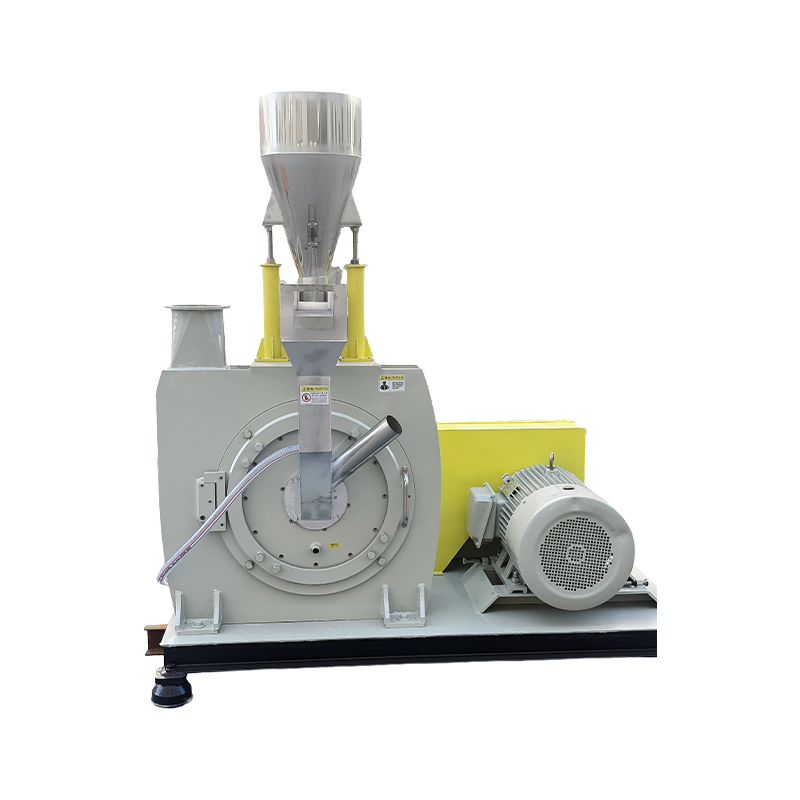
پودر ساز تجهیزات اصلی مورد استفاده برای پردازش گرانول های پلی اتیلن یا مواد پلی اتیلن پیش تصفیه شده به پودر است، اما هدف از پودر کردن صرفاً کاهش اندازه ذرات نیست.
یک فرآیند پودری پایدار نیاز به متعادل کردن اندازه ذرات، توزیع اندازه ذرات، مورفولوژی ذرات، خروجی، دما و پایداری پودر دارد. در میان این عوامل، شکاف کاری دیسک یک پارامتر تنظیم مهم است که بر ظرافت و خروجی پودر تأثیر می گذارد.
به طور کلی، شکاف دیسک کوچکتر به تولید پودر ریزتر کمک می کند، در حالی که شکاف بزرگتر برای اندازه ذرات هدف درشت تر یا خروجی بالاتر مناسب تر است.
با این حال، هیچ "شکاف بهینه" ثابتی وجود ندارد که برای همه مواد پلی اتیلن اعمال شود. پارامترهای واقعی باید با توجه به ویژگی های مواد، اندازه ذرات هدف و الزامات خروجی تنظیم شوند.
خنک سازی در طول فرآیند پودر کردن

سیستم خنک کننده عمدتاً برای کنترل گرمای تولید شده در حین پودر کردن مداوم پلی اتیلن و کمک به حفظ شرایط پودر شدن پایدار استفاده می شود.
برای برخی از کاربردهای پلی اتیلن، خنک کننده هوا می تواند کنترل دمای کافی را فراهم کند. برای کاربردهای با خروجی بالا یا شرایط عملیاتی با بار حرارتی بالاتر، خنک کننده آب یا خنک کننده ترکیبی هوا و آب می تواند اتلاف گرمای قوی تری ایجاد کند.
بنابراین، روش خنک کننده نباید بر اساس یک پیکربندی ثابت انتخاب شود. باید با توجه به مشخصات مواد، اندازه ذرات هدف، خروجی و شرایط عملیاتی واقعی تعیین شود.
هدف نهایی کنترل افزایش دما در طول پردازش و کاهش خطر نرم شدن، چسبندگی و تجمع مواد است.
مجموعه الک و پودر

پس از پودر شدن و خنک شدن، پودر را می توان از طریق الک کردن برای حذف ذرات بزرگ و کمک به حفظ اندازه ذرات ثابت و کیفیت پودر طبقه بندی کرد.
سیستم جمع آوری پودر وظیفه جمع آوری و انتقال موثر پودر تولید شده در طول فرآیند پودر شدن را بر عهده دارد. تجهیزاتی مانند سیکلون ها و جمع کننده های گرد و غبار می توانند برای جداسازی، جمع آوری و حذف گرد و غبار از پودر با هم کار کنند و از انتقال و استفاده بعدی پشتیبانی کنند.
بنابراین، الک و جمع آوری پودر نه تنها بر کیفیت پودر تأثیر می گذارد، بلکه نقش مهمی در عملکرد مداوم کل سیستم تولید پودر پلی اتیلن دارد.
چگونه یک پودر پلی اتیلن بر کیفیت پودر روتومولدینگ تاثیر می گذارد؟
نقش پودر کننده پلی اتیلن صرفاً «کوچکتر کردن پلاستیک» نیست. طراحی تجهیزات، پارامترهای پودر کردن و سیستم های پشتیبانی می توانند بر عملکرد پودر نهایی تأثیر بگذارند.
به عنوان مثال، شکاف دیسک بر اندازه ذرات و توزیع اندازه ذرات تأثیر می گذارد، در حالی که سرعت پودر شدن و سیستم خنک کننده بر دما تأثیر می گذارد. سیستم تغذیه بر ثبات تولید تأثیر می گذارد، در حالی که سیستم های الک و جمع آوری پودر بر قوام پودر و حمل و نقل بعدی تأثیر می گذارد.
بنابراین، هنگام انتخاب یک پودر پلی اتیلن برای کاربردهای قالب گیری روتوم، تجهیزات باید بر اساس پودر هدف، مواد واقعی و الزامات تولید انتخاب شوند نه اینکه صرفاً بر خروجی امتیازی دستگاه تکیه کنند.
حتی دو ماشین با ظرفیت نامی یکسان ممکن است نتایج پودر متفاوتی را هنگام پردازش مواد پلی اتیلن مختلف تولید کنند.
بنابراین، قبل از نهایی کردن پیکربندی تجهیزات، آزمایش مواد واقعی برای تأیید اندازه ذرات، خروجی، افزایش دما و وضعیت پودر یک مرحله مهم است.
چگونه یک پودر پلی اتیلن برای پودر روتومولدینگ انتخاب کنیم؟
هنگام انتخاب پودر پلی اتیلن، نباید فقط به قدرت دستگاه یا خروجی نامی توجه کنید. مهمتر از آن، پیکربندی تجهیزات باید بر اساس مواد واقعی، پودر هدف و الزامات تولید تعیین شود.
در نهایت، یک پودر کننده پلی اتیلن مناسب باید به تعادل معقولی بین اندازه ذرات هدف، خروجی، کنترل دما و پایداری عملیاتی مداوم دست یابد.

مواد پلی اتیلن برای پودر روتومولدینگ
پودر LLDPE روتومولدینگ
LLDPE انعطافپذیری خوب، عملکرد ضربهای و سازگاری پردازشی را ارائه میدهد، که باعث میشود به طور گسترده در محصولات قالبگیری روتوم استفاده شود.
با این حال، گریدهای مختلف رزین LLDPE ممکن است خواص و ویژگی های پردازش متفاوتی داشته باشند، که می تواند بر رفتار پودر شدن آنها و وضعیت پودر نهایی نیز تأثیر بگذارد.
بنابراین، هنگام پودر کردن LLDPE، پارامترهای پودرسازی مناسب و پیکربندی تجهیزات باید بر اساس ماده خام خاص، اندازه ذرات پودر هدف و الزامات محصول نهایی تعیین شود.
پودر روتومولدینگ HDPE
HDPE سفتی، مقاومت شیمیایی و مقاومت محیطی خوبی را ارائه میکند و آن را برای محصولات قالبگیری شده مانند مخازن ذخیرهسازی، ظروف و اجزای صنعتی که عملکرد مواد مهم است، مناسب میسازد.
گریدهای مختلف رزین HDPE ممکن است از نظر سختی و ویژگی های پردازش متفاوت باشند، که می تواند بر پارامترهای پودر شدن و عملکرد پودر آنها نیز تأثیر بگذارد.
در تولید واقعی، محلول پودر کننده پلی اتیلن مناسب باید بر اساس ماده خام خاص، اندازه ذرات هدف، خروجی مورد نیاز و کاربرد نهایی انتخاب شود.
پودر روتومولدینگ پلی اتیلن بازیافتی
در مقایسه با پلی اتیلن بکر، پلی اتیلن بازیافتی معمولاً ترکیب مواد پیچیده تری دارد. تفاوت در ترکیب، ناخالصی ها، رطوبت، تاریخچه پردازش قبلی و اندازه ذرات اولیه، همگی می توانند بر افزایش دما، خروجی و وضعیت پودر نهایی در حین پودر شدن تأثیر بگذارند.
بنابراین، یک محلول پودر پلی اتیلن بازیافتی نباید به سادگی از پارامترهای ثابت پیروی کند. آزمایش مواد واقعی برای تأیید اندازه ذرات، خروجی و پایداری پردازش می تواند به تعیین پیکربندی تجهیزات مناسب کمک کند.
نحوه ارزیابی کیفیت پودر روتومولدینگ
تست جریان خشک
تست جریان خشک برای اندازه گیری زمان مورد نیاز برای عبور مقدار مشخصی پودر از یک قیف استاندارد در شرایط آزمایشی تعریف شده استفاده می شود.
تحت شرایط آزمایش یکسان، زمان جریان کوتاه تر به طور کلی نشان دهنده جریان پذیری بهتر پودر است. انجمن قالب گیری چرخشی (ARM) همچنین روش های تست مربوطه را برای ارزیابی جریان پذیری پودرهای قالب گیری چرخشی ارائه می دهد.
این آزمایش می تواند به عنوان مرجعی برای ارزیابی عملکرد جریان پودر روتومولدینگ پلی اتیلن استفاده شود. با این حال، عملکرد واقعی تولید همچنان باید در ترکیب با عواملی مانند اندازه ذرات، مورفولوژی ذرات و چگالی ظاهری ارزیابی شود.
چگالی حجیم Test
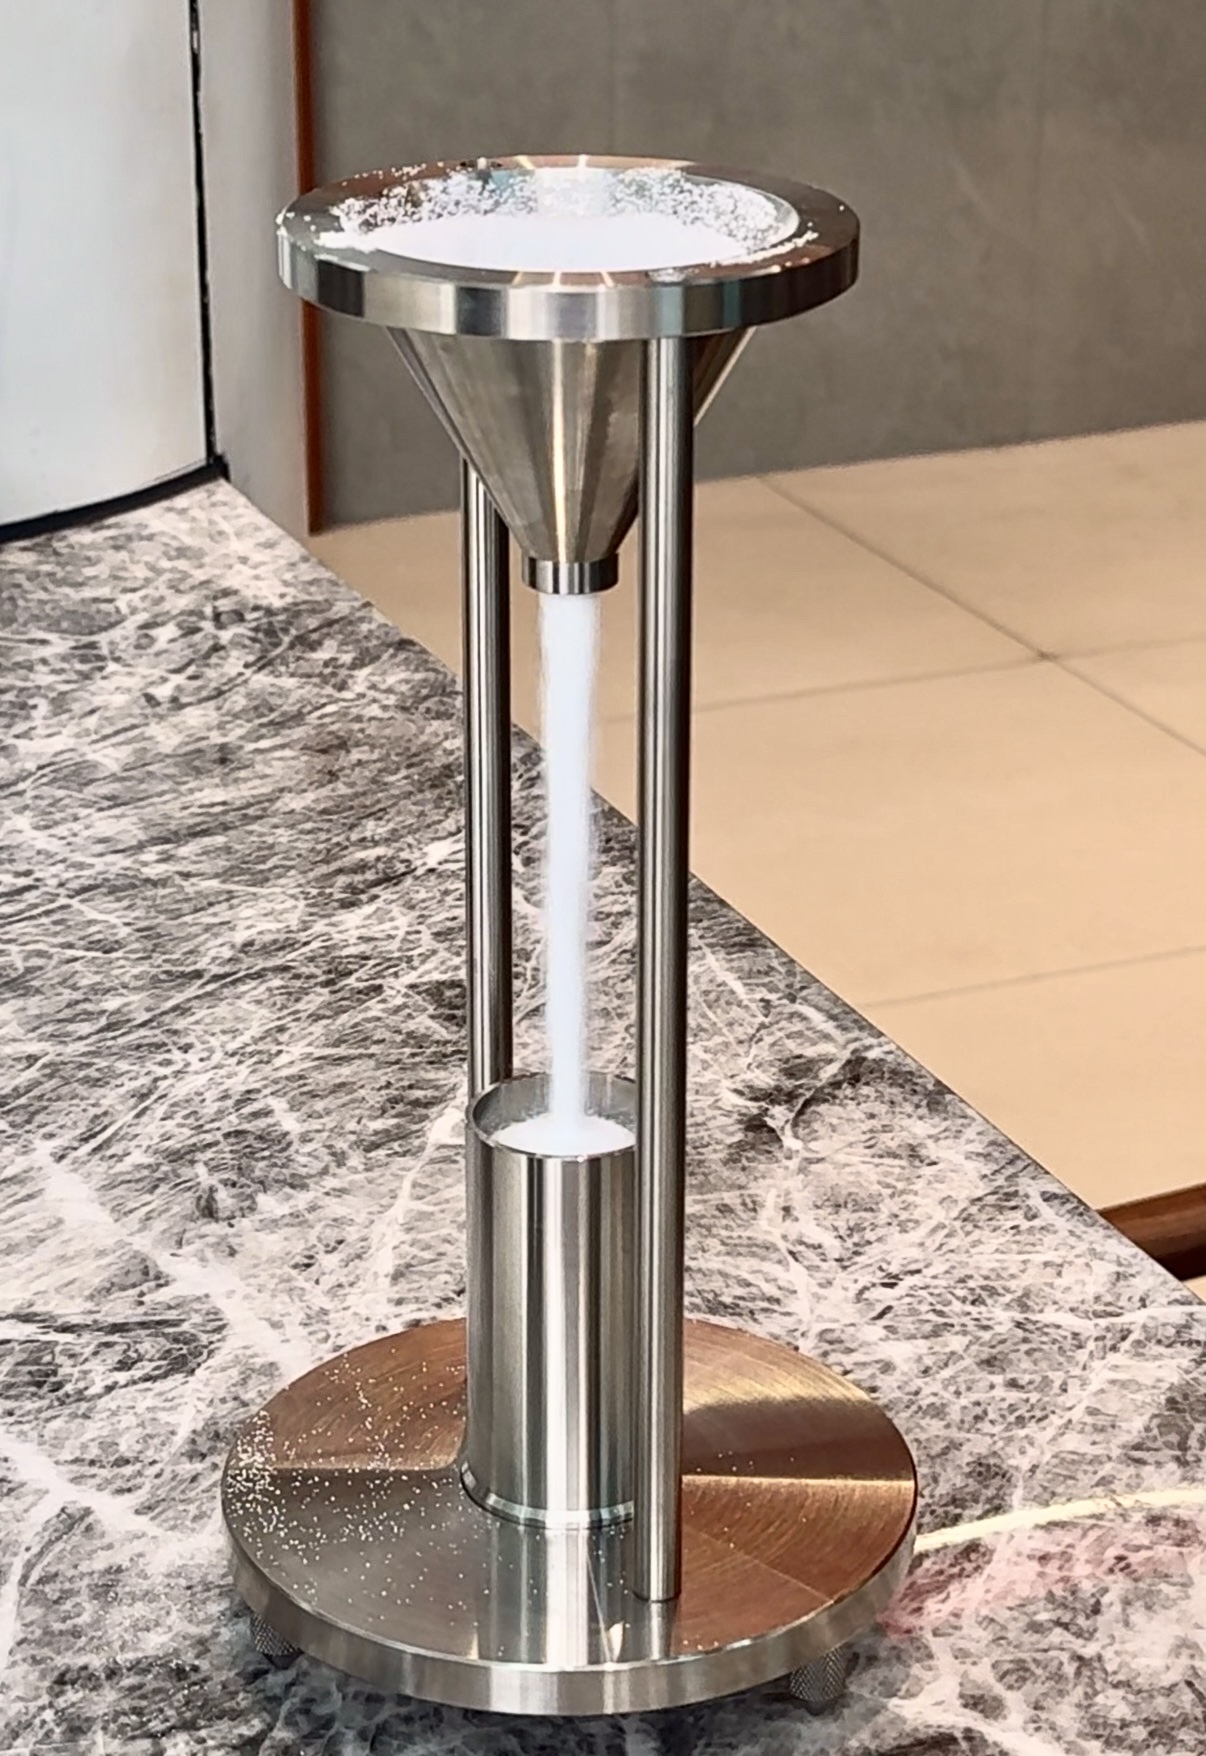
آزمایش چگالی فله ای برای اندازه گیری جرم مربوط به حجم معینی از پودر استفاده می شود که منعکس کننده ویژگی های بسته بندی پودر است.
این پارامتر به ارزیابی عملکرد پودر در حین ذخیره سازی، انتقال، تغذیه و بارگذاری قالب کمک می کند. همچنین می تواند به عنوان مرجعی برای ارزیابی قوام پودر و ویژگی های جابجایی مواد باشد.
با این حال، چگالی ظاهری بالاتر لزوما بهتر نیست. اهمیت عملی آن هنوز باید همراه با توزیع اندازه ذرات، مورفولوژی ذرات و جریان پذیری ارزیابی شود.
تجزیه و تحلیل اندازه ذرات
توزیع اندازه ذرات باید از طریق آزمایش واقعی تعیین شود نه اینکه صرفاً بر اساس تجربه تخمین زده شود.
از طریق الک می توان نسبت پودر را در محدوده اندازه ذرات مختلف شناسایی کرد و به تشخیص مسائلی مانند نسبت بیش از حد ذرات درشت یا پودر بسیار ریز کمک می کند.
بنابراین، تجزیه و تحلیل اندازه ذرات یک مرجع مهم برای تعیین اینکه آیا پودر روتومولدینگ پلی اتیلن با مشخصات هدف مطابقت دارد یا خیر است. همچنین می تواند به بهینه سازی پارامترهای پودر کردن و الک کردن کمک کند.
مشکلات رایج پودر روتومولدینگ پلی اتیلن
این مشکلات معمولاً توسط یک عامل ایجاد نمی شوند. ویژگیهای مواد، پارامترهای پودر شدن، خنککاری، الک کردن و شرایط تغذیه همگی میتوانند با یکدیگر تعامل داشته باشند و باید بر اساس شرایط واقعی تولید تجزیه و تحلیل شوند.
راه حل تولید پودر روتومولدینگ مائو یو
Mao Yue به جای انتخاب تجهیزات صرفاً بر اساس یک پارامتر اندازه ذره، بر توسعه راه حل های تولید پودر روتومولدینگ بر اساس کاربرد نهایی تمرکز دارد.
ما فقط نمی پرسیم:
"آیا این دستگاه می تواند پودر 40 مش تولید کند؟"
از همه مهمتر:
"فرآیند قالب گیری روتوم شما واقعاً به چه نوع پودری نیاز دارد؟"
زیرا "مش 40" فقط محدوده اندازه ذرات را توصیف می کند. این به طور کامل جریان پذیری، چگالی ظاهری، مورفولوژی ذرات، دما یا عملکرد واقعی پردازش را منعکس نمی کند.
بنابراین، یک محلول پودری مناسب پلی اتیلن باید با مواد واقعی، پودر هدف و کاربرد نهایی شروع شود و سپس تجهیزات مناسب و پارامترهای فرآیند تعیین شود.

کیفیت پودر با طراحی تجهیزات شروع می شود

برای LLDPE، HDPE، و پلی اتیلن بازیافتی مورد استفاده در کاربردهای قالب گیری روتوم، Mao Yue تجهیزات پودرسازی پلاستیک پلی اتیلن و راه حل های پشتیبانی را ارائه می دهد.
این تجهیزات حول پودر کردن پایدار، شکاف کاری قابل تنظیم، کنترل دما، تغذیه پایدار و جمعآوری پودر کارآمد طراحی شدهاند که به مواد مختلف کمک میکند تا ویژگیهای پودری سازگارتر را به دست آورند.
هدف نهایی صرفاً این نیست که پودر "خوب به نظر برسد"، بلکه تولید پودری است که واقعاً برای فرآیندهای روتومولدینگ بعدی مناسب باشد.
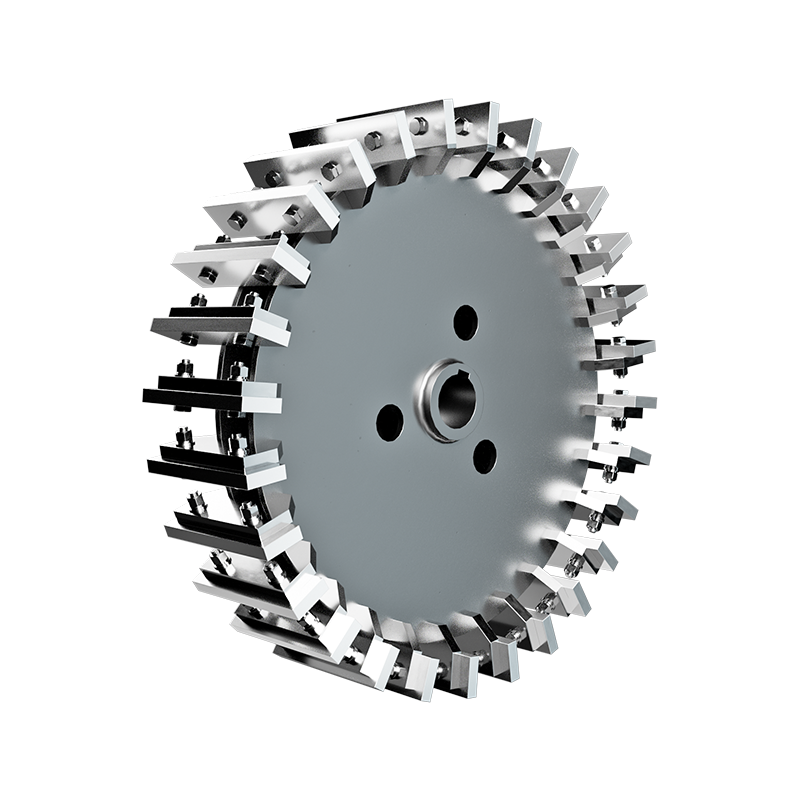
ماشینکاری CNC دقیق قطعات پودر

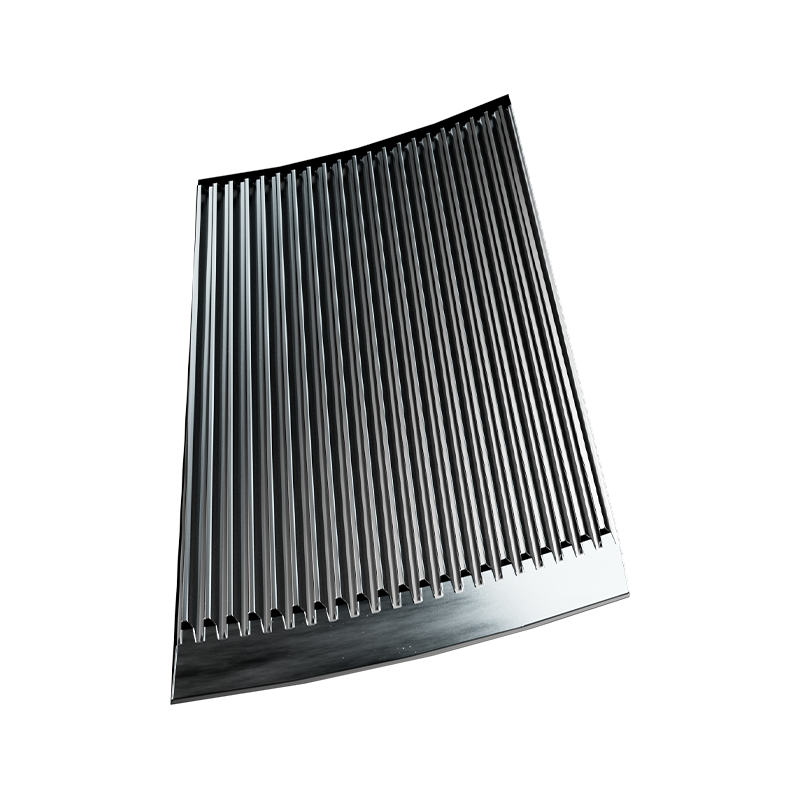
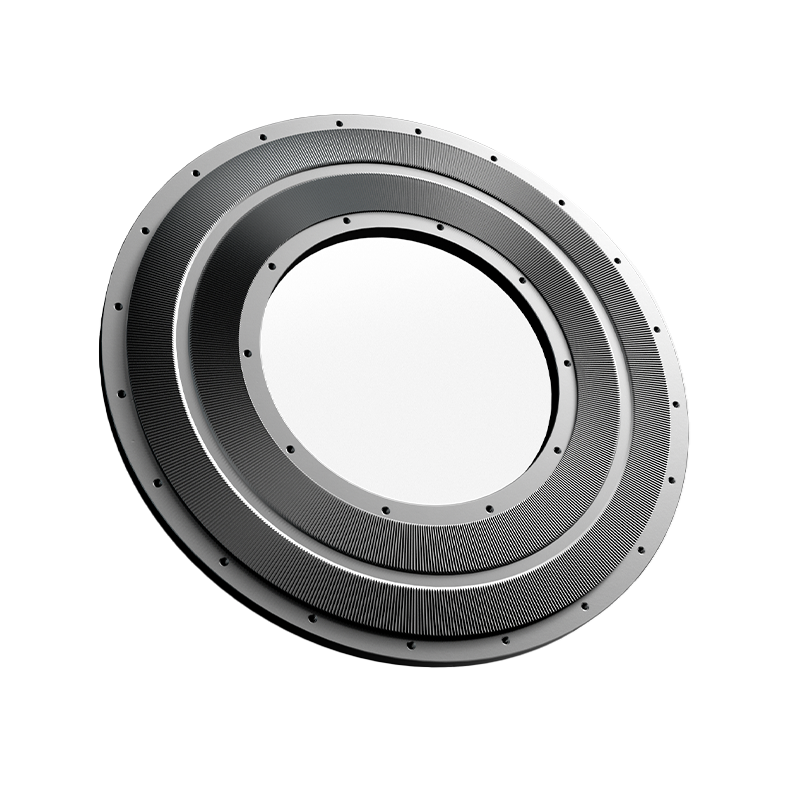
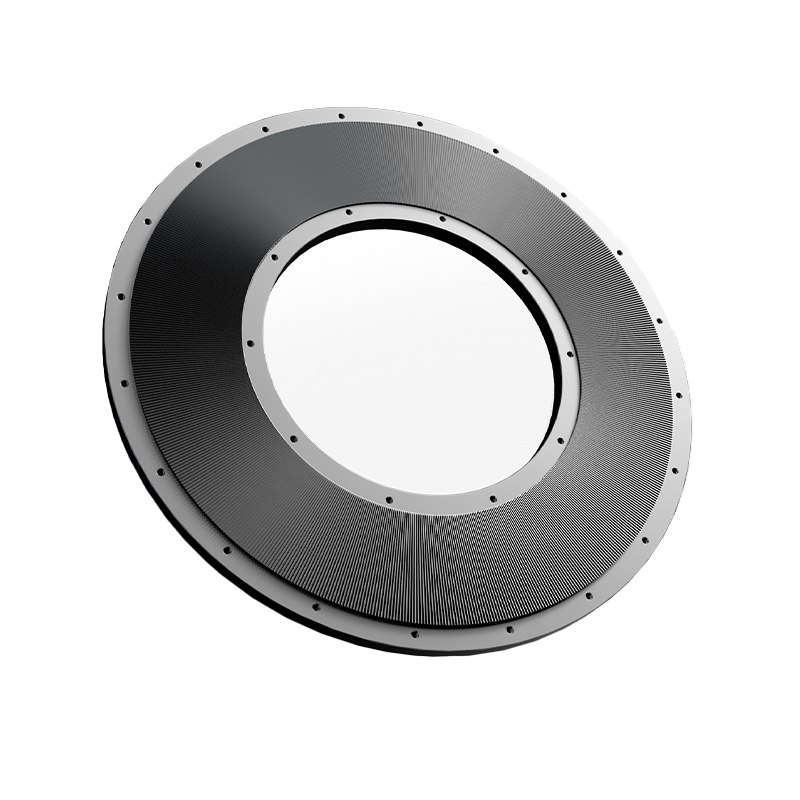
اجزای پودرکننده در تماس مستقیم با مواد قرار میگیرند و طراحی ساختاری، دقت ماشینکاری و وضعیت سطح آنها همگی میتوانند بر عملکرد پودر کردن تأثیر بگذارند.
Mao Yue قطعات پودر کننده هسته خود را در داخل تولید می کند و از ماشینکاری دقیق CNC و بازرسی دقیق برای کنترل ابعاد و قوام ماشینکاری استفاده می کند.
برای پودرکننده های پلی اتیلن، دقت نه تنها بر عملکرد اولیه پودر شدن تأثیر می گذارد، بلکه می تواند بر شکاف کاری، تعادل دینامیکی، سایش و پایداری عملیاتی طولانی مدت نیز تأثیر بگذارد.
بنابراین، دقت ماشینکاری اجزای پودر کردن یک پایه مهم برای عملیات پایدار تجهیزات و تولید مداوم است.
ساخت داخلی قطعات اصلی

Mao Yue تاکید زیادی بر قابلیتهای تولید داخلی خود برای قطعات پودر کردن هسته دارد. به جز برخی از قطعات خارجی مانند موتورها و قطعات الکتریکی، اجزای اصلی پودر کننده هسته توسط Mao Yue در داخل تولید می شوند.
این اجازه می دهد تا کنترل بهتری بر سازگاری اجزا، کیفیت ماشینکاری و تعمیر و نگهداری تجهیزات داشته باشید، در حالی که بهینه سازی مداوم پیکربندی تجهیزات بر اساس نیازهای واقعی تولید را آسان تر می کند.
ساخت داخلی اجزای اصلی همچنین به معنای کنترل مستقیم بیشتر بر عملکرد کلی دستگاه است.
عملیات پایدار در طول تولید مستمر
تولید پودر روتومولدینگ اغلب مستلزم آن است که پودرساز به مدت چندین ساعت به طور مداوم کار کند. بنابراین، عملکرد تجهیزات نباید تنها با این که آیا می تواند پودر تولید کند یا خیر، بلکه با این که آیا می تواند تولید را در مدت زمان طولانی حفظ کند یا خیر، ارزیابی شود.
در حین کار مداوم، دما، ارتعاش، وضعیت بلبرینگ، شکاف دیسک و بار الکتریکی همگی می توانند بر پایداری تجهیزات و قوام پودر تأثیر بگذارند.
بنابراین، یک پودر کننده پلی اتیلن مناسب برای تولید مداوم، نه تنها باید عملکرد پودرسازی پایدار را ارائه دهد، بلکه باید کنترل دما، پایداری مکانیکی و عملکرد مداوم قابل اعتماد را برای کمک به کاهش نوسانات تولید ارائه دهد.
کاربردهای رایج پودر PE Rotomolding
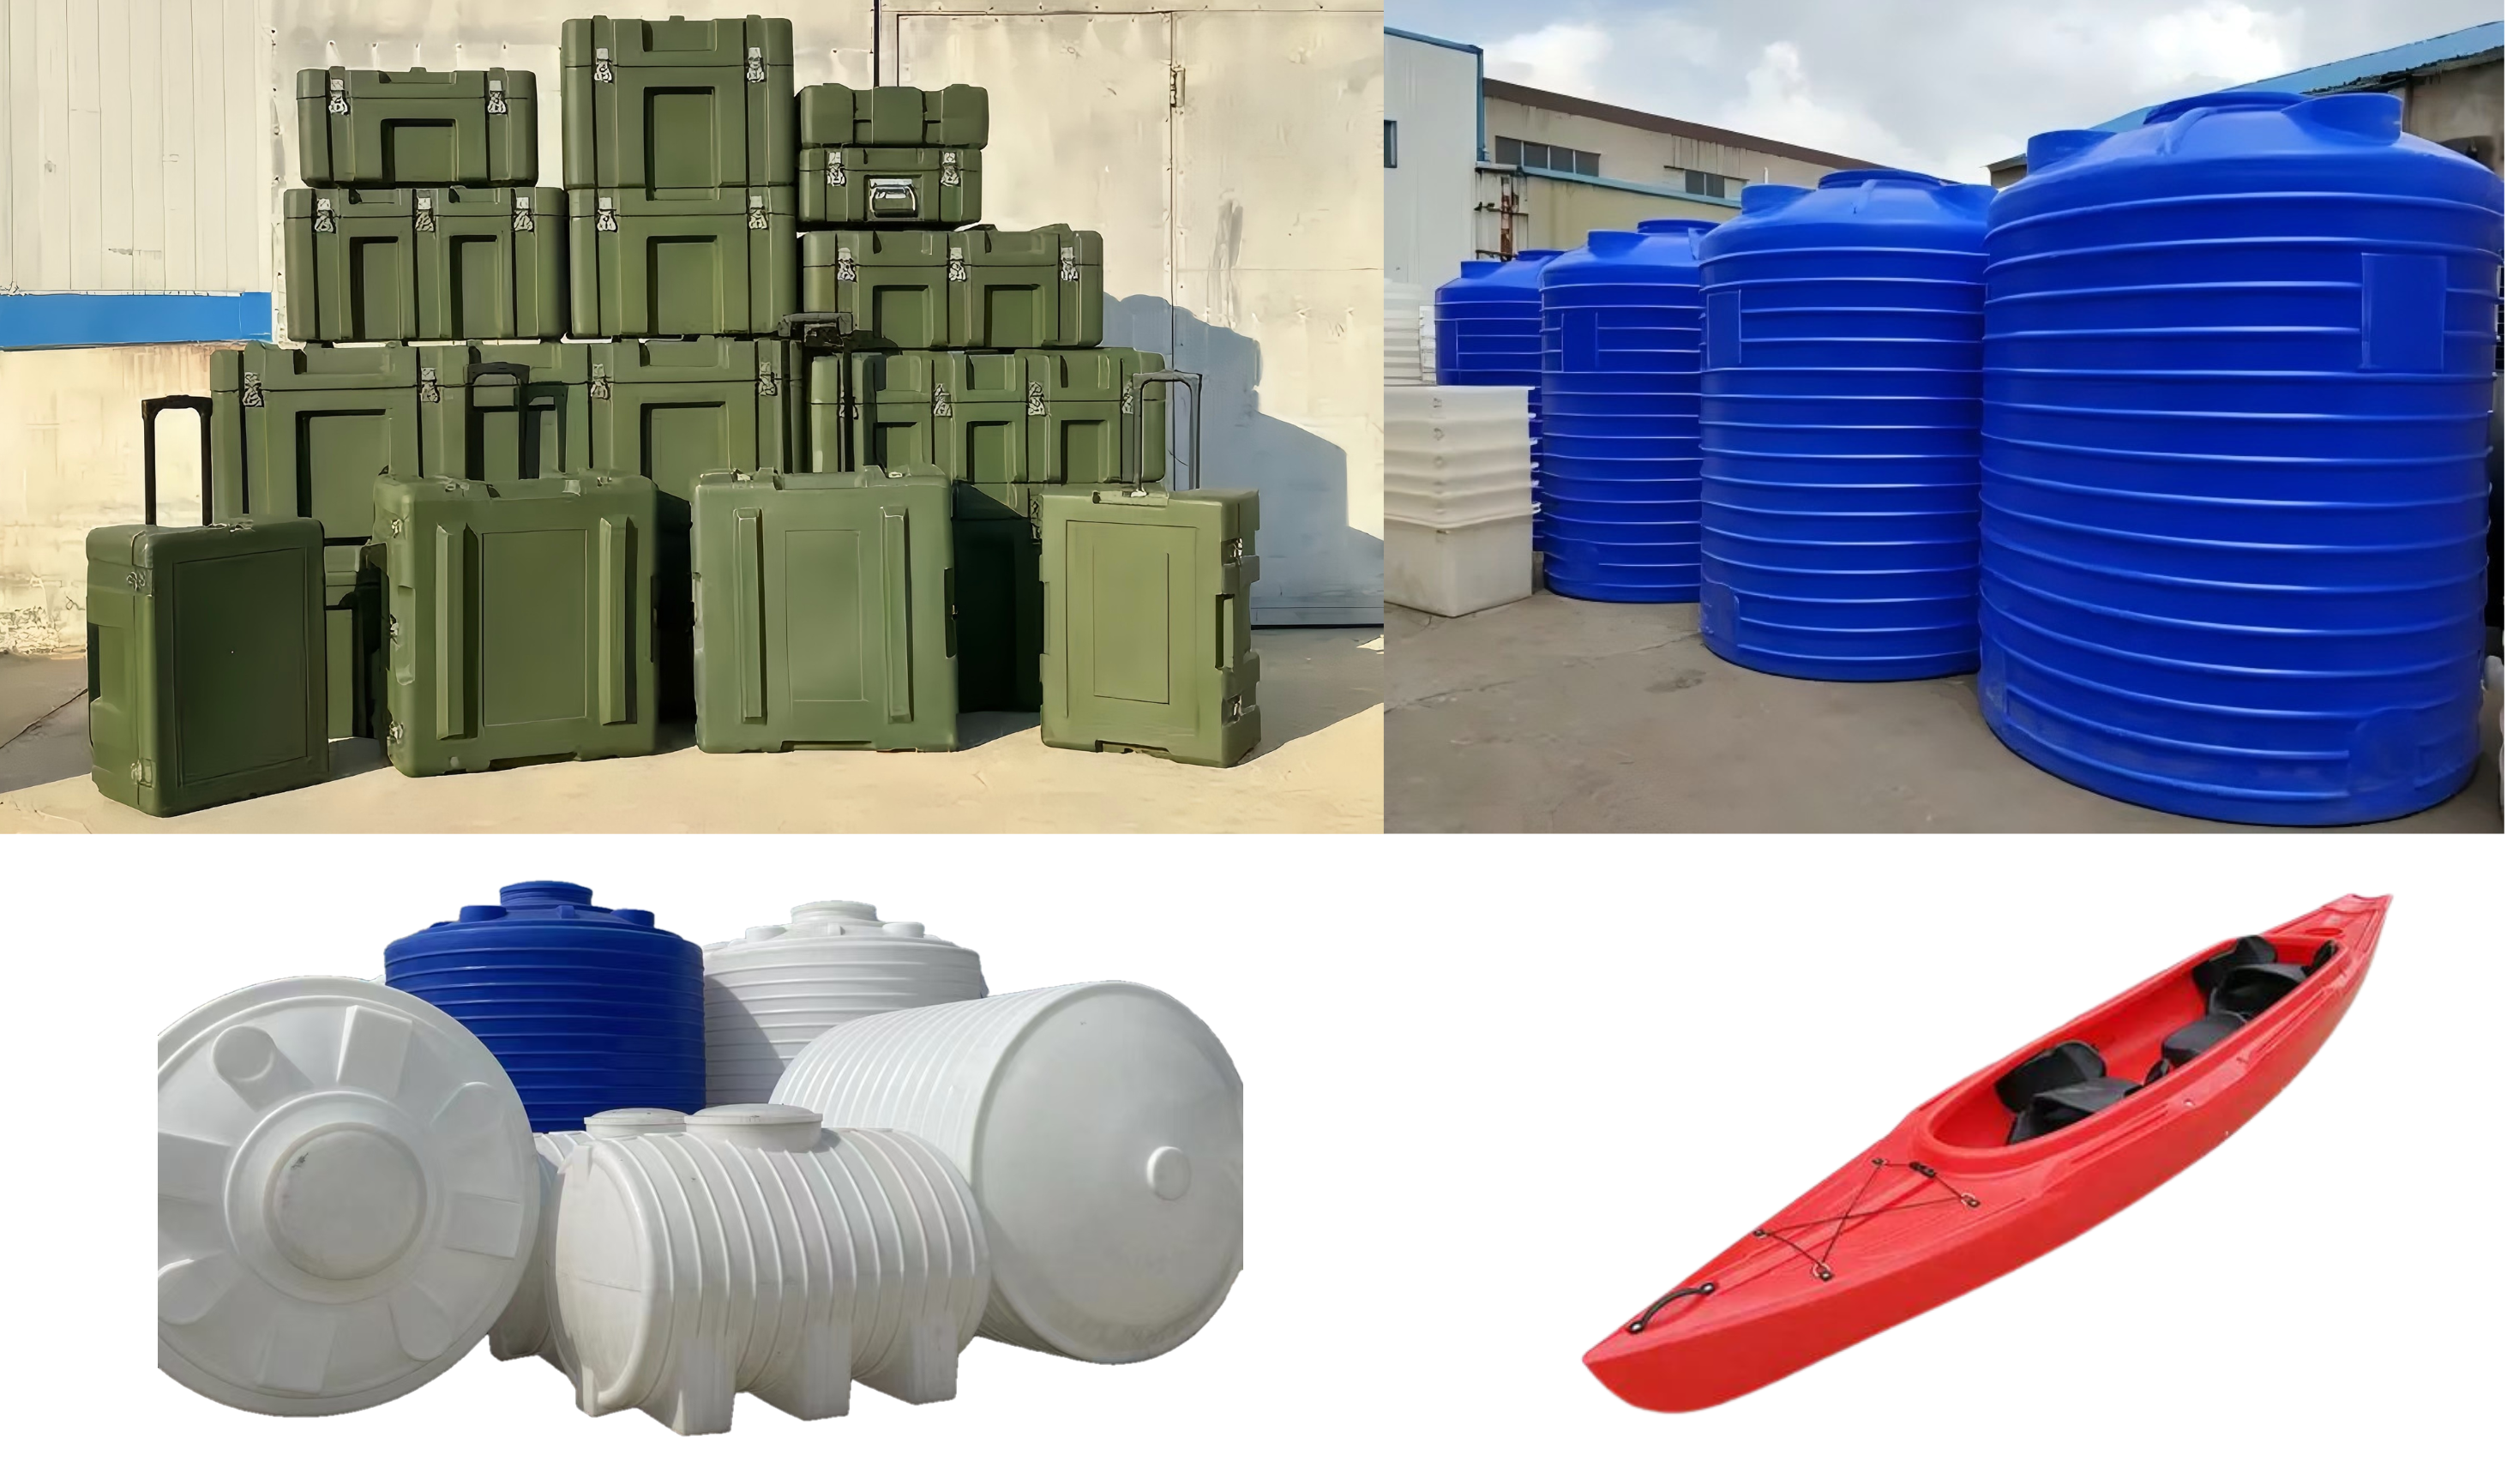
پودر روتومولدینگ پلی اتیلن به طور گسترده برای مخازن آب، مخازن ذخیره سازی، ظروف شیمیایی، موانع جاده، کایاک، تجهیزات زمین بازی، مبلمان فضای باز، مخازن کشاورزی و محصولات مختلف صنعتی استفاده می شود.
محصولات مختلف دارای الزامات مختلفی برای انعطاف پذیری، مقاومت در برابر ضربه، سفتی، مقاومت در برابر اشعه ماوراء بنفش و مقاومت شیمیایی هستند. بنابراین، مواد خام مختلف پلی اتیلن و ویژگی های پودر باید بر این اساس مطابقت داده شوند.
خود ماده برخی از خواص محصول نهایی را تعیین می کند، در حالی که توزیع اندازه ذرات پودر، جریان پذیری، دما و پایداری پردازش نیز می تواند بر عملکرد ذوب، پخش و قالب گیری آن در طول قالب گیری روتوم تأثیر بگذارد.
بنابراین، پودر روتومولدینگ پلی اتیلن مناسب باید با مواد خام خاص، نیازهای پودر و کاربرد نهایی مطابقت داشته باشد.
چرا تست واقعی مواد پلی اتیلن اینقدر مهم است؟
حتی در یک دسته پلی اتیلن، مواد مختلف ممکن است در هنگام پودر کردن رفتار متفاوتی داشته باشند. خواص مواد خام، اندازه ذرات اولیه، محتوای رطوبت، نسبت مواد بازیافتی، مواد افزودنی و اندازه ذرات پودر هدف، همگی می توانند بر تغذیه، دمای پودر شدن، خروجی و وضعیت نهایی پودر تأثیر بگذارند.
بنابراین، انتخاب یک پودر کننده پلی اتیلن نباید صرفاً به مشخصات قدرت و خروجی ذکر شده در کاتالوگ محصول متکی باشد. نیازهای واقعی مواد و تولید نیز باید در نظر گرفته شود.
از طریق آزمایش مواد واقعی، ظرافت پودر، خروجی، افزایش دما و پایداری عملیاتی را می توان مستقیماً ارزیابی کرد و مبنایی برای پیکربندی تجهیزات و انتخاب پارامترهای فرآیند فراهم می کند.
سوالاتی که قبل از خرید پودر پلی اتیلن باید در نظر بگیرید
هنگام انتخاب یک پودر کننده پلی اتیلن، نباید فقط روی توان دستگاه یا خروجی نامی تمرکز کنید. مهمتر از آن، باید در نظر بگیرید که آیا تجهیزات با نیازهای تولید واقعی شما مطابقت دارند یا خیر. سوالات کلیدی عبارتند از:
-
مواد: آیا مواد خام PE واقعی آزمایش شده است؟ آیا حاوی پلی اتیلن بازیافتی است؟
-
پودر: اندازه ذرات هدف و توزیع اندازه ذرات چیست؟
-
خروجی: ماشین هنگام پردازش مواد واقعی چه خروجی می تواند به دست آورد؟
-
دما: افزایش دما در هنگام پودر کردن مداوم چگونه کنترل می شود؟
-
پودر کردن: آیا شکاف کاری دیسک قابل تنظیم است؟
-
خنک کننده: خنک کننده هوا، خنک کننده آبی یا خنک کننده ترکیبی مناسب تر است؟
-
مجموعه پودر: پودر چگونه الک، جمع آوری و منتقل می شود؟
-
عملیات: آیا تجهیزات می توانند از تولید مداوم طولانی مدت پشتیبانی کنند؟
در نهایت، پودر کننده پلی اتیلن مناسب و پیکربندی سیستم باید بر اساس مواد واقعی، نیاز پودر و ظرفیت تولید هدف تعیین شود.
سوالات متداول در مورد پودر PE Rotomolding
چه اندازه ذرات برای پودر روتومولدینگ پلی اتیلن بهترین است؟
هیچ اندازه تمام ذرات واحدی وجود ندارد که برای همه محصولات روتومولدینگ مناسب باشد.
توزیع اندازه ذرات مناسب باید بر اساس رزین، قالب، شرایط فرآوری و محصول نهایی تعیین شود.
آیا پودر پلی اتیلن ظریف برای روتومولدینگ بهتر است؟
نه لزوما.
پودر بیش از حد ریز ممکن است گرد و غبار را افزایش دهد و بر روانپذیری و رفتار بستهبندی تأثیر بگذارد.
نکته کلیدی این است که به جای دنبال کردن بهترین پودر ممکن، توزیع اندازه ذرات را که برای کاربرد نهایی مناسب است، کنترل کنید.
چه چیزی بر جریان پذیری پودر پلی اتیلن تأثیر می گذارد؟
توزیع اندازه ذرات، مورفولوژی ذرات، نسبت ریزدانه ها، چگالی ظاهری، محتوای رطوبت و سایر ویژگی های مواد همگی می توانند بر جریان پذیری پودر پلی اتیلن تأثیر بگذارند.
چرا چگالی حجیم برای پودر روتومولدینگ مهم است؟
چگالی ظاهری بر بسته بندی پودر، جابجایی مواد و حجم اشغال شده توسط یک جرم معین پودر تأثیر می گذارد.
بنابراین، چگالی ظاهری باید همراه با جریان پذیری و توزیع اندازه ذرات ارزیابی شود.
آیا می توان از پلی اتیلن بازیافتی برای پودر قالب گیری روتوم استفاده کرد؟
بله، اما ترکیب و شرایط پردازش قبلی پلی اتیلن بازیافتی ممکن است به طور قابل توجهی متفاوت باشد.
آیا پودر PE نیاز به خنک کردن دارد؟
خنک کردن به طور کلی بخش مهمی از فرآیند است زیرا پودر شدن باعث تولید گرما می شود.
اینکه آیا استفاده از خنک کننده هوا، خنک کننده آب، یا خنک کننده ترکیبی هوا و آب باید بر اساس ماده پلی اتیلن، خروجی، اندازه ذرات هدف و شرایط عملیاتی واقعی تعیین شود.
چه نوع پودر کننده ای برای تولید پودر روتومولدینگ پلی اتیلن استفاده می شود؟
پودرهای پلاستیکی نوع دیسکی معمولاً برای تولید پودرهای پلاستیکی گرمانرم استفاده می شوند.
پیکربندی تجهیزات خاص باید بر اساس مواد، اندازه ذرات هدف، خروجی و کاربرد نهایی تعیین شود.
محلول تولید پودر روتومولدینگ خود را با مواد پلی اتیلن واقعی خود آزمایش کنید
یک راه حل تولید پودر روتومولدینگ خوب باید با مواد پلی اتیلن واقعی و الزامات تولید شروع شود، نه اینکه صرفاً بر مشخصات تجهیزات تکیه کند.
شما می توانید Maoyue را با موارد زیر تهیه کنید:
-
اطلاعات مواد پلی اتیلن و اندازه ذرات اولیه
-
اندازه ذرات پودر هدف
-
خروجی مورد نیاز و ساعات کار روزانه
-
محصول نهایی قالب گیری روتوم و کاربرد
Mao Yue می تواند با استفاده از مواد واقعی شما آزمایشاتی را برای ارزیابی ظرافت پودر، خروجی، افزایش دما، تغذیه و عملکرد عملیاتی انجام دهد و سپس تجهیزات و پیکربندی سیستم مناسب را بیشتر تعیین کند.
آنچه واقعاً اهمیت دارد این نیست که "آیا می توان این نوع پلی اتیلن را به پودر تبدیل کرد؟" اما آیا می توان آن را به طور مداوم به پودر پلی اتیلن تبدیل کرد که الزامات فرآیند روتومولدینگ را برآورده می کند.
مواد پلی اتیلن و الزامات تولید خود را برای ما ارسال کنید و برای آزمایش مواد واقعی با Mao Yue تماس بگیرید.
نتیجه گیری: پودر بهتر با فرآیند پودر کردن بهتر شروع می شود
پودر روتومولدینگ پلی اتیلن خوب با یک اندازه ذره یا پارامتر مشخص نمی شود. با عملکرد ترکیبی سیالیت، چگالی ظاهری، توزیع اندازه ذرات، مورفولوژی ذرات، پایداری دما و سایر عوامل تعیین می شود.
این خواص پودر نیز به یک فرآیند کامل تولید بستگی دارد:
تغذیه → پودر کردن → خنک کننده → الک → جمع آوری پودر
برای مائو یو، هدف صرفا کوچکتر کردن گرانولهای پلیاتیلن نیست، بلکه کمک به مشتریان برای تولید پودر پلیاتیلن است که واقعاً برای قالبگیری روتومسازی از طریق تغذیه پایدار، پودر کردن دقیق، خنکسازی مؤثر، الک کردن مناسب و جمعآوری پودر پایدار مناسب است.
بنابراین، پودر ریزتر لزوما بهتر نیست. پودر روتومولدینگ مناسب باید به تعادلی بین جریان پذیری، توزیع اندازه ذرات، رفتار بسته بندی و پایداری پردازش دست یابد و در نهایت نیازهای قالب گیری محصول نهایی را برآورده کند.