

 中文简体
یک روتومولدر در شاندونگ هر روز صبح فیلم PE قراضه و قطعات رد شده را به یک آسیاب برش می دهد. ظرف چند دقیقه دستگاه مواد را به تراشه های تمیز کاهش می دهد و اپراتور تصور می کند مشکل کاهش اندازه حل شده است. سپس تراشهها به پودرساز میرسند و گلوگاه واقعی ظاهر میشود: توان عملیاتی کاهش مییابد، توزیع پودر ناهموار است، و خروجی آسیاب برش مشخصات ورودی اشتباه برای مرحله بعدی فرآیند است.
این توالی در صدها کارخانه پلاستیک تکرار می شود، زیرا معمولاً از یک کارخانه برش انتظار می رود بیش از آنچه می تواند انجام دهد. بنابراین ما نتیجه را از قبل بیان می کنیم: آسیاب برش ابزار صحیحی برای کاهش درشت و متوسط است که از ضایعات پلاستیکی حجیم تراشه و گرانول تولید می کند. این برای ساخت پودرهای ظریف و با توزیع باریک مورد نیاز برای قالب گیری روتوم، تولید مستربچ، ترکیب خشک PVC و ترکیب پلیمری طراحی نشده است. برای آن مشاغل، به یک پودر کننده نیاز دارید که یا توسط یک آسیاب برش تغذیه می شود یا با آن در یک خط تولید ادغام شده است.
آسیاب برش چیست و چگونه کار می کند؟
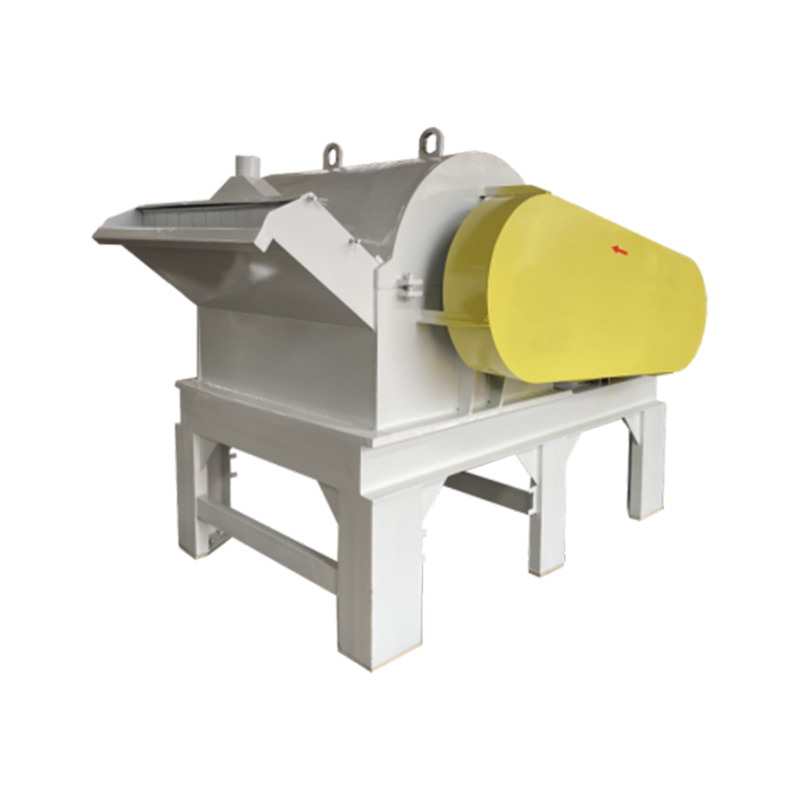
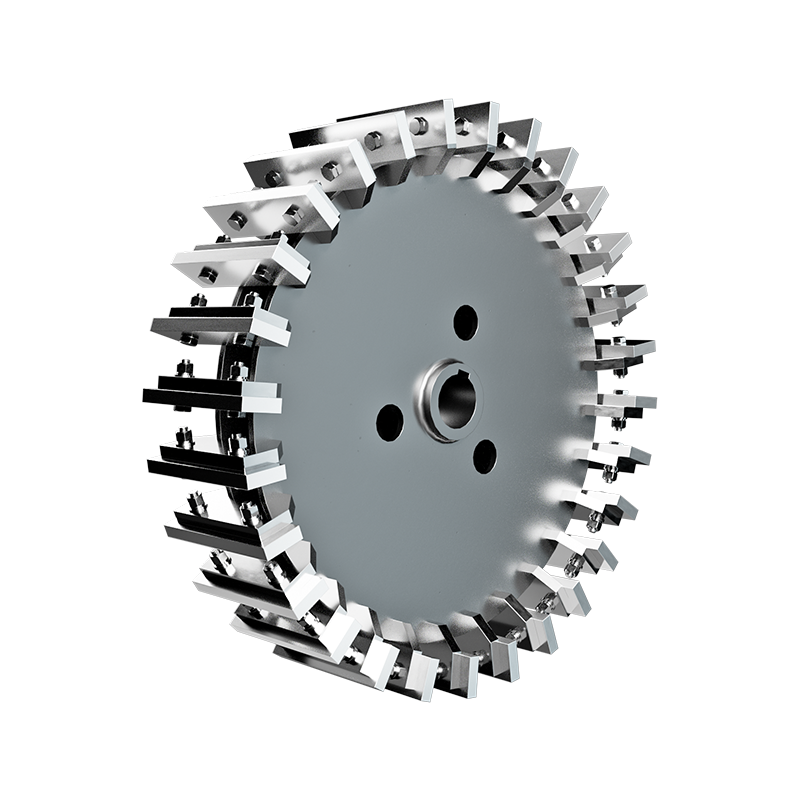
آسیاب برشی که به آن آسیاب چاقویی یا گرانولاتور نیز می گویند، مواد را با برش مکانیکی به جای ضربه یا اصطکاک کاهش می دهد. روتور مجهز به تیغه های چاقو به سرعت در داخل یک محفظه ثابت می چرخد. ضد چاقوهای نصب شده روی محفظه مانند یک جفت قیچی در برابر تیغه های روتور کار می کنند و مواد خوراک را به طور مکرر برش می دهند تا زمانی که قطعات آنقدر کوچک شوند که از یک صفحه نمایش در پایین عبور کنند.
سه متغیر خروجی یک آسیاب برش را کنترل می کنند: اندازه سوراخ صفحه، فاصله بین چاقوهای روتور و چاقوهای ضد، و وضعیت لبه های چاقو. با تیغه های تیز، شکاف صحیح و صفحه نمایش 6 میلی متری، اکثر ترموپلاستیک ها دستگاه را به صورت تراشه های تمیز و نسبتاً یکنواخت باقی می گذارند. همانطور که چاقوها مات می شوند، عمل برش به عمل پارگی تغییر می کند، لبه های ذرات ناهموار می شوند، ریزه ها افزایش می یابد و توان عملیاتی کاهش می یابد.
یک آسیاب برش قوی است، اما باید در پاکت طراحی خود تغذیه شود. تغذیه بیش از حد روتور را کند می کند، دما را در محفظه برش افزایش می دهد و صفحه نمایش را مسدود می کند. تمرین خوب این است که جریان تغذیه را در یک نرخ ثابت نگه دارید، به اندازه ای که سرعت روتور ثابت بماند.
چگونه یک آسیاب برش با سایر دستگاه های کاهش اندازه مقایسه می شود
آسیاب های برش اغلب با آسیاب های چکشی و پودر کننده های دیسکی اشتباه گرفته می شوند، زیرا هر سه آنها را آسیاب می نامند. آنها بر اساس اصول مختلف عمل می کنند و توزیع ذرات بسیار متفاوتی را تولید می کنند.
| نوع ماشین | اصل عملیات | اندازه خروجی معمولی | بهترین مناسب برای |
|---|---|---|---|
| آسیاب برش | برش بین چاقوهای روتور و ضد چاقوهای ثابت | تراشه ها و گرانول های 1-10 میلی متری | کاهش ضایعات، فیلم، پاکسازی، قطعات خارج از مشخصات |
| آسیاب چکشی | ضربه با تاب دادن چکش ها بر روی صفحه شکن | 100 میکرومتر تا 3 میلی متر بسته به صفحه نمایش | مواد شکننده یا فیبری، پودرهای خشک |
| دیسک پودر | اصطکاک و برش بین دیسک های چرخان و ثابت | پودر 20-600 میکرومتر | پودر پلاستیک ریز برای قالب گیری روتوم، مستربچ، ترکیب PVC |
ستون سمت راست را با دقت بخوانید. اگر فرآیند شما به پودر در محدوده 20 تا 600 میکرومتر نیاز دارد، آسیاب برش دستگاهی نیست که آن را تحویل دهد. به بالادست تعلق دارد و مواد را برای مرحله ای که انجام می دهد آماده می کند.
جایی که آسیاب های برش در یک خط پردازش پلاستیک قرار می گیرند
از آنجایی که خروجی آن در محدوده 1-10 میلی متر است، آسیاب برش به بهترین شکل به عنوان مرحله اول کاهش اندازه شناخته می شود. در عمل برای موارد زیر استفاده می شود:
- کاهش پاکسازی، قطعات رد شده، و برش لبه به تراشه هایی که می توانند توسط هوا یا فیدرهای پیچی منتقل شوند.
- رول های فیلم و ضایعات حجیم قبل از شستن، متراکم شدن یا بازیابی عدل گیری
- حالت دادن به مواد قبل از آسیاب ریز در پودر
- آماده سازی دسته های کوچک برای آزمایش های ترکیبی یا آزمایش های آزمایشگاهی
موضوع رایج کاهش حجم و بهبود مدیریت است، نه ظرافت نهایی. پس از یک آسیاب برش، تراشه ها باید برای عملیات واحد بعدی مناسب باشند: اکسترودر، مخلوط کن، واشر، یا پودر. خانواده گسترده تر از ماشین های فرز پلاستیک قوانین متفاوتی برای هر مرحله دارد، و زمانی که شروع به مقایسه نقل قول ها می کنید، اصطلاحات آن اهمیت دارد.
قبل از خرید آسیاب برش چه نکاتی را باید بررسی کرد
تیم های تدارکات معمولاً بر قدرت موتور و قیمت خرید تمرکز می کنند. پس از کار با صدها کارخانه پلاستیک، چهار نقطه دیگر را بالاتر در چک لیست قرار دادیم.
- مواد تیغه و هزینه تعویض. فولاد آلیاژی حداقل برای برش تمیز است. ترکیبات پر شده و ساینده عمر تیغه را کوتاه می کند. تعویض تیغه بزرگترین هزینه نگهداری معمول در طول عمر دستگاه است.
- طراحی و تناسب صفحه نمایش قاب صفحه نمایش با باز شدن سریع، هندسه سوراخ درست، و تناسب محکم بین صفحه نمایش و محفظه از سر خوردن تراشه های بزرگ جلوگیری می کند.
- دسترسی برای نظافت ماشین هایی که پی وی سی یا الاستومرهای ترموپلاستیک را پردازش می کنند نیاز به تمیز کردن مکرر دارند. زمان مورد نیاز برای باز کردن محفظه، برداشتن صفحه و پاک کردن باقیمانده ها اغلب تفاوت هزینه پنهان بین ماشین های مشابه است.
- ایمنی و سر و صدا. قفل درب، قفل روتور و محفظه صوتی باید استاندارد باشند. سطوح سر و صدای بالاتر از 90 دسیبل بدون محدودیت رایج است و بر محیط کار تأثیر میگذارد.
وضعیت تیغه سزاوار توجه ویژه است. پلی پروپیلن و ترکیبات پر شده با چاقوهای فرسوده تمیز نمی شوند. اپراتورها با کاهش سرعت تغذیه جبران می کنند که به نوبه خود گرمای بیشتر و ریزدانه های بیشتری تولید می کند. بسیاری از کارخانجات برش 20 تا 30 درصد از ظرفیت نامی خود را از طریق سایش چاقو قبل از اینکه متوجه کاهش شوند از دست می دهند. برنامه تیز کردن و تعویض چاقو را از روز اول در برنامه عملیاتی خود قرار دهید.
انرژی در هر تن نیز مستحق یک خط است. تعیین بیش از حد موتور برش را بهبود نمی بخشد. فقط مصرف انرژی و هزینه هر تن را افزایش می دهد. توان نصب شده را با مواد و توانی که در واقع اجرا می کنید مطابقت دهید.
وقتی یک آسیاب برش به تنهایی کافی نیست
هنگامی که هدف فرآیند به کمتر از یک میلی متر برسد، آسیاب های برش دیگر مفید نیستند. برای بسیاری از کاربردهای پلاستیکی، هدف بسیار کمتر از آن است.
روتومولدینگ، مستربچ و پودر پلی اتیلن
پودر روتومولدینگ معمولاً باید در محدوده 200-500 میکرومتر یا در حدود 35-80 مش، با توزیع اندازه ذرات باریک و جریان خوب باشد. یک کارخانه برش نمی تواند آن پودر را تولید کند. پیکربندی استاندارد یک آسیاب برش برای مرحله درشت و به دنبال آن یک پودر دیسکی برای آسیاب ریز است. اگر آسیاب برش تراشه هایی با اندازه ناسازگار تولید کند، پودر کننده نوسانات دما، سایش ناهموار دیسک و کیفیت پودر متغیر را مشاهده خواهد کرد. نصب آسیاب برش با صفحه نمایش 6 تا 10 میلی متری یک راه ساده برای تثبیت خوراک است.
پلی اتیلن به حرارت حساس است، بنابراین پودر کننده باید دما را کنترل کند و در عین حال شکاف آسیاب پایدار را حفظ کند. این ترکیب چیزی است که پودری را که به طور مداوم در قالب جریان دارد از پودری که باعث تغییر ضخامت دیواره می شود جدا می کند.
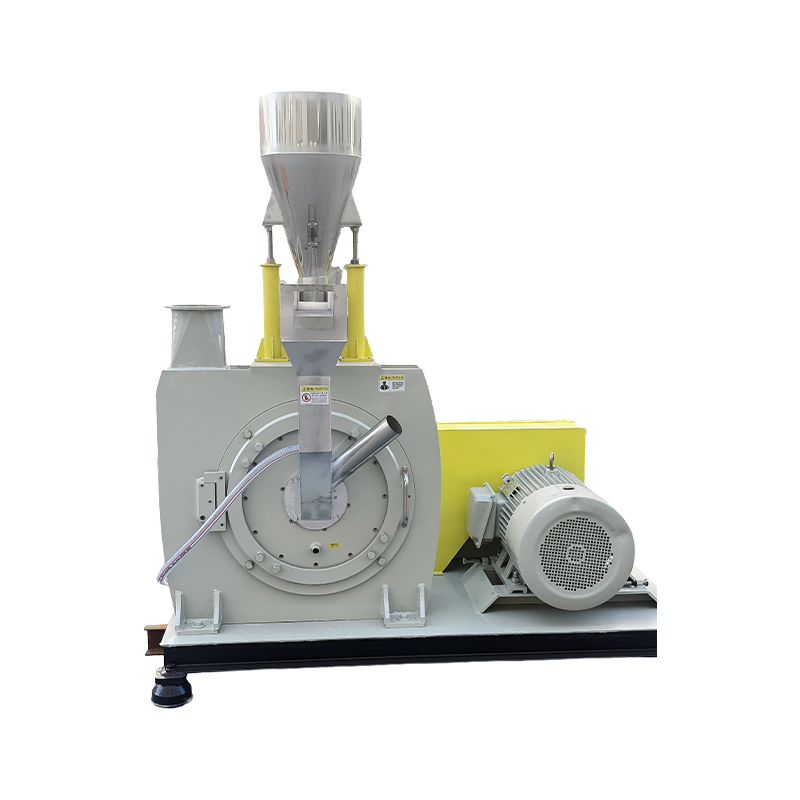
 پودر پايدار با خروجي بالا مدل 500 PE این پودرساز جمع و جور برای خطوط روتومولدینگ کوچک تا متوسط مناسب است و 150-450 کیلوگرم در ساعت با ظرافت مش 20-100 قابل تنظیم را ارائه می دهد. دیسک های فولادی DC53 و سنگ زنی دقیق تیغه آن جریان یکنواخت پودر را تضمین می کند، کنترل گرما و پایداری شکاف را برای قطعات با کیفیت روتومولد شده تضمین می کند. مشاهده محصول →
سنگ زنی ریز پی وی سی
پی وی سی دو چالش را به همراه دارد: هنگامی که بیش از حد گرم می شود تخریب می شود و رنگدانه ها و پرکننده های موجود در آن ساینده هستند. دمای سنگ زنی باید پایین بماند، در حالی که دیسک ها، تیغه ها و روتورها باید در برابر سایش مقاومت کنند. یک آسیاب برش همه منظوره تحت فشار پی وی سی پایدار تحمل نمی کند و قطعات سایش آن دوام نمی آورد. مدلهای پودرساز مخصوص PVC هر دو مشکل مربوط به دیسکهای سخت شده، روتورهای مقاوم در برابر سایش و مسیرهای خنککننده اختصاصی را برطرف میکنند.
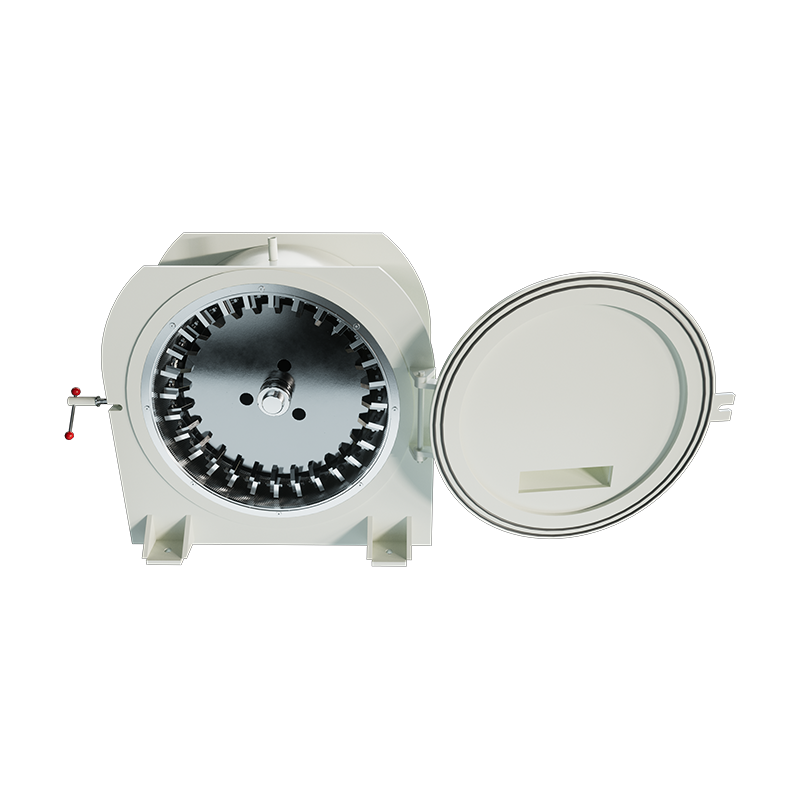 دستگاه آسیاب پودر پی وی سی مدل 500 این مدل سطح پایه که برای PVC با پرکننده های ساینده ساخته شده است، محفظه سنگ زنی را در دمای 45-55 درجه سانتیگراد از طریق خنک کننده آب نگه می دارد و از تجزیه جلوگیری می کند. دیسکهای سختشده و تیغههای قابل تعویض، محتوای پرکننده متوسط را مدیریت میکنند و 100 تا 300 کیلوگرم در ساعت و خروجی مش 20 تا 80 را برای تولید دستههای کوچک ارائه میدهند. مشاهده محصول →
اگر کارخانه شما با یک آسیاب برش شروع می شود و یک پودر پی وی سی را تغذیه می کند، اندازه تراشه را ثابت کنید. اختلاط تراشههای 8 میلیمتری با تودههای 30 میلیمتری، چگالی خوراک نامناسب ایجاد میکند و پودرساز با نوسان بار موتور و پودر ناسازگار پاسخ میدهد.
ترکیب آسیاب های برش و پودر کننده در یک خط تولید
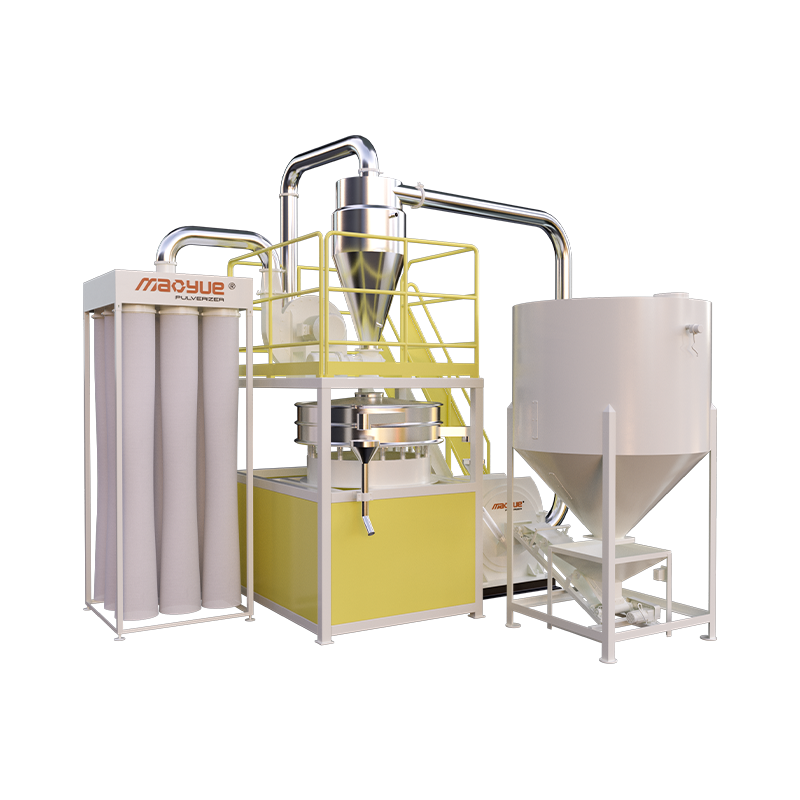
بسیاری از تاسیسات مدرن این ماشین ها را به عنوان جزایر جداگانه خریداری نمی کنند. آنها یک خط تولید خرد کردن و پودر کردن تیغه ای می خرند که از یک طرف ضایعات حجیم را می گیرد و از طرف دیگر پودر ریز را تخلیه می کند. مرحله برش کاهش درشت را انجام می دهد، مرحله پودر کردن کار را کامل می کند و یک پانل کنترل کل توالی را مدیریت می کند.
یکپارچهسازی به سه صورت نتیجه میدهد: مراحل جابجایی کمتر بین ماشینها، شرایط تغذیه ثابتتر به دلیل اینکه تراشهها با سرعتی تنظیمشده به پودر میرسند، و مهار بهتر گرد و غبار زیرا خط به عنوان یک سیستم مهر و موم طراحی شده است. برای پردازشگرهایی که از ماشین های تکی به ظرفیت تولید مقیاس می شوند، یک خط یکپارچه معمولاً انتخاب کم خطر است.
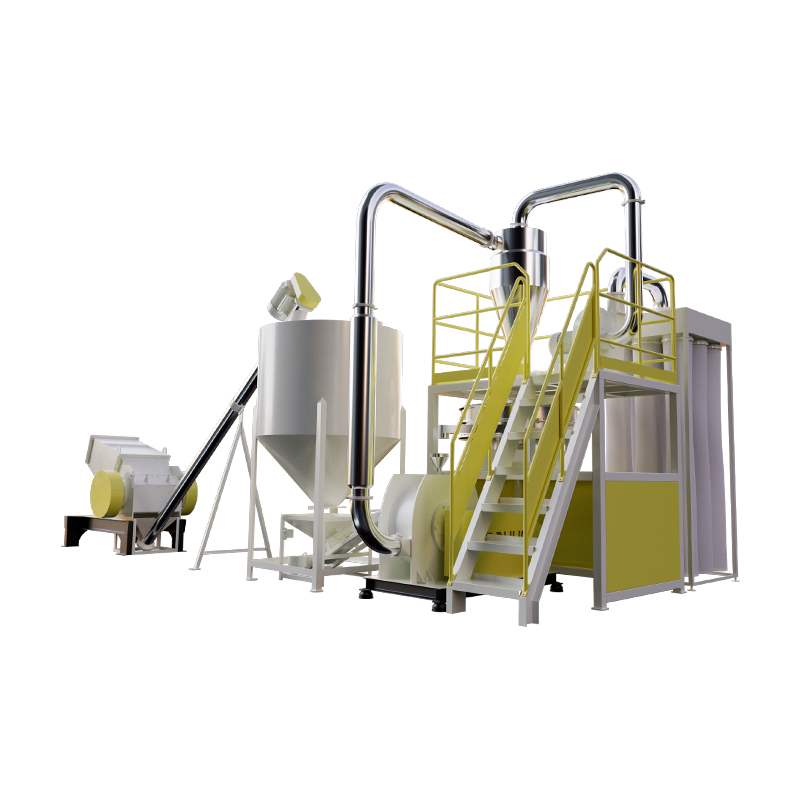 خط تولید خرد کردن و پودر کردن تیغه ای این خط یکپارچه یک سنگ شکن تیغه ای سنگین را با آسیاب دیسکی دقیق، انتقال پنوماتیک و جمع آوری گرد و غبار ترکیب می کند. ضایعات پلاستیکی بزرگ مانند لولهها و پروفیلها را به پودر مشبک 20-80 تبدیل میکند و مراحل جابجایی را کاهش میدهد و تغذیه ثابت را برای بازیافت با ارزش تضمین میکند. مشاهده محصول →
بر اساس مشخصات هدف انتخاب کنید، نه بر اساس دسته ماشین
قبل از تماس با تامین کننده برای قیمت، چهار عدد را یادداشت کنید: اندازه ذرات هدف یا محدوده مش، کسر مجاز بیش از اندازه، توان خروجی مورد نیاز بر حسب کیلوگرم در ساعت، و مواد دقیقی که پردازش خواهید کرد، از جمله میزان آلودگی و رطوبت. تنها در این صورت است که می توانید قضاوت کنید که آیا آسیاب برش پاسخ کامل است، یک مرحله اولیه برای پودرساز یا غیر ضروری است.
سپس از سازنده بخواهید یک آسیاب آزمایشی با استفاده از مواد خودتان انجام دهد. جدول کاتالوگ نمی تواند پیش بینی کند که یک ترکیب خاص چگونه رفتار خواهد کرد. در طول آزمایش، توزیع اندازه ذرات کامل را بخواهید، نه فقط یک میانگین. دمای بیرون آمدن مواد؛ و انرژی مصرف شده در هر تن. تامین کنندگان را در مجموع هزینه هر تن، که شامل قیمت خرید، قطعات سایش، انرژی و زمان خرابی تخمینی می شود، مقایسه کنید. در عمل، قطعات سایش و انرژی بر هزینه طول عمر کارخانههای برش و پودرسازها غالب است.
در کارخانه ما نمونه های مشتری را قبل از تصمیم گیری برای خرید اجرا می کنیم برد کامل ماشین آلات برای مقایسه در دسترس است، بنابراین می توانید ببینید که چگونه هر مرحله سنگ زنی با هم هماهنگ می شود.